Whatsapp
ما طیف گسترده ای از تجهیزات پردازش فلزات دقیق، از جمله صاف کردن، کشش سرد، اشاره، پخ زدن، برش، ماشین های نورد نخ و قالب های کشش را ارائه می دهیم که برای مواد لوله، میله و سیم در صنایع مختلف طراحی شده است.
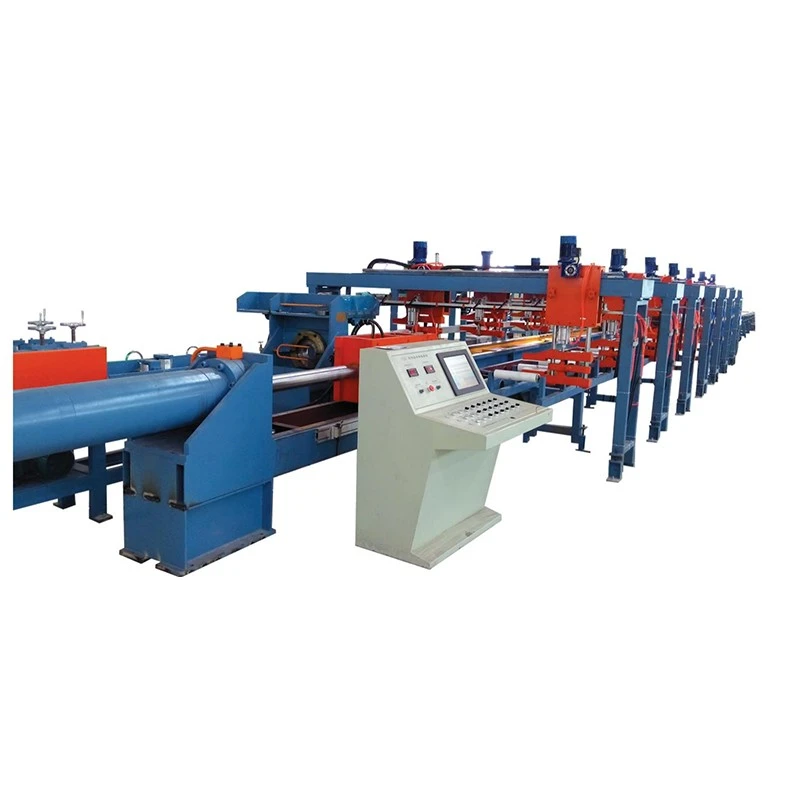
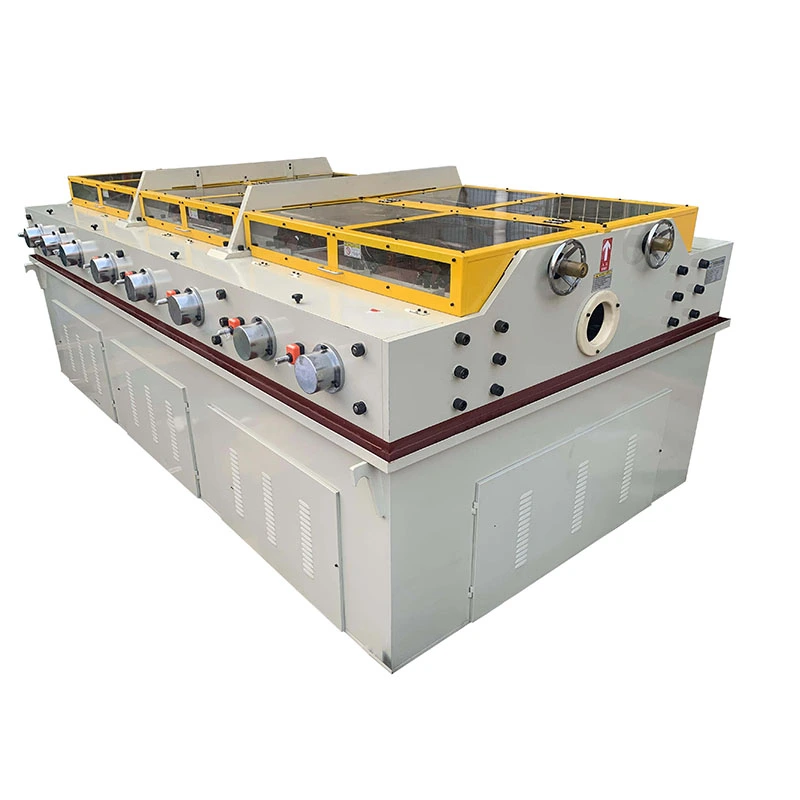
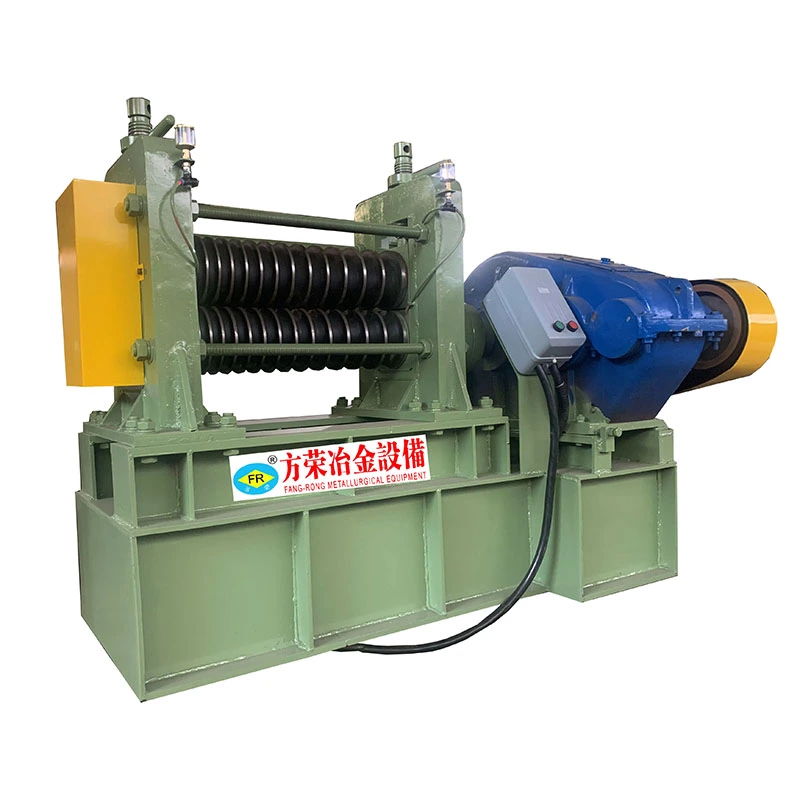
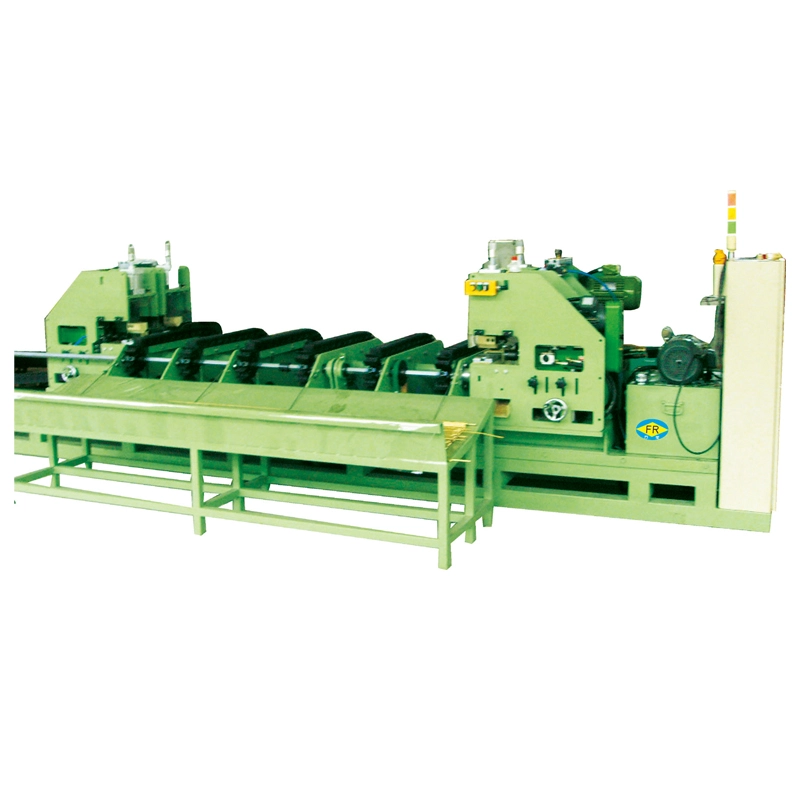
رادستگاه صاف کننده افقی فولاد کربنییک سیستم صاف کننده چند رول برای لوله های فولادی کربنی، لوله ها، میله های گرد و قطعات فلزی بلند مشابه است. از یک سری غلتک متقاطع برای اعمال خمش معکوس کنترل شده از چندین نقطه، اصلاح خمش مواد و بهبود صافی قبل از برش، ماشینکاری، جوشکاری یا مونتاژ استفاده می کند.
ماشینهای سری FangRong FR در پیکربندیهای غلتکی و محدودههای کاری مختلف در دسترس هستند و قطر لوله را پوشش میدهند.φ4 میلی متر تا φ180 میلی مترو میله های جامد ازφ10 میلی متر تا φ90 میلی متر. بسته به مدل، صافی تمام شده می تواند برسد≤0.1 میلی متر بر مترتحت شرایط پردازش مشخص
این دستگاه می تواند فولاد کربنی و همچنین فولاد آلیاژی، فولاد ضد زنگ، مس، آلومینیوم و آلیاژهای خاص انتخاب شده را پردازش کند. انتخاب مدل نهایی به درجه مواد، قطر لوله، ضخامت دیوار، قطر میله، صافی ورودی، صافی نهایی مورد نیاز و سرعت تولید بستگی دارد.
سری FR از خمش معکوس چند نقطه ای به جای اصلاح تک نقطه ای استفاده می کند. قطعه کار از طریق غلتک های متقاطع شیب دار می چرخد و پیش می رود در حالی که هر غلتک مقدار کنترل شده ای از تغییر شکل را اعمال می کند. از آنجایی که قطعه کار در چندین موقعیت در طول خود اصلاح می شود، خمش موضعی به جای اصلاح فقط در یک نقطه به تدریج کاهش می یابد.
نتیجه کار به رابطه بین موقعیت غلتک، زاویه غلتک، سختی مواد، اندازه مقطع، ضخامت دیوار و تغییر شکل ورودی بستگی دارد. بنابراین اپراتورها تنظیمات غلتک را با توجه به مواد واقعی به جای تکیه بر یک تنظیم ثابت برای هر مشخصات تنظیم می کنند.
یک چرخه معمولی صاف کردن شامل:
1. تغذیه مواد:لوله یا میله قرار گرفته و به قسمت صاف کننده وارد می شود.
2. خمش اولیه:اولین گروه های غلتکی تغییر شکل کنترل شده را در مقابل خم موجود معرفی می کنند.
3. تصحیح پیشرونده:غلتک های بعدی خمش متناوب را برای تصحیح انحراف باقی مانده در امتداد قطعه کار اعمال می کنند.
4. چرخش و حرکت رو به جلو:غلتک های متقاطع به طور مداوم قطعه کار را در حالی که آن را از طریق دستگاه حرکت می دهند می چرخانند و امکان اصلاح در اطراف کامل را فراهم می کنند.
5. تنظیم دقیق:فشار غلتک، زاویه و شکاف با توجه به مواد و صافی مورد نیاز تنظیم می شود.
6. بازرسی به پایان رسید:صافی و سایر ابعاد مشخص شده قبل از ورود مواد به عملیات تولید بعدی بررسی می شود.
لوله ها و میله های فولادی کربن می توانند در حین نورد، کشش، عملیات حرارتی، خنک سازی، ذخیره سازی و حمل و نقل خم شوند. حتی انحرافات نسبتاً کوچک می تواند در هنگام تغذیه خودکار، برش، ماشینکاری، جوشکاری و مونتاژ مشکل ایجاد کند.
سری FR برای رفع این مشکلات تولید طراحی شده است:
صافی ناهموار:خمش معکوس چند نقطه ای تغییر شکل طولی را تصحیح می کند و صافی ثابت تری را در طول کامل کار ایجاد می کند.
ماشینکاری ناسازگار پایین دست:تغذیه، گیره، برش و ماشین کاری آسان تر است و مشکلات تراز در عملیات بعدی کاهش می یابد.
اندازه های مختلف مواد:سری FR طیف گسترده ای از قطر لوله و میله را پوشش می دهد، با تعداد غلتک های مختلف برای نیازهای صافی متفاوت.
الزامات تولید بالا:مدلهای انتخابی از عملکرد مداوم و سرعتهای کاری قابل تنظیم پشتیبانی میکنند و آنها را برای خطوط تولید و همچنین پردازش دستهای مناسب میسازد.
تولید در دسته کوچک:پیکربندی های مختلف غلتک به سازندگان اجازه می دهد تا اندازه دستگاه، دقت صاف کردن و سرمایه گذاری را مطابق با محدوده محصول واقعی خود متعادل کنند.
قطعه کار به جای اصلاح در یک نقطه تماس، از چند غلتک متقاطع عبور می کند. این اصلاح را در چندین موقعیت توزیع می کند و به کنترل بیشتر خمش باقیمانده کمک می کند.
FangRong ترتیبات غلتکی مختلفی را در سری FR ارائه می دهد. تعداد غلتکهای بالاتر معمولاً زمانی انتخاب میشود که صافی محکمتر مورد نیاز باشد یا زمانی که ماده به اصلاح پیش رونده کنترلشدهتری نیاز دارد. تعداد غلتک ها به تنهایی نتیجه نهایی را تعیین نمی کند. وضعیت مواد، قطر، ضخامت دیوار، تنظیمات غلتک و تغییر شکل ورودی نیز بر صافی تأثیر می گذارد.
همان پلت فرم ماشین را می توان برای هر دو قطعه کار گرد توخالی و جامد در محدوده مدل قابل اجرا پیکربندی کرد. پردازش لوله نیاز به توجه ویژه ای به ضخامت دیواره و مقاومت در برابر تغییر شکل دارد، در حالی که میله های جامد معمولاً با افزایش قطر و استحکام مواد به نیروی اصلاح بیشتری نیاز دارند.
مدل های FR-76 و بزرگتر در پیکربندی ارائه شده از کنترل سرعت اینورتر فرکانس با محدوده کاری استفاده می کنند.0-60 متر در دقیقه. مدل های FR-50 و کوچکتر از سرعت های قابل انتخاب استفاده می کنند9، 18، 27 یا 45 متر در دقیقه. سرعت تولید واقعی باید بر اساس درجه مواد، ابعاد قطعه کار، صافی مورد نیاز و سطح مورد نیاز تعیین شود.
قاب دستگاه، مجموعه های غلتکی و سیستم انتقال برای کاربردهای پردازش فلزات مستمر طراحی شده اند. سازه باید تراز غلتک را تحت بار کاری حفظ کند زیرا حتی تغییرات کوچک در موقعیت غلتک می تواند بر صافی نهایی قطعه کار تأثیر بگذارد.
بسته به خط تولید، دستگاه می تواند به کنترل PLC، عملکرد صفحه لمسی، تغذیه و تخلیه خودکار و سایر عملکردهای اتوماسیون مجهز شود. سطح اتوماسیون را می توان با توجه به حجم تولید و الزامات یکپارچه سازی انتخاب کرد.
مهمترین تفاوت انتخاب در سری FR صرفاً اندازه دستگاه نیست. خریداران باید مقایسه کنندقطر قطعه کار، وضعیت مواد، صافی مورد نیاز و پیکربندی غلتکقبل از انتخاب مدل
| پیکربندی | انتخاب معمولی | قدرت | در نظر گرفتن |
|---|---|---|---|
| 14 غلتک | صاف کردن استاندارد | هزینه دستگاه کمتر و پیکربندی ساده تر | زمانی مناسب است که صافی استاندارد کافی باشد |
| 15 غلتک | قطعات کار با قطر کوچک | پیکربندی فشرده برای لوله ها و میله های کوچکتر | محدوده کاری خاص مدل باید بررسی شود |
| 16 غلتک | نیاز به صافی بالاتر | نقاط تصحیح بیشتری نسبت به تنظیمات استاندارد | برای کاربردهای دقیق انتخاب شده با قطر کمتر مفید است |
| 17 غلتک | تولید دقیق | تصحیح پیشرونده تر و قابلیت صافی محکم تر | هزینه ماشین بالاتر و ردپای بزرگتر |
| 20 غلتک | صاف کردن با دقت بالا | نقاط تصحیح بیشتر برای الزامات صراط مستقیم | سرمایه گذاری بالاتر؛ فقط زمانی انتخاب کنید که برنامه از آن سود می برد |
برای برنامه هایی که تقریباً نیاز دارند≤0.3 میلی متر بر متر، یک پیکربندی استاندارد 14 غلتکی بسته به مواد و شرایط ورودی ممکن است کافی باشد. هنگامی که مشتری به صافی محکم تری نیاز دارد، پیکربندی های 17 یا 20 غلتکی می توانند مراحل اصلاح اضافی را ارائه دهند.
به عنوان مثال، مشخصات FR ارائه شده نشان می دهدFR-50 با 20 غلتک در ≤0.1 میلی متر بر متر، در حالی که FR-76 با 17 یا 20 غلتک مشخص شده است≤0.2 میلی متر بر متر. بنابراین، پیکربندی 20 غلتکی نباید به طور خودکار به عنوان دستیابی به صافی یکسان در هر مدل توصیف شود.
| مورد | لوله / لوله | میله گرد جامد |
|---|---|---|
| پارامترهای کلیدی | قطر بیرونی و ضخامت دیواره | قطر میله |
| نگرانی تغییر شکل | صافی و تغییر شکل بخش احتمالی | راستی و نیروی اصلاح |
| ملاحظات مادی | ضخامت دیوار بر سفتی تأثیر می گذارد | قطر و قدرت به شدت بر اصلاح مورد نیاز تأثیر می گذارد |
| عملیات پایین دستی معمولی | برش، جوشکاری، نقشه کشی، ماشینکاری، مونتاژ | تراشکاری، سنگ زنی، آهنگری، ماشینکاری، مونتاژ |
| مورد نیاز | پیکربندی استاندارد | پیکربندی دقیق |
|---|---|---|
| هدف صافی معمولی | ≤0.3 میلی متر بر متر | در مدلهای مشخص شده به ≤0.1 میلیمتر بر متر کاهش مییابد |
| پیکربندی غلتک | به طور کلی 14-15 غلتک | 16-20 پیکربندی غلتکی انتخاب شده است |
| بهترین مناسب برای | فرآوری صنعتی عمومی | ماشینکاری دقیق و کاربردهای مونتاژی سخت |
| سرمایه گذاری ماشینی | پایین تر | بالاتر |
یک دستگاه صاف کننده را تنها بر اساس قطر انتخاب نکنید. برای توصیه دقیق، اطلاعات زیر را ارائه دهید:
1. نوع قطعه کار:لوله، لوله، میله گرد جامد یا بخش گرد دیگر.
2. مواد:درجه فولاد کربن، درجه فولاد آلیاژی یا مواد دیگر.
3. ابعاد لوله:قطر خارجی و ضخامت دیواره
4. ابعاد میله:قطر میله جامد
5. مستقیم بودن ورودی:حداکثر خم شدن یا انحراف اندازه گیری شده قبل از صاف کردن.
6. صراط کامل مورد نیاز:برای مثال ≤0.3 mm/m، ≤0.2 mm/m یا یک نیاز خاص پروژه سخت تر.
7. الزامات تولید:خروجی مورد نیاز، طول کار و سرعت خط هدف.
8. سطح مورد نیاز:این که آیا ماده تمام شده دارای سطح صیقلی، پوشش داده شده یا در غیر این صورت حساس است.
این اطلاعات به پیکربندی غلتک، اندازه دستگاه و پارامترهای عملیاتی اجازه میدهد تا به جای انتخاب بیرویه دستگاهی با اندازه بزرگ، با نیاز واقعی تولید مطابقت داده شود.
سری FangRong FR شامل 13 پیکربندی استاندارد از FR-20 تا FR-180 است. محدوده استاندارد لوله ها را ازφ4 میلی متر تا φ180 میلی مترو میله های جامد ازφ10 میلی متر تا φ90 میلی متر. جدول زیر برای مرجع انتخاب مدل است. مشخصات نهایی باید در مقابل شرایط واقعی مواد و فرآیند مشتری تایید شود.
| مدل | حداکثر لوله Ø | حداقل لوله Ø | حداکثر نوار Ø | صراط مستقیم | ست غلتک | سرعت (m/min) | توان (کیلووات) | وزن (کیلوگرم) | ابعاد (میلی متر) |
|---|---|---|---|---|---|---|---|---|---|
| FR-180 (17) | φ180 | φ60 | φ90 | ≤0.3 میلی متر بر متر | 17 | — | 55 | 25000 | 4200×1800×1500 |
| FR-150 (17) | φ150 | φ58 | φ70 | ≤0.3 میلی متر بر متر | 17 | — | 30/37 | 12000 | 4100×2280×1700 |
| FR-120 (14) | φ120×T3.0 | φ38 | φ50 | ≤0.3 میلی متر بر متر | 14 | — | 30 | 9000 | 3250×1450×1250 |
| FR-100 (14) | φ89×T3.0 | φ28 | φ32 | ≤0.3 میلی متر بر متر | 14 | 0-60 | 15 | 5000 | 2350×1560×1160 |
| FR-100 (17) | φ89×T3.0 | φ28 | φ32 | ≤0.2 میلی متر بر متر | 17 | 0-60 | 18 | 5000 | 2700×1560×1160 |
| FR-76 (14) | φ60×T3.0 | φ16 | φ22 | ≤0.3 میلی متر بر متر | 14 | 0-60 | 11 | 2500 | 2250×1560×1160 |
| FR-76 (17) | φ76×T3.0 | φ18 | φ25 | ≤0.2 میلی متر بر متر | 17 | 0-60 | 15 | 3500 | 2560×1560×1160 |
| FR-76 (20) | φ76×T3.0 | φ18 | φ25 | ≤0.2 میلی متر بر متر | 20 | 0-60 | 15 | 5,400 | 3250×1500×1250 |
| FR-50 (14) | φ30/φ45×T2.0 | φ8/φ13 | φ16 | ≤0.3 میلی متر بر متر | 14 | 18/9/27/45 | 7.5 | 1500 | 1750×1120×1040 |
| FR-50 (20) | φ30/φ45×T2.0 | φ8/φ13 | φ16 | ≤0.1 میلی متر بر متر | 20 | 18/9/27/45 | 7.5 | 2000 | 2200×1120×1040 |
| FR-25 (14) | φ25 | φ6 | φ12 | ≤0.3 میلی متر بر متر | 14 | 18/9/27/45 | 4 | 1000 | 1300×900×950 |
| FR-25 (16) | φ25 | φ6 | φ12 | ≤0.2 میلی متر بر متر | 16 | 18/9/27/45 | 4 | 1100 | 1800×1100×950 |
| FR-20 (15) | φ16×T2.0 | φ4 | φ10 | ≤0.3 میلی متر بر متر | 15 | 18/9/27/45 | 3 | 700 | 1100×1050×950 |
یادداشت ها:T نشان دهنده ضخامت دیواره لوله است. ابعاد، قدرت و محدوده کاری ممکن است با پیکربندی نهایی دستگاه متفاوت باشد. برای مدلهای FR-76 و بزرگتر که با 0 تا 60 متر در دقیقه فهرست شدهاند، سرعت توسط یک اینورتر فرکانس کنترل میشود. مدل های FR-50 و کوچکتر از سرعت های مکانیکی قابل انتخاب 9/18/27/45 m/min استفاده می کنند.
این دستگاه پس از نورد، کشش، عملیات حرارتی یا سایر فرآیندهایی که ممکن است لوله ها خمش طولی ایجاد کنند استفاده می شود. سپس لوله های صاف شده می توانند به برش، ماشینکاری، جوشکاری یا مونتاژ ادامه دهند.
برای میله های گرد، صاف کردن وضعیت میله را قبل از چرخش، آسیاب، آهنگری، ماشین کاری یا تغذیه خودکار بهبود می بخشد. انتخاب مدل عمدتاً به قطر میله، استحکام مواد و صافی مورد نیاز بستگی دارد.
مناسب برای لولهها و میلههای گرد مورد استفاده در شفتها، اجزای ساختاری، قطعات مربوط به فرمان، اجزای کمک فنر و سایر کاربردهای خودرو که در آن استوک مستقیم ماشینکاری و مونتاژ پایین دست را بهبود میبخشد.
برای میلهها، لولهها و اجزای ساختاری فولاد کربنی استفاده میشود که قبل از ساخت، برش یا نصب نیاز به صافی بهبود یافته دارند.
لوله های فولاد کربنی و فولاد آلیاژی مورد استفاده در لوله کشی صنعتی و تجهیزات انرژی می توانند قبل از ماشینکاری یا مونتاژ بیشتر به صاف کردن نیاز داشته باشند. صافی مورد نیاز باید با توجه به استاندارد محصول و کاربرد قابل اجرا مشخص شود.
سری FR را می توان در خطوط پردازش فلز که لوله ها و میله های مستقیم را برای ماشینکاری، جوشکاری، مونتاژ و سایر فرآیندهای ساخت تامین می کند، ادغام کرد.
تجربه در زمینه صافکاری و تجهیزات پردازش فلز
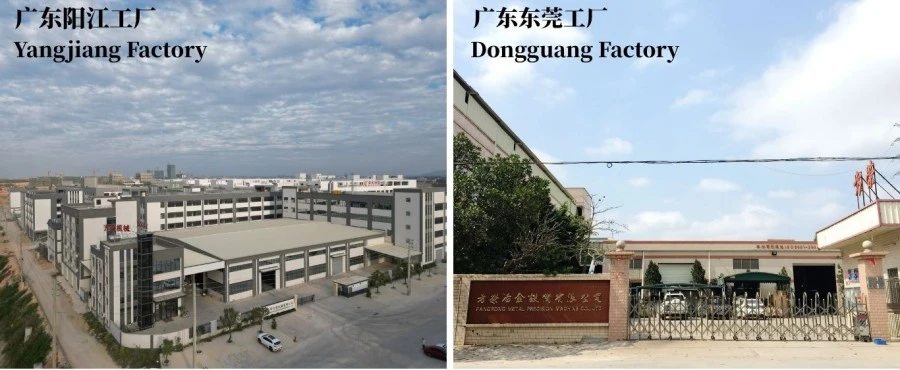
FangRong در سال 1998 تاسیس شد و تجارت خود را در مورد ماشین های صاف کننده، تجهیزات کشش سرد و ماشین آلات متالورژی مرتبط توسعه داده است. این شرکت تاسیسات تولیدی در Dongguan و Yangjiang، Guangdong، ارائه خدمات به مشتریان پردازش لوله، میله و فلز در بازارهای بین المللی دارد.
مهندسی بر اساس قطعه کار واقعی
ما یک دستگاه صاف کننده را به تنهایی از قطر انتخاب نمی کنیم. درجه مواد، ضخامت دیواره لوله، قطر میله، خم شدن ورودی، صافی کامل و توان عملیاتی مورد نیاز، همگی بر پیکربندی دستگاه تأثیر میگذارند. در صورت لزوم، مشتریان می توانند نمونه های واقعی را برای آزمایش قبل از نهایی کردن دستگاه ارائه دهند.
تست کارخانه قبل از حمل و نقل
ماشینها از نظر عملکرد مکانیکی، تراز غلتکی، ارتعاش، جریان موتور، روانکاری، ایمنی الکتریکی و عملکرد صاف کردن بررسی میشوند. در مواردی که نمونههای مشتری در دسترس هستند، آزمایش با بار کامل را میتوان با استفاده از لولهها یا میلههای واقعی برای تأیید پیکربندی پیشنهادی انجام داد.
دو واحد تولیدی
شرکت تجهیزات متالورژی Dongguan Fangrong, Ltd.در شهر دالانگ، شهر دونگوان، استان گوانگدونگ واقع شده است و به عنوان یکی از پایگاه های اصلی تولید و مهندسی این شرکت عمل می کند.
شرکت ماشین آلات یانگجیانگ فانگرونگ با مسئولیت محدوددر منطقه یانگدونگ، شهر یانگجیانگ، استان گوانگدونگ واقع شده است و از ظرفیت تولید و تولید تجهیزات پشتیبانی می کند.
ظرفیت تولید ترکیبی بیش از 650 دستگاه در سال است که صاف کردن، کشش سرد و تجهیزات پردازش فلز مربوطه را پوشش می دهد.
هر دستگاه از بررسی مهندسی، بازرسی مواد، ماشینکاری، مونتاژ فرعی، مونتاژ نهایی، راه اندازی الکتریکی و PLC، آزمایش و بازرسی نهایی قبل از حمل و نقل عبور می کند.
مراحل اصلی تولید عبارتند از:
1. بررسی مهندسی- ابعاد قطعه کار، خواص مواد، الزامات صافی و پیکربندی ماشین را تأیید کنید.
2. بازرسی مواد اولیه- قبل از ماشینکاری، فولاد خریداری شده و اجزای کلیدی را بررسی کنید.
3. ماشینکاری دقیق- قاب ماشین ها، مجموعه های غلتکی و سایر اجزا بر اساس نقشه های مهندسی.
4. مونتاژ فرعی و مونتاژ نهایی- سیستم های انتقال، غلتک، روغن کاری، الکتریکی و کنترل را مونتاژ کنید.
5. برنامه نویسی و راه اندازی PLC- سیستم کنترل را مطابق با مشخصات دستگاه پیکربندی کنید.
6. تست بار- بررسی عملکرد دستگاه در شرایط بیکاری و کار.
7. بازرسی نهایی- صافی، تراز غلتکی، ارتعاش، ایمنی الکتریکی، روانکاری و سایر پارامترهای مشخص شده را بررسی کنید.
قبل از حمل و نقل، دستگاه صاف کننده افقی فولاد کربنی می تواند تحت آزمایش در حال اجرا و آزمایش بار قرار گیرد. فرآیند استاندارد بازرسی کارخانه شامل عملیات مکانیکی، تراز غلتکی، لرزش، جریان موتور، روغن کاری و بررسی ایمنی الکتریکی است. هنگامی که نمونه های مشتری ارائه می شود، لوله ها یا میله های واقعی را می توان برای تأیید عملکرد صاف کردن در برابر الزامات توافق شده پردازش کرد.
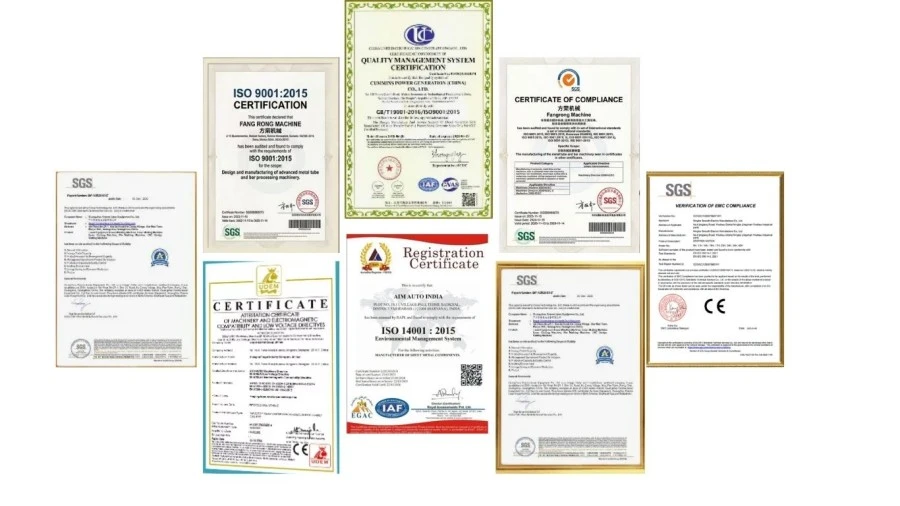
FangRong یکISO 9001:2015سیستم مدیریت کیفیت و پیکربندی های ماشین استاندارد دارای گواهینامه CE را برای بازارهای قابل اجرا ارائه می دهد. این شرکت همچنین دارای پتنت های مرتبط با تجهیزات است و تجربه در طراحی سفارشی تجهیزات صاف کننده و پردازش فلز دارد.
مدارک گواهینامه و بازرسی با توجه به مدل ماشین و بازار مقصد قابل ارائه می باشد. در مواردی که یک پروژه به اسناد انطباق اضافی نیاز دارد، الزامات باید قبل از قرار دادن سفارش تأیید شوند.
قبل از حمل و نقل، دستگاه طبق روش حمل و نقل تمیز، بازرسی و آماده می شود. اجزای الکتریکی و قطعات دقیق در معرض دید در برابر رطوبت، گرد و غبار و ضربه در هنگام حمل و نقل محافظت می شوند.
دستگاه معمولاً پس از بازرسی کارخانه و تکمیل الزامات پذیرش مشتری ارسال می شود. نقشه های پایه، طرح بندی پیچ لنگر و اطلاعات نصب را می توان قبل از تحویل ارائه کرد تا به مشتریان کمک کند تا کارگاه را از قبل آماده کنند.
مدل های استاندارد FR-20 تا FR-100 معمولاً تقریباً نیاز دارند30-60 روزبرای تولید، در حالی که مدل های بزرگتر FR-120 و بالاتر معمولاً تقریباً نیاز دارند60-90 روز. زمان تحویل نهایی به پیکربندی دستگاه و الزامات سفارش بستگی دارد.
دوره گارانتی استاندارد است12 ماه از راه اندازی. FangRong پشتیبانی عیب یابی از راه دور را ارائه می دهد و می تواند در صورت لزوم نصب و راه اندازی در محل را ترتیب دهد. آموزش اپراتور معمولاً برای تقریباً ترتیب داده می شود3-5 روزدر طول راه اندازی
سری استاندارد FR قطر لوله را ازφ4 میلی متر تا φ180 میلی مترو میله های گرد جامد ازφ10 میلی متر تا φ90 میلی متر. محدوده قابل استفاده برای مدل خاص است، بنابراین قطر لوله، ضخامت دیوار یا قطر میله باید هنگام درخواست قیمت ارائه شود.
تنظیمات استاندارد در اطراف مشخص شده است≤0.3 میلی متر بر متر، در حالی که پیکربندی های انتخاب شده نتایج دقیق تری ارائه می دهند. به عنوان مثال، FR-50 با 20 غلتک در مشخص شده است≤0.1 میلی متر بر متر، در حالی که تنظیمات FR-25، FR-76 و FR-100 انتخاب شده در ≤0.2 میلی متر بر متر مشخص شده است. عملکرد واقعی به مواد، ابعاد، تغییر شکل ورودی و تنظیمات ماشین بستگی دارد.
به جای اینکه صرفاً بیشترین تعداد غلتک را انتخاب کنید، با صافی نهایی مورد نیاز شروع کنید. یک دستگاه 14 غلتکی ممکن است برای الزامات استاندارد کافی باشد، در حالی که تنظیمات 17 یا 20 غلتکی برای کاربردهای دقیق انتخاب شده مناسب تر است. انتخاب نهایی نیز به ابعاد قطعه کار و شرایط مواد بستگی دارد.
بله، مدلهای انتخابشده FR را میتوان هم برای لولهها و هم برای میلههای گرد جامد در محدوده قطر مشخصشدهشان پیکربندی کرد. با این حال، ضخامت دیواره لوله و قطر میله جامد بر پیکربندی غلتک مورد نیاز و پارامترهای کاری تأثیر میگذارد، بنابراین هر دو نوع محصول باید هنگام درخواست انتخاب مدل درج شوند.
لطفاً درجه مواد، قطر بیرونی لوله و ضخامت دیوار یا قطر میله، طول قطعه کار، صافی ورودی، صافی نهایی مورد نیاز، سرعت تولید مورد نیاز و خروجی تقریبی سالانه یا ماهانه را ارائه دهید. مواد یا نقشه های نمونه زمانی مفید هستند که برنامه دارای صافی یا سطح سخت باشد.
FR-50 و مدل های کوچکتر فهرست شده در پیکربندی استاندارد از سرعت های قابل انتخاب استفاده می کنند9/18/27/45 m/min. FR-76 و مدلهای فهرستشده بزرگتر از اینورتر فرکانس برای کنترل سرعت متغیر استفاده میکنند0-60 متر در دقیقه. سرعت مناسب باید با توجه به نیاز مواد و محصول نهایی انتخاب شود.
بله. مشتریان می توانند قطعات کار نماینده را برای آزمایش ماشین در زمانی که برنامه نیاز به تأیید داشته باشد ارائه دهند. آزمایش را می توان برای ارزیابی پیکربندی غلتک، تنظیمات صاف کردن و صافی کامل قبل از حمل و نقل مورد استفاده قرار داد.
FangRong میتواند نقشههای پایه و چیدمانهای پیچ لنگر را قبل از تحویل ارائه دهد. نصب و راه اندازی در محل را می توان با آموزش معمول اپراتور 3 تا 5 روز ترتیب داد. دوره گارانتی استاندارد 12 ماه از زمان راه اندازی است و پشتیبانی فنی از راه دور برای عیب یابی در دسترس است.
نشانی
NO.163، جاده شاتونگ، منطقه صنعتی شابو دوم، شهر دالانگ، شهر دونگوان، گوانگدونگ، چین
تلفن
پست الکترونیک