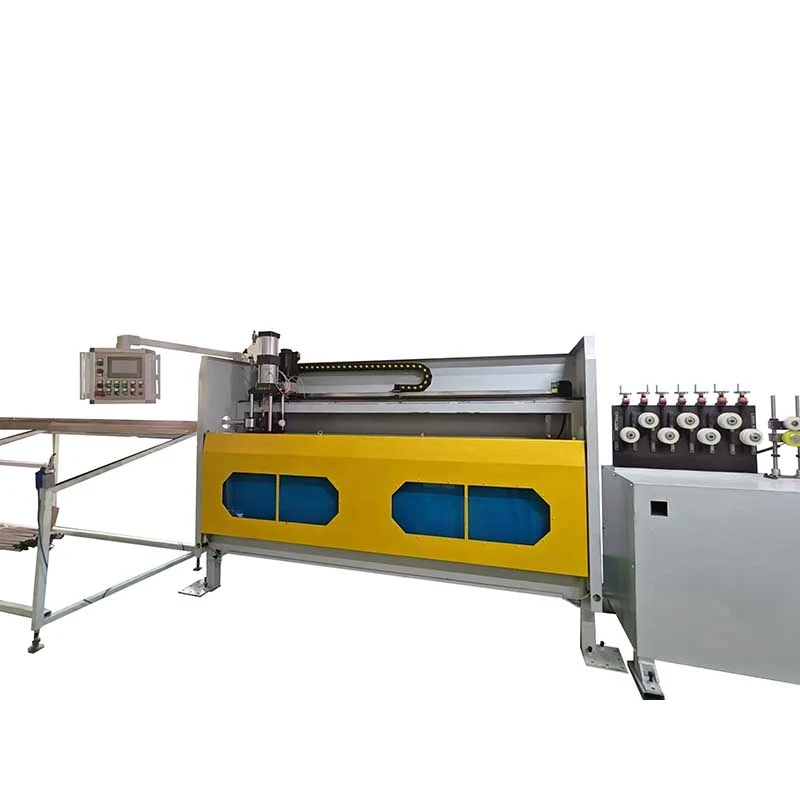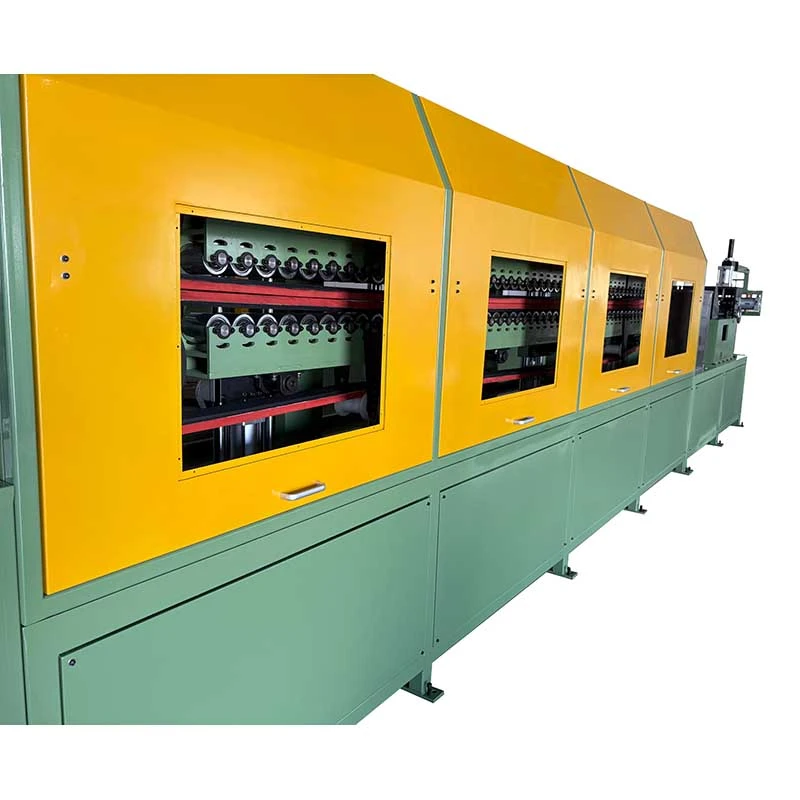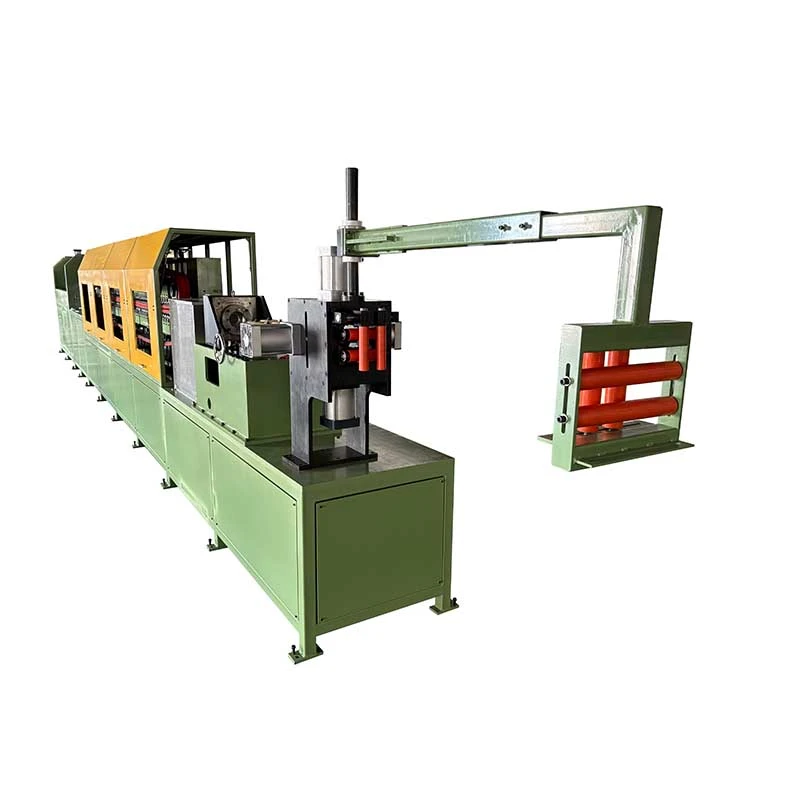
Whatsapp
ما طیف گسترده ای از تجهیزات پردازش فلزات دقیق، از جمله صاف کردن، کشش سرد، اشاره، پخ زدن، برش، ماشین های نورد نخ و قالب های کشش را ارائه می دهیم که برای مواد لوله، میله و سیم در صنایع مختلف طراحی شده است.
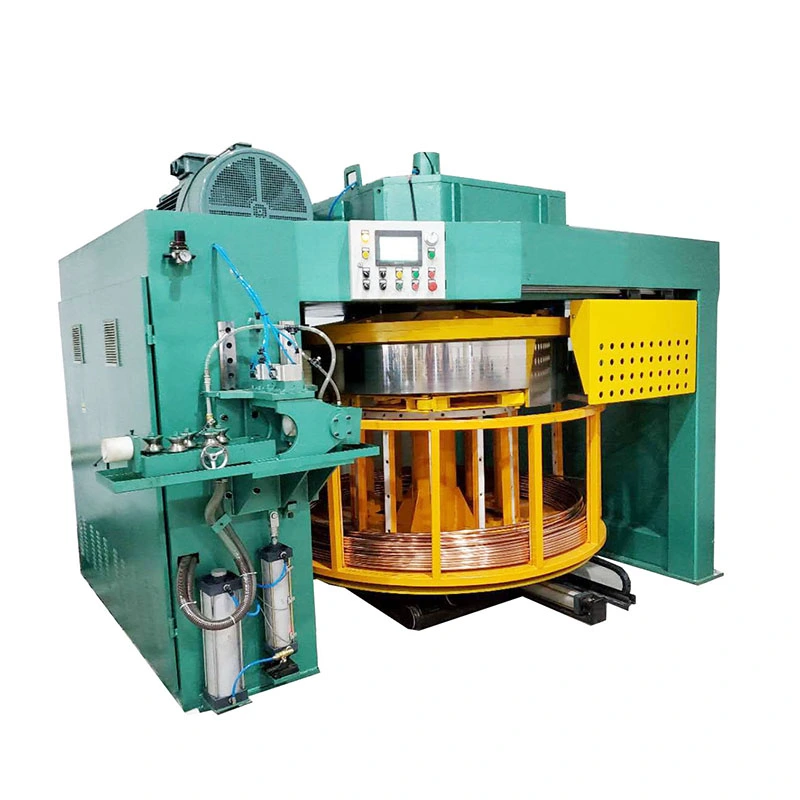
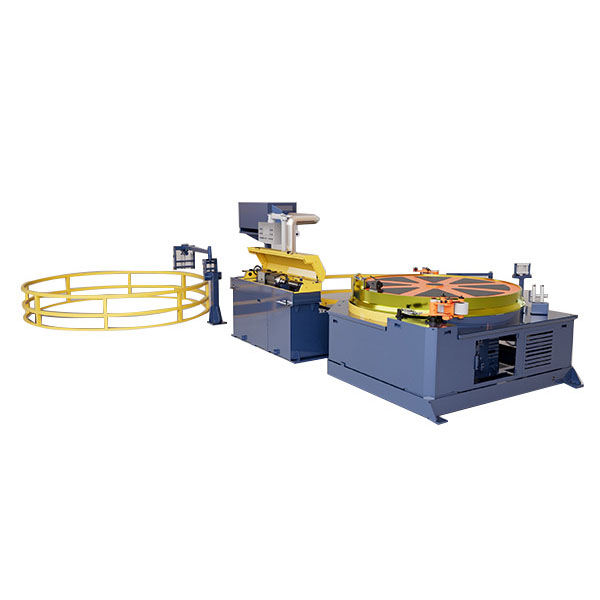
رادستگاه کشش سرد اتوماتیک نوع خزنده با کویلبرای کشیدن و سیم پیچی مداوم طراحی شده استلوله های فلزی با قطر کوچک. با کشش نیروهای10-50 کیلونیوتنو سرعتش تا100 متر در دقیقه، درایو مسیر خزنده کشش پایدار و عملکرد مداوم را فراهم می کند. این رسیدگی به قطر لوله ازφ5-40 میلی مترو مواد کشیده شده را مستقیماً به کویل تغذیه می کند و کاهش می دهدبرش، جابجایی و ذخیره سازی. مناسب برای لوله های مس، آلومینیوم، فولاد ضد زنگ و فولاد کربنی مورد استفاده درتهویه مطبوع، خودرو، برق و مهندسی عمومی.
رادستگاه کشش سرد اتوماتیک نوع خزنده با کویلبرای سازندگانی طراحی شده است که نیاز به کشیدن لوله های فلزی با قطر کم به طور مداوم دارند و محصول نهایی را به جای طول مستقیم به صورت کلاف دریافت می کنند. الف را ترکیب می کندسیستم کشش نوع خزنده، نگهدارنده قالب دقیق، کنترل PLC و ایستگاه سیم پیچ خودکاردر یک خط تولید، توقف مکرر، تخلیه، برش و انتقال دستی بین عملیات کشش و کلاف را حذف می کند.
این پیکربندی بهویژه زمانی مفید است که محصول در طولهای پیوسته طولانی برای خم کردن لوله پایین دست، برش، ساخت مبدل حرارتی یا کشیدن بیشتر عرضه شود. سری FR قطر لوله را ازφ5 تا φ40 میلی متر، با کشش نیروهای از10 تا 50 کیلو نیوتنو حداکثر سرعت ترسیم از80-100 متر در دقیقهبسته به مدل و شرایط فرآیند.


میزهای کششی سنتی با زنجیره یا هیدرولیک، لوله را به صورت تک تک می کشند. ماشین کشش سرد خودکار نوع خزنده با کویل باید پس از هر بار حرکت متوقف شود تا اپراتور بتواند قطعه کار را بازنشانی، تخلیه یا انتقال دهد. این روش عملیاتی برای لوله های کوتاه مستقیم قابل قبول است، اما در صورت نیاز مشتری ناکارآمد می شودصدها یا هزاران متر لوله پیوسته با قطر کوچک.
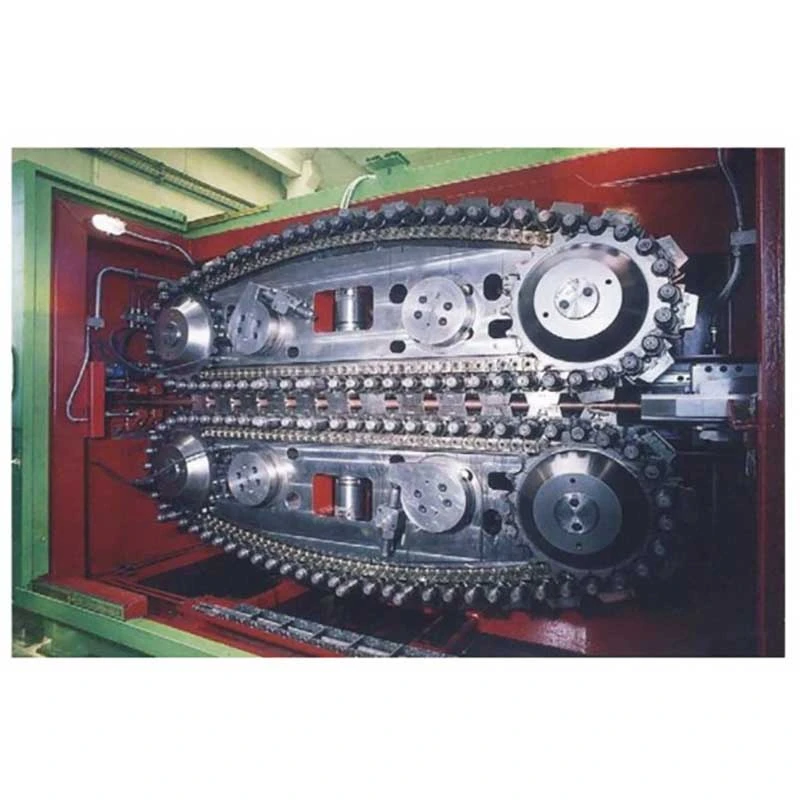
سیستم خزنده روش کشش را از حرکت ضربه ای متناوب به تغییر می دهدکشیدن اصطکاک مداوم. مسیرهای خزنده بالا و پایین لوله را روی یک منطقه تماس طولانی می گیرند و به طور مداوم آن را از طریق قالب کشش تغذیه می کنند. سپس لوله تمام شده مستقیماً وارد کویل می شود.
نتیجه صرفاً سرعت کشیدن بالاتر نیست. مزایای اصلی تولید عبارتند از مراحل مدیریت کمتر، ذخیره سازی واسطه کمتر، کاهش مداخله اپراتور و فرمت محصول نهایی که می تواند مستقیماً به فرآیند بعدی منتقل شود.
وقتی ترسیم مداوم مهم است:برای لولههای مسی، آلومینیومی و فولادی با طولهای بلند که در آن حجم تولید و تحویل سیمپیچ مهمتر از تولید میلههای مستقیم است، بسیار ارزشمند است.
وقتی اهمیت کمتری دارد:اگر محصول شما همیشه با طول های مستقیم کوتاه عرضه می شود و نیاز به تغییرات مکرر بین اندازه های بسیار متفاوت لوله دارد، یک میز کشی معمولی ممکن است مناسب تر باشد. بنابراین انتخاب ماشین باید بر اساس مواد، کاهش در هر پاس، قطر نهایی، طول مورد نیاز و فرمت تحویل باشد تا سرعت.
1. تغذیه لوله:لوله ورودی از یک دیکویلر یا سیستم تغذیه مستقیم تامین می شود و از طریق راهنمای ورودی وارد دستگاه می شود.
2. ترسیم قالب:لوله از یک قالب کشش دقیق عبور می کند، قطر خارجی را کاهش می دهد و نمایه ابعادی نهایی را کنترل می کند. طراحی قالب و روانکاری تاثیر مستقیمی بر نیروی کشش، وضعیت سطح و عمر ابزار دارد.
3. کشیدن مداوم خزنده:دو مسیر خزنده موازی لوله را قبل یا در اطراف عملیات ترسیم میگیرند. چندین جفت سیلندر پنوماتیک فشار کنترل شده ای را برای حفظ اصطکاک بین مسیرها و لوله اعمال می کنند. بر خلاف یک میز متحرک زنجیره ای، خزنده نیازی به رها کردن و تنظیم مجدد پس از هر ضربه ندارد.
4. طراحی با سرعت متغیر:سرعت ترسیم به طور مداوم در محدوده امتیازی قابل تنظیم است. سرعت تولید واقعی باید با توجه به استحکام مواد، اندازه لوله، نسبت کاهش، روغن کاری و پرداخت سطح مورد نیاز انتخاب شود نه اینکه صرفاً با حداکثر سرعت کار کند.
5. کویلینگ همزمان:لوله کشیده شده بلافاصله پس از خروج از قسمت ترسیم وارد ایستگاه کویلینگ می شود. سرعت سیم پیچ از سرعت کشش برای کنترل کشش خط و تولید یک سیم پیچ پایدار پیروی می کند.
6. تعویض کویل:هنگامی که به طول سیم پیچ از پیش تعیین شده یا مقدار تولید رسید، سیستم کنترل خط را برای تعویض سیم پیچ متوقف می کند و قرقره یا درام بعدی را می توان برای تولید قرار داد.
7. کنترل PLC و HMI:سیستم کنترل سرعت کشیدن، شمارش طول، عملیات سیم پیچ و توالی تغییر سیم پیچ را مدیریت می کند و به اپراتور اجازه می دهد تا فرآیند کامل را از یک ایستگاه کنترل نظارت کند.
درایو خزنده به جای چرخه های توقف مکرر، کشیدن مداوم را فراهم می کند. FR-16 و FR-25 سرعت ترسیم را تا سقف ارائه می دهند80 متر در دقیقه، در حالی که FR-38 تا100 متر در دقیقه.
برای یک تولید کننده لوله مسی با حجم بالا که کویل های بلند را برای تولید کنندگان HVAC تامین می کند، این اصل عملیاتی می تواند زمان از کار افتادگی مرتبط با ضربات مکرر میز کشش را حذف کند. با این حال، حداکثر سرعت به طور خودکار بهترین سرعت تولید نیست. برای گریدهای سخت فولاد ضد زنگ یا نسبت های کاهش بالا، سرعت پایین تر با روغن کاری مناسب ممکن است عمر ابزار و کیفیت سطح بهتری را فراهم کند.
طول تماس خزنده از1800 تا 3500 میلی متر. منطقه تماس طولانی تر به نیروی کشش اجازه می دهد تا در طول لوله بیشتر توزیع شود و خطر لغزش خزنده در صورت نیاز به نیروی کشش بیشتر کاهش می یابد.
این پارامتر به ویژه در هنگام پردازش مواد سخت تر، قطر لوله بزرگتر یا کاهش بیشتر اهمیت پیدا می کند. برای لوله مسی نرم با کاهش متوسط، طولانی ترین خزنده لزوماً مورد نیاز نیست.
سری FR از چندین جفت سیلندر هوا برای کنترل فشار گیره خزنده استفاده می کند. FR-16 از 8 جفت، FR-25 از 10 جفت و FR-38 از 12 جفت استفاده می کند.
هدف حفظ چسبندگی اصطکاکی کافی در امتداد منطقه کششی بدون تکیه بر فشار بیش از حد در یک نقطه است. تنظیم صحیح فشار مهم است زیرا فشار ناکافی می تواند باعث لغزش شود، در حالی که فشار بیش از حد می تواند سطح لوله را علامت زده یا تغییر شکل دهد.
لوله تمام شده پس از کشیدن مستقیماً روی یک قرقره یا درام پیچیده می شود. این برای تهویه مطبوع، تبرید و لوله های خودرو مفید است، جایی که فرآیندهای پایین دست اغلب به مواد مداوم طولانی نیاز دارند.
بنابراین، یک تولیدکننده لوله مسی که از FR-38 برای لوله های تهویه مطبوع استفاده می کند، می تواند سیم پیچ تمام شده را مستقیماً به برش، خمش یا تولید مبدل حرارتی بعدی منتقل کند، به جای اینکه ابتدا مواد را به طول های مستقیم برش دهد، آن را بسته بندی کند و سپس آن را در فرآیند دیگری تغذیه کند.
سه مدل استاندارد نیازهای قطر و نیروی کششی متفاوتی را پوشش می دهند. انتخاب یک مدل بزرگتر صرفاً به این دلیل که حداکثر سرعت بالاتری را ارائه می دهد، می تواند هزینه تجهیزات و انرژی را بدون بهبود تولید افزایش دهد، در صورتی که اندازه و کاهش لوله مورد نیاز کوچک باشد.
| مدل | FR-16 | FR-25 | FR-38 |
| محدوده قطر لوله | φ5-φ16 میلی متر | φ10-φ25 میلی متر | φ10-φ40 میلی متر |
| نیروی کشش | 10 کیلو نیوتن | 30 کیلونیوتن | 50 کیلو نیوتن |
| قدرت موتور اصلی | 15 کیلو وات | 22 کیلو وات | 37 کیلو وات |
| سرعت ترسیم | 0-80 متر در دقیقه | 0-80 متر در دقیقه | 0-100 متر در دقیقه |
| جفت سیلندر هوا | 8 جفت | 10 جفت | 12 جفت |
| عرض خزنده | 80 میلی متر | 100 میلی متر | 120 میلی متر |
| طول تماس خزنده | 1800 میلی متر | 2500 میلی متر | 3500 میلی متر |
| ایستگاه کویلینگ | یکپارچه شده است | یکپارچه شده است | یکپارچه شده است |
انتخاب مدل:FR-16 برای اندازه لوله های کوچکتر تا φ16 میلی متر مناسب است. FR-25 نیروی کششی بالاتری را برای کاربردهای φ10-φ25 میلی متر فراهم می کند. FR-38 برای اندازه لوله های بزرگتر تا φ40 میلی متر و کاربردهایی که نیاز به نیروی کششی تا 50 کیلو نیوتن دارند در نظر گرفته شده است. انتخاب نهایی باید از قطر شروع، قطر نهایی، درجه مواد، کاهش در هر پاس، روش روغن کاری و خروجی تولید مورد نیاز تایید شود.
مواد معمولی:لوله های مسی و آلومینیومی برای کویل های تهویه مطبوع، سیستم های تبرید، کندانسور و اواپراتور.
سناریوی مشتری:یک تولید کننده لوله مسی از یک میز خزنده FR-38 با سیم پیچ یکپارچه برای تولید لوله های تهویه مطبوع طولانی استفاده می کند. فرآیند کشش مداوم به لوله کشیده شده اجازه می دهد تا مستقیماً وارد کویل شود و نیاز به برش میانی و انتقال دستی قبل از عملیات تولید بعدی را کاهش می دهد.
برای این کاربرد، سرعت کشش و پایداری سیم پیچ معمولاً مهمتر از حداکثر نیروی کششی به تنهایی است. روانکاری، شرایط قالب و تحمل ابعادی نهایی باید همراه با الزامات خروجی ارزیابی شوند.
مواد معمولی:لوله های فولادی کربن، فولاد ضد زنگ، مس و آلومینیوم برای خطوط ترمز، سیستم های سوخت و سیستم های تهویه مطبوع خودرو.
سناریوی مشتری:یک تامین کننده لوله های خودرو از FR-25 برای تولید مداوم لوله های سیم پیچ با قطر کوچک استفاده می کند. سیستم کشش خزنده از شتاب و کاهش مکرر مرتبط با کشش متناوب جلوگیری میکند و به تولیدکننده کمک میکند تا قبل از برش و شکلدهی پاییندست، یک فرآیند پیوسته پایدارتر را حفظ کند.
برای لوله های خودرو، وضعیت سطح و سازگاری ابعادی ممکن است مهمتر از دستیابی به بالاترین سرعت خط ممکن باشد زیرا عیوب ممکن است پس از خم شدن، شعله ور شدن یا مونتاژ هزینه بر باشد.
مواد معمولی:فولاد ضد زنگ و سایر آلیاژهای دقیق مورد استفاده برای لوله های با قطر کوچک و اجزای ابزار دقیق.
سناریوی مشتری:یک سازنده تجهیزات پزشکی از FR-16 برای کشیدن لوله های فولادی ضد زنگ با قطر کوچک برای برش و مونتاژ بعدی استفاده می کند. فرآیند پیوسته زمانی مناسب است که قبل از برش مواد به اجزای جداگانه، طول لوله طولانی و ثابت مورد نیاز باشد.
برای کاربردهای پزشکی و ابزار دقیق، حداکثر سرعت معمولاً کمتر از کنترل ابعادی، وضعیت سطح، پایداری ابزار و بازرسی کیفیت قابل ردیابی اهمیت دارد.
لوله های مسی، آلومینیومی و فولادی کوچک را می توان برای قطعات الکتریکی، ابزار دقیق، اجزای انتقال حرارت و سایر محصولات مهندسی کشیده و کویل کرد. پیکربندی سیم پیچ یکپارچه در جایی که فرآیند بعدی می تواند مواد سیم پیچ پیوسته را بپذیرد بسیار مفید است.
بسته استاندارد دستگاه شاملسیستم کشش خزنده، موتور اصلی، گیربکس، نگهدارنده قالب، سیستم گیره پنوماتیک، ایستگاه سیم پیچ یکپارچه، کابینت کنترل PLC با HMI و اجزای دستگاه استاندارد.
قالبهای طراحی برای اندازههای لوله خاص معمولاً با توجه به مواد و زمانبندی قبولی مشتری انتخاب میشوند و میتوانند به طور جداگانه نقل قول شوند. Decoilers، تجهیزات تغذیه اضافی، درام های کویلینگ ویژه، اتوماسیون سفارشی و سایر تجهیزات بالادست یا پایین دست را می توان با توجه به خط تولید پیکربندی کرد.
| MOQ | 1 دستگاه کامل دستگاه |
| قیمت گذاری بر اساس مقدار | 1 ست / 2-4 ست / 5+ ست. قیمت واحد نهایی با توجه به مدل، پیکربندی و مقدار سفارش ذکر شده است |
| مدت تجارت | FOB بندر شنژن، چین؛ سایر اینکوترمزها با توافق در دسترس هستند |
| مدت پرداخت | 30% واریز پس از تایید سفارش؛ 70٪ موجودی قبل از حمل و نقل پس از آزمایش پذیرش کارخانه |
| زمان استاندارد سفارش | FR-16 / FR-25: تقریباً 30-60 روز؛ FR-38 و تنظیمات سفارشی: تقریباً 60-90 روز |
| سفارش تسریع شده | تولید اولویت را می توان با توجه به ظرفیت و پیکربندی کارخانه ترتیب داد. تاریخ تحویل تسریع شده باید در نقل قول تجاری قبل از ثبت سفارش تایید شود. |
| گارانتی | 12 ماه از راه اندازی |
مهم:زمان تحویل پس از تایید مشخصات فنی، الزامات نقشه و شرایط تجاری شروع می شود. قالب های سفارشی، اتوماسیون ویژه، قطعات الکتریکی وارداتی و الزامات آزمایشی خاص مشتری ممکن است بر برنامه تحویل نهایی تأثیر بگذارد.
ماشین کشش سرد اتوماتیک نوع خزنده با کویلر به جای اینکه فقط با قطر اسمی لوله انتخاب شود، بر اساس فرآیند طراحی لوله واقعی مشتری طراحی شده است. قبل از تولید، تیم فنی می تواند ارزیابی کنددرجه مواد، اندازه شروع، اندازه نهایی، نسبت کاهش، نیروی کششی مورد نیاز، سرعت تولید و نیازهای سیم پیچ.
1. مهندسی فرآیند:مواد لوله، ابعاد، آرایش قالب، پیکربندی خزنده و الزامات سیم پیچی را تأیید کنید.
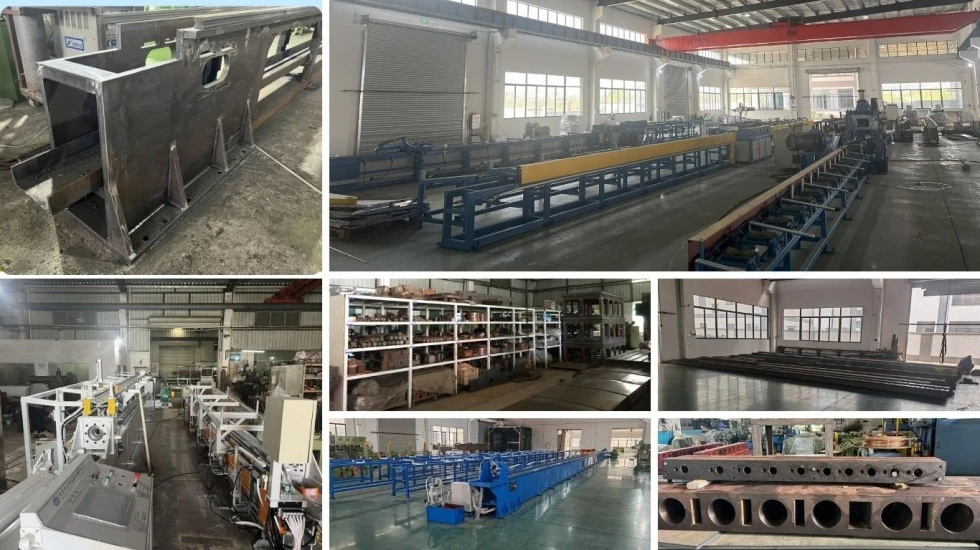
2. بازرسی مواد:قبل از ماشینکاری، فولاد کلید، شفت، چرخ دنده، اجزای خزنده و سایر قطعات باربر را بررسی کنید.
3. ماشینکاری دقیق:قاب خزنده ماشین و اجزای اصلی مکانیکی مطابق نقشه های مهندسی و تلورانس های مورد نیاز.
4. مونتاژ مکانیکی:درایو خزنده، گیربکس، سیستم گیره پنوماتیکی، نگهدارنده قالب و سیستم سیم پیچی را مونتاژ کنید.
5. یکپارچه سازی الکتریکی:PLC، HMI، سنسورها، موتورها و اجزای کنترل و سیم کشی کامل دستگاه را نصب کنید.
6. راه اندازی PLC:کنترل سرعت ترسیم، شمارش طول، همگام سازی سیم پیچ و توالی تغییر سیم پیچ را بررسی کنید.
7. تست کارخانه:دستگاه تحت آزمایش در حال اجرا و بارگذاری قرار می گیرد. در جایی که نمونه های لوله مشتری در دسترس است، عملکرد طراحی و سیم پیچی را می توان با استفاده از مواد واقعی بررسی کرد.
8. بازرسی نهایی:ابعاد دستگاه، عملکردهای الکتریکی، عملکرد پنوماتیک، روغن کاری، دستگاه های ایمنی و وضعیت سیم پیچ تمام شده را بررسی کنید.
9. بسته بندی صادراتی:این دستگاه مطابق با الزامات حمل و نقل خارج از کشور، با محافظت در برابر رطوبت، خوردگی و آسیب حمل و نقل بسته بندی شده است.
مهندسی Drawbench از سال 1998.FangRong بیش از دو دهه است که بر روی طراحی سرد و تجهیزات مربوط به شکل دهی فلز تمرکز کرده است. پیشینه مهندسی این شرکت شامل مشارکت تایوانی در زمینه طراحی تجهیزات و متعاقب آن توسعه تولید مستقل است.
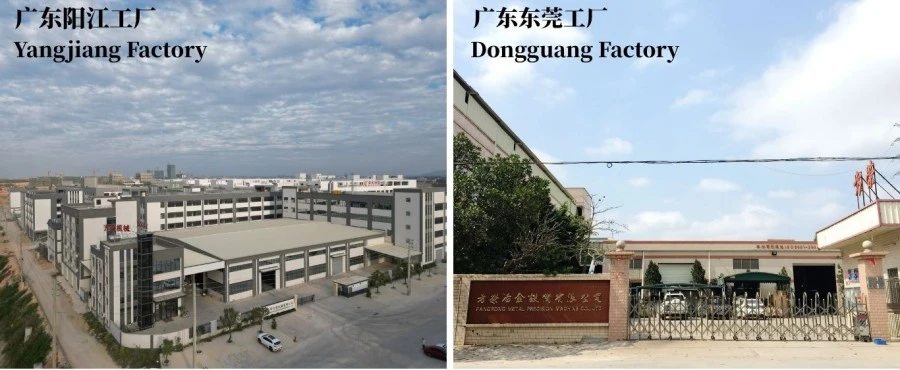
دو واحد تولیدیتاسیسات تولید Dongguan و Yangjiang از ساخت مکانیکی، مونتاژ، آزمایش و تحویل تجهیزات برای حجم های مختلف سفارش پشتیبانی می کنند.
تجربه نصب بین المللیتجهیزات FangRong در بیش از 70 کشور جهان به مشتریان عرضه شده است و تجربه عملی را با مواد مختلف لوله، الزامات تولید و شرایط کارخانه ارائه می دهد.
تست پذیرش کارخانهعملکردهای کلیدی عملیاتی قبل از حمل و نقل بررسی می شوند. برای پروژههایی که نمونههای مشتری از قبل ارائه میشوند، میتوان فرآیند کشش و سیم پیچی را در برابر مواد تولید واقعی آزمایش کرد.
پشتیبانی مهندسی مبتنی بر برنامهتیم فنی می تواند در انتخاب قالب، محاسبه نیروی کشش، برنامه ریزی زمانبندی عبور، پیکربندی خزنده، چیدمان ماشین و الزامات سیم پیچ کمک کند. این امر به ویژه هنگام جایگزینی یک میز کششی متناوب با یک خط کشش پیوسته مهم است.
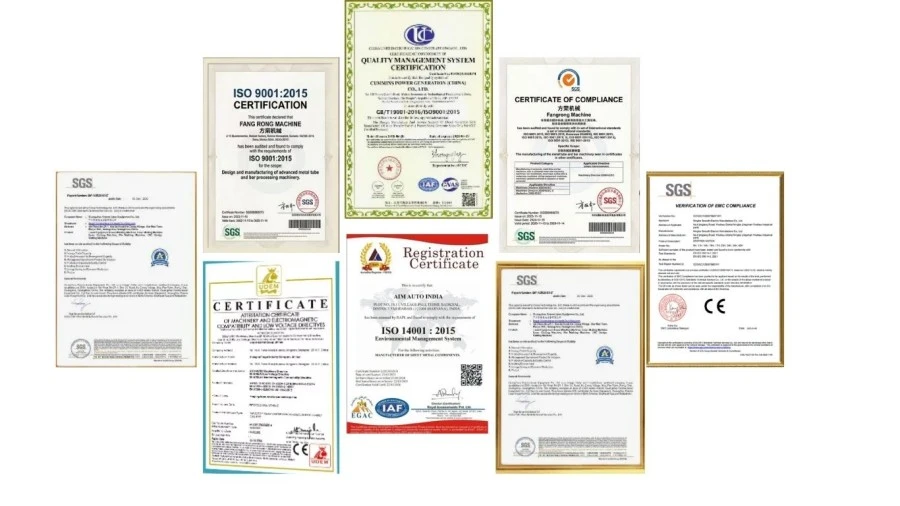
ISO 9001:2015- سیستم مدیریت کیفیت که طراحی، تولید، نصب و خدمات را پوشش می دهد. شماره گواهی UQ231211R1.
علامت گذاری CE- ماشینهای استاندارد FR با اسناد انطباق CE قابل اجرا برای پیکربندی ماشین و الزامات مربوطه اتحادیه اروپا ارائه میشوند. ارزیابی ایمنی ماشین آلات بر اساس الزامات قابل اجرا استدستورالعمل 2006/42/ECو استانداردهای هماهنگ مرتبط
بازرسی SGS- بازرسی شخص ثالث را می توان برای مشخصات مورد توافق ماشین، عملکرد و الزامات ایمنی ترتیب داد.
نمونه کارها ثبت اختراع- FangRong فناوری های ثبت شده مربوط به تجهیزات کشش، نگهدارنده های قالب، مکانیسم های کشش و سایر اجزای تشکیل دهنده فلز را توسعه داده است.
توجه:انطباق CE برای پیکربندی خاص است. اگر ماشین به اتحادیه اروپا وارد شود، فایل فنی نهایی، اعلامیه انطباق، دستگاه های ایمنی و پیکربندی الکتریکی باید برای دستگاه دقیق عرضه شده تایید شود. اسناد UKCA و سایر الزامات خاص بازار را می توان قبل از تولید مورد بحث قرار داد.
دستگاه کشش سرد اتوماتیک نوع خزنده به کویل برای حمل و نقل بین المللی با بسته بندی صادراتی و حفاظت از قطعات مکانیکی، الکتریکی و پنوماتیکی آماده شده است. روش بسته بندی نهایی بستگی به ابعاد دستگاه، مسیر حمل و نقل و اینکه آیا تجهیزات به صورت یک دستگاه کامل یا در بخش های مجزا ارسال می شود.
برای پروژه های خارج از کشور، لیست بسته بندی، ابعاد دستگاه، وزن ناخالص و ترتیب بارگیری قبل از حمل و نقل تأیید می شود تا خریدار بتواند ترخیص کالا از گمرک، حمل و نقل داخلی و تجهیزات تخلیه کارخانه را از قبل آماده کند.
با قطر واقعی لوله و نیروی کشش به جای حداکثر سرعت شروع کنید. FR-16 φ5-φ16 میلی متر را پوشش می دهد و 10 کیلو نیوتن را فراهم می کند. FR-25 φ10-φ25 میلی متر را پوشش می دهد و 30 کیلونیوتن را فراهم می کند. FR-38 φ10-φ40 میلی متر را پوشش می دهد و 50 کیلو نیوتن را فراهم می کند. استحکام مواد، قطر شروع، قطر نهایی و کاهش در هر پاس نیز باید در نظر گرفته شود.
بله، سری FR را می توان برای مس، آلومینیوم، فولاد ضد زنگ، فولاد کربن و آلیاژهای ویژه انتخاب شده پیکربندی کرد. با این حال، نباید فرض کرد که دستگاه مشابهی از قالبها، روغنکاری یا پارامترهای کشش یکسان برای هر ماده استفاده میکند. مواد سخت تر به طور کلی نیاز به نیروی کشش بیشتر و کنترل دقیق تر کاهش و روانکاری دارند.
شماره 100 متر بر دقیقه حداکثر سرعت نامی FR-38 در شرایط فرآیند مناسب است. سرعت واقعی تولید به مواد، ابعاد لوله، کاهش، طراحی قالب، روانکاری، نیاز سطح و شرایط سیم پیچ بستگی دارد. دویدن با حداکثر سرعت تنها زمانی مفید است که فرآیند کامل بتواند کیفیت پایدار را در آن سرعت حفظ کند.
تفاوت اصلی در روش کشیدن است. یک میز کشی معمولی به صورت ضرباتی حرکت می کند، در حالی که سیستم خزنده کشش مداوم مبتنی بر اصطکاک را فراهم می کند. این برای لوله های پیوسته طولانی سودمند است زیرا چرخه های توقف-شروع را کاهش می دهد و به محصول کشیده شده اجازه می دهد تا مستقیماً وارد کویل شود.
فشار مناسب خزنده، وضعیت مسیر، تراز و روانکاری فرآیند مهم هستند. فشار بیش از حد گیره می تواند به سطوح حساس آسیب برساند، در حالی که فشار ناکافی می تواند باعث لغزش شود. بنابراین، سیستم گیره باید با توجه به مواد لوله و نیازهای سطح تنظیم شود نه اینکه صرفاً فشار حداکثری اعمال شود.
لطفا ارائه دهیددرجه مواد، قطر لوله شروع، قطر نهایی، ضخامت دیواره لوله در صورت وجود، سرعت کشش مورد نیاز، خروجی تولید هدف، ابعاد سیم پیچ و منبع تغذیه موجود. یک نمونه نقاشی یا برنامه گذراندن موجود نیز مفید است. این پارامترها اجازه می دهد تا نیروی کششی مورد نیاز و مدل ماشین قبل از نقل قول بررسی شود.
دستگاه استاندارد شامل سیستم کشش و نگهدارنده قالب می باشد. قالبها برای اندازههای خاص لوله با توجه به متریال و ابعاد مشتری انتخاب میشوند و معمولاً بر اساس فرآیند ترسیم مورد نیاز قیمتگذاری میشوند.
بله. پیکربندی سری FR شامل یک ایستگاه کویلینگ یکپارچه است. کویل از سرعت خط کشش پیروی می کند و لوله تمام شده را روی قرقره یا درام مشخص شده می پیچد. طول سیم پیچ، کشش و الزامات تغییر باید در طول مشخصات فنی تأیید شود.
استاندارد MOQ است1 دستگاه کامل دستگاه. نقل قول های مبتنی بر کمیت را می توان برای آن تهیه کرد1 ست، 2-4 ست و ست 5+. قیمت واحد نهایی نه تنها به مقدار، بلکه به مدل انتخابی، ابزار، پیکربندی سیم پیچ، اتوماسیون و نیازهای خاص مشتری بستگی دارد.
نقل قول استاندارد FOB بر اساس استبندر شنژن، چین. اگر ترتیبات لجستیکی شما به بندر چین دیگری نیاز دارد، مدت حمل و نقل و هزینه حمل و نقل داخلی را می توان در مظنه مجدداً محاسبه کرد.
سفارشات استاندارد FR-16 و FR-25 معمولاً نیاز دارند30-60 روز. FR-38 و ماشینهایی با تنظیمات سفارشی معمولاً نیاز دارند60-90 روز. زمان تحویل تایید شده پس از نهایی شدن مشخصات فنی و جزئیات سفارش شروع می شود.
تولید اولویت را می توان برای پروژه های فوری مورد بحث قرار داد. سفارش سریع منوط به ظرفیت فعلی کارخانه، در دسترس بودن قطعات و پیکربندی ماشین است. تاریخ تحویل تسریع شده باید قبل از ثبت سفارش به صورت کتبی در نقل قول تجاری تأیید شود.
ترتیب پرداخت استاندارد است30% سپرده پس از تایید سفارش و 70% موجودی قبل از حمل و نقل پس از تست پذیرش کارخانه. شرایط جایگزین را می توان برای پروژه های واجد شرایط مورد بحث قرار داد.
دستگاه برای عملکرد مکانیکی، عملکردهای الکتریکی، گیره پنوماتیک، کنترل سرعت کشش، هماهنگ سازی سیم پیچ، عملکردهای ایمنی و مونتاژ کلی بررسی می شود. هنگامی که نمونه های لوله مشتری ارائه می شود، آزمایش های واقعی کشش و کویلینگ را می توان قبل از حمل و نقل ترتیب داد.
بله. FangRong می تواند راهنمایی نصب، پشتیبانی راه اندازی و آموزش اپراتور ارائه دهد. آموزش می تواند عملکرد ماشین، تعویض قالب، تعمیر و نگهداری معمول، تنظیم خزنده و تشخیص عیب اساسی را پوشش دهد. ترتیب دقیق خدمات با توجه به پروژه و مقصد تایید می شود.
دوره گارانتی استاندارد است12 ماه از راه اندازی. قطعات جایگزین متداول مانند اجزای خزنده، چرخ دنده ها، مهر و موم ها و حسگرها را می توان با توجه به پیکربندی دستگاه تهیه کرد. پشتیبانی فنی از راه دور نیز برای مسائل مربوط به عملیات و تعمیر و نگهداری در دسترس است.
بله، جایی که مشتری می تواند مواد لوله نماینده و اطلاعات طراحی مورد نیاز را از قبل ارائه دهد. آزمایش با مواد واقعی مخصوصاً برای کاربردهای جدید مفید است زیرا اجازه می دهد تا نیروی کششی، سرعت، روانکاری، وضعیت سطح و عملکرد سیم پیچ قبل از تحویل ارزیابی شود.
خریدار باید فونداسیون مورد نیاز، موقعیت های لنگر، منبع تغذیه الکتریکی، هوای فشرده، سیستم روغن کاری و تجهیزات جابجایی مواد را طبق چیدمان نهایی ماشین آماده کند. FangRong میتواند نقشههای پایه، اطلاعات لنگر-بولت و الزامات نصب را قبل از حمل و نقل ارائه دهد.
نشانی
NO.163، جاده شاتونگ، منطقه صنعتی شابو دوم، شهر دالانگ، شهر دونگوان، گوانگدونگ، چین
تلفن
پست الکترونیک