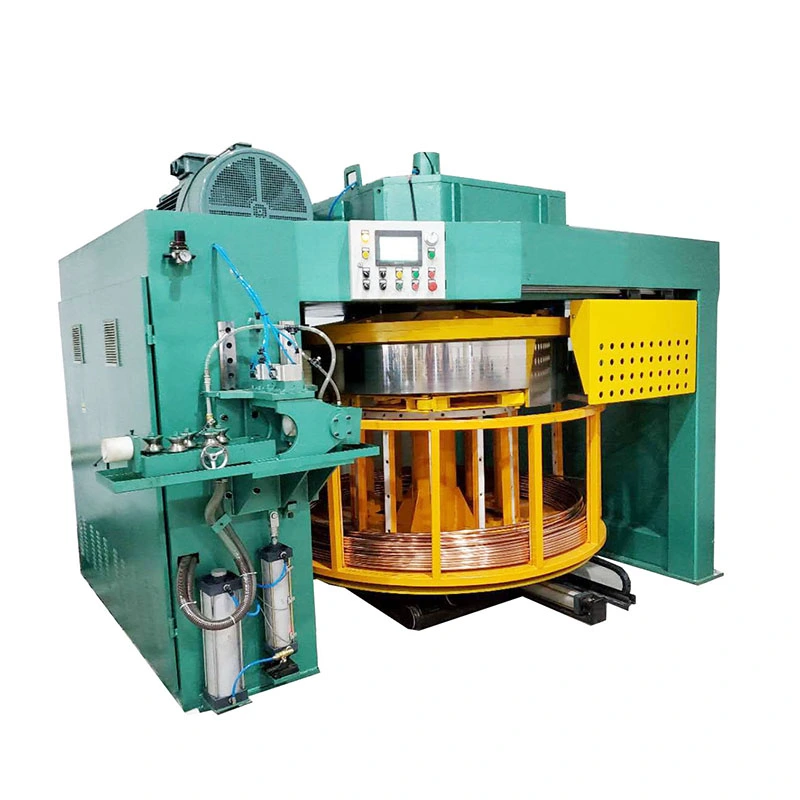
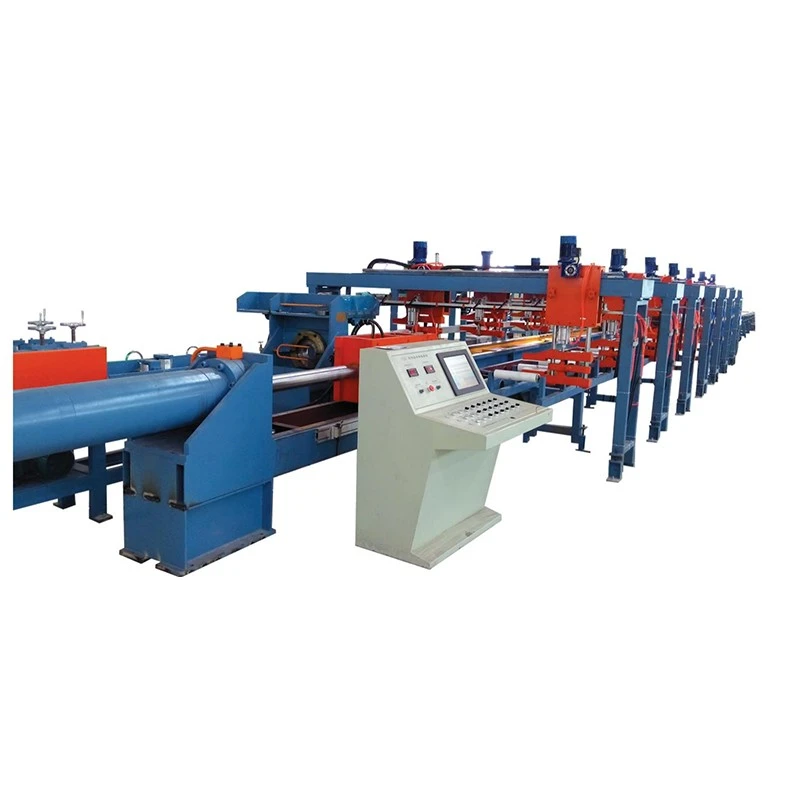
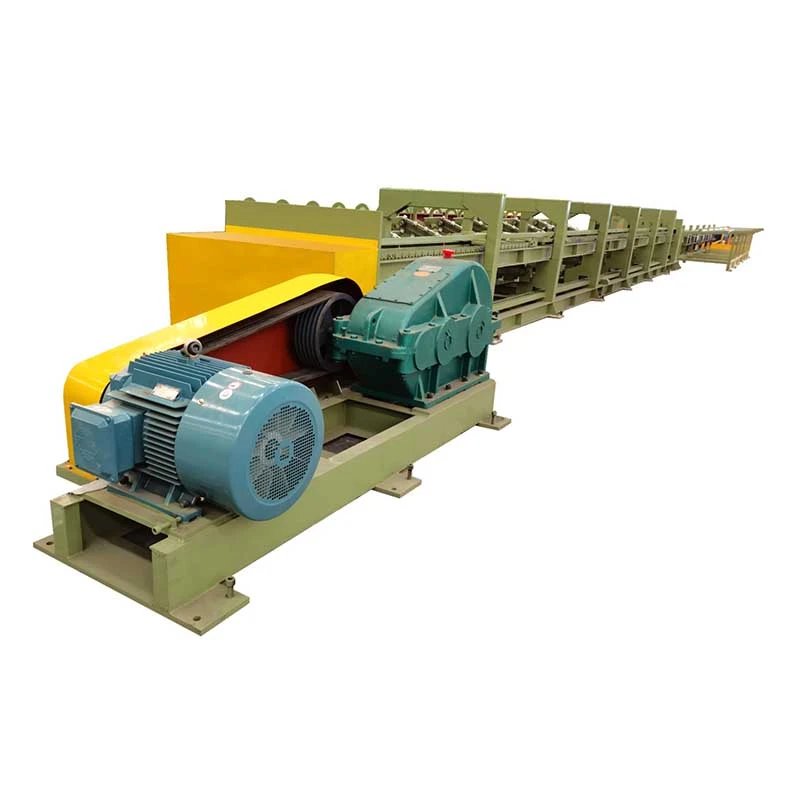
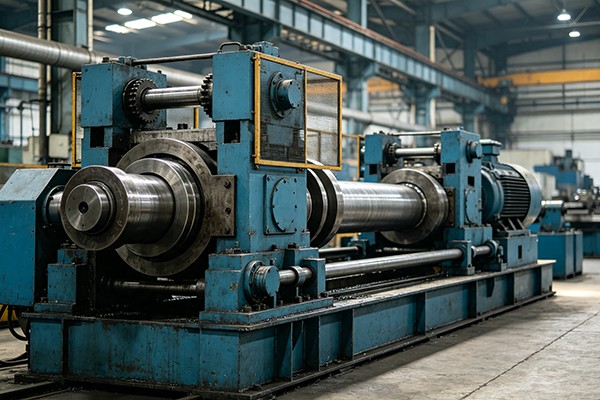
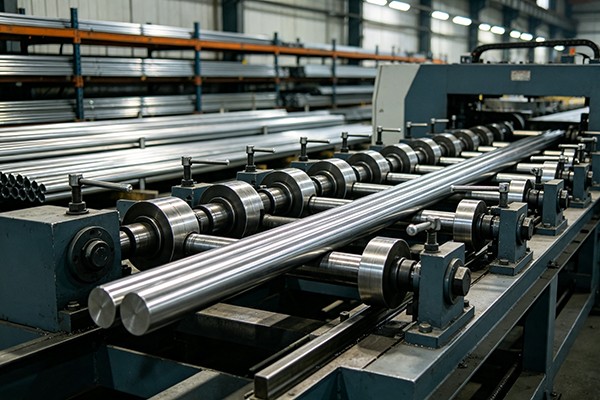
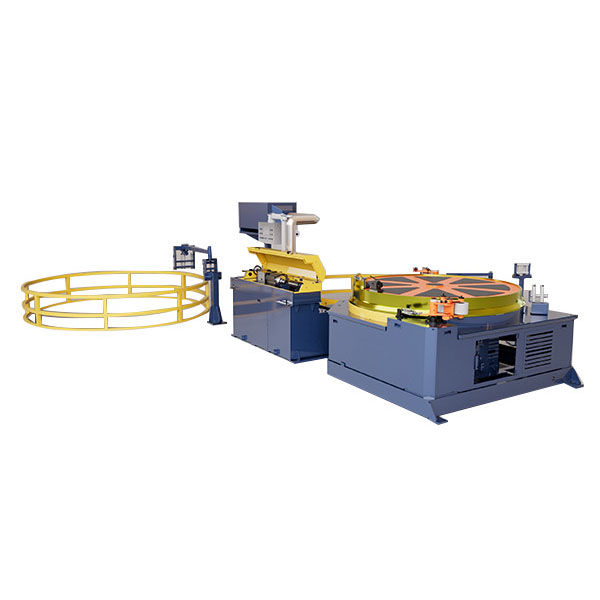
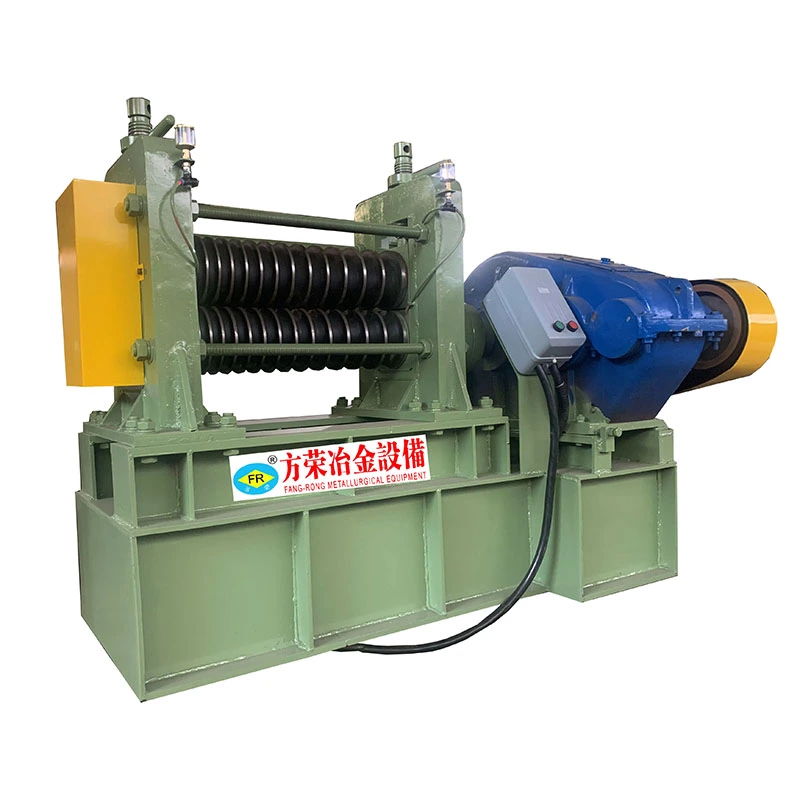
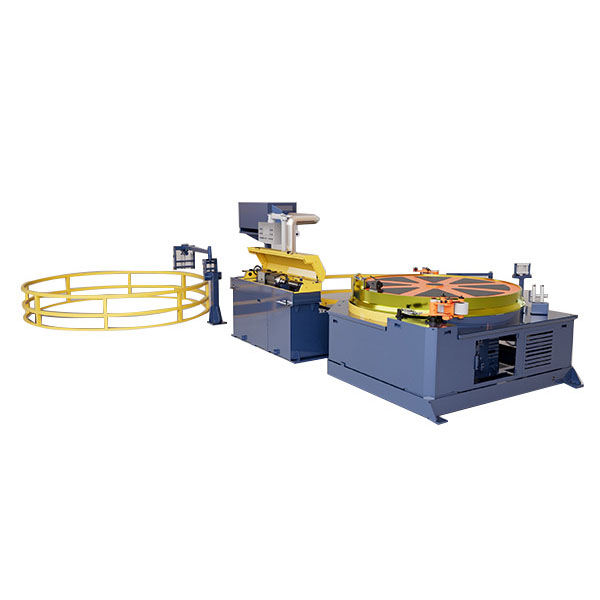
فانگ رانگخط تمام اتوماتیکاشاره کردن، کشیدن سرد، صاف کردن، برش و پخ زدن را در یک خط تولید متصل ترکیب می کند. به جای جابجایی میله های نیمه کاره بین ماشین های جداگانه، مواد در انتهای تغذیه وارد شده و به ترتیب از فرآیندهای مورد نیاز عبور می کنند. این پیکربندی بهویژه برای کارخانههایی مفید است که مقادیر زیادی میله یا لوله با طول ثابت تولید میکنند، جایی که انتقال دستی و موقعیتیابی مکرر به یک گلوگاه تبدیل شده است.
یک خط، از نوار خام تا طول نهایی
این فرآیند با یک سر فشار هیدرولیک شروع می شود که مواد را برای کشیدن آماده می کند، سپس واحد کشش اصلی، صاف کننده چند غلتکی، برش پرنده و ایستگاه پخ اتوماتیک. هر مرحله کار خاصی دارد: هد فشار ماده را از طریق قالب میگیرد، کشیدن بخش را کاهش میدهد، صاف کردن انحنای باقیمانده را اصلاح میکند، برش طول نهایی را ایجاد میکند، و پخ زدن انتهای آن را برای مونتاژ یا عملیات ماشینکاری بعدی آماده میکند.
اشاره → طراحی سرد → صاف کردن → برش → پخ زدن
متصل نگه داشتن این عملیات می تواند کاهش یابدجابجایی میانی، تراز دستی و ذخیره سازی در حین کار. این امر زمانی قابل توجه تر می شود که یک محصول به طور مکرر با مشخصات یکسان تولید شود و در غیر این صورت اپراتورها زمان قابل توجهی را برای انتقال و تنظیم مجدد مواد بین ماشین ها صرف می کنند.
مزیت آن صرفاً تعداد کمتری از ماشین آلات در کف کارگاه نیست. یک مسیر تولید متصل همچنین میتواند میزان جابجایی مواد بین فرآیندها را کاهش دهد و مدیریت گردش کار کلی را آسانتر کند.
ساخته شده در اطراف بار طراحی
محدوده خط اتوماتیک:FR-5T تا FR-200T
نیروی فشار هیدرولیک:10 تا 300 تن
سیلندر سر فشاری:φ63×200mm تا φ300×300mm
قدرت موتور کشش اصلی:22 کیلووات تا 400 کیلووات
قدرت پمپ روغن هیدرولیک:5.5 کیلووات تا 160 کیلووات
قطر نوار قابل اجرا:تقریباً 13-100 میلی متر، بسته به پیکربندی
این ارقام گزینه های مستقلی نیستند. قطر شروع، درجه مواد، کاهش کشش، اندازه نهایی و چرخه تولید تعیین کننده نیروی کششی مورد نیاز، ظرفیت هیدرولیک و قدرت موتور است. برای مثال، خطی که برای میلههای دقیق کوچکتر طراحی شده است، به پیکربندی مشابهی نیاز ندارد که بخشهای فولادی با استحکام بالا را ترسیم میکند.
بنابراین FangRong به جای انتخاب هر ماژول به طور جداگانه بر اساس ظرفیت اسمی ماشین، خط را حول فرآیند ترسیم واقعی ایجاد می کند. این به تطبیق تجهیزات با نیازهای مواد و تولید بدون افزودن ظرفیتی که نیازی نیست کمک می کند.
همگام سازی بیشتر از افزودن اتوماسیون بیشتر اهمیت دارد
هنگامی که چندین ماشین به هم متصل می شوند، بخش دشوار این است که آنها را به عنوان یک فرآیند کار می کنند. اگر مواد باید در زمان و موقعیت صحیح به هر ایستگاه برسد، واحد کشش، صاف کننده، برش و ایستگاه پخ نمیتواند به طور مستقل عمل کند.
FangRong از یک مرکزی استفاده می کندسیستم کنترل PLC میتسوبیشیبرای هماهنگ کردن درایوهای سروو، واحدهای هیدرولیک و هندلینگ خودکار. سیستم کنترل توالی عملکرد بین ایستگاه ها را مدیریت می کند، در حالی که سرعت و تنش برای کاهش توقف های غیر ضروری، تجمع مواد و حرکات ناهماهنگ هماهنگ می شوند.
برای تولیدی که شامل تغییرات مکرر محصول می شود، تنظیمات فرآیند ذخیره شده نیز می تواند میزان تنظیم مکرر مورد نیاز اپراتورها را کاهش دهد. این به ویژه زمانی مفید است که همان خط چندین مشخصات تولید ثابت را انجام دهد.
جایی که یک خط کاملا اتوماتیک منطقی است
این نوع خط زمانی مناسب تر است که مسیر تولید تکراری باشد و محصول نهایی نیازمند چندین عملیات متوالی باشد. کاربردهای معمولی عبارتند ازشفت های محرک خودرو، لوله های قاب دوچرخه، پایه های مبلمان و لوله های برق.
برای تولید کم حجم با اندازه های مختلف، یک خط کاملا یکپارچه همیشه بهترین انتخاب نیست. هنگامی که محصولات به طور مکرر تغییر می کنند، ماشین های جداگانه ممکن است انعطاف پذیری بیشتری را ارائه دهند. خط خودکار زمانی جذابتر میشود که مشخصات پایدار، خروجی بالا و کاهش هندلینگ دستی مهمتر از حداکثر انعطافپذیری فرآیند باشد.
چرا FangRong را برای خط کامل انتخاب کنید؟
FangRong تنها ماشینهای جداگانه را در خط عرضه نمیکند. تجربه ما توالی کامل را پوشش می دهداشاره، ترسیم، صاف کردن، برش و پخ زدن، اجازه می دهد که چیدمان تجهیزات و منطق کنترل از ابتدا با هم در نظر گرفته شوند.
برای مشتری، یک پروژه خط تمام اتوماتیک می تواند انتخاب تجهیزات، چیدمان خط، هماهنگی برق و هیدرولیک، نصب، راه اندازی و آموزش اپراتور را پوشش دهد. اگر بعداً نیاز تولید تغییر کند، ایستگاههای جداگانه نیز میتوانند بهعنوان بخشی از فرآیند موجود ارزیابی شوند تا اینکه به عنوان تجهیزات نامرتبط در نظر گرفته شوند.
FangRong با بیش از 30 سال تجربه در تجهیزات و کارخانههای شکلدهی فلز در گوانگدونگ، بر ساخت خطوط طراحی و تکمیل در اطراف مواد، ابعاد، خروجی و نیازهای پایین دست مشتری تمرکز دارد.
هدف ساده است:جابجایی کمتر بین فرآیندها و یک مسیر سازگارتر از مواد ورودی به قطعات نهایی.


 Whatsapp