محصولات
محصولات

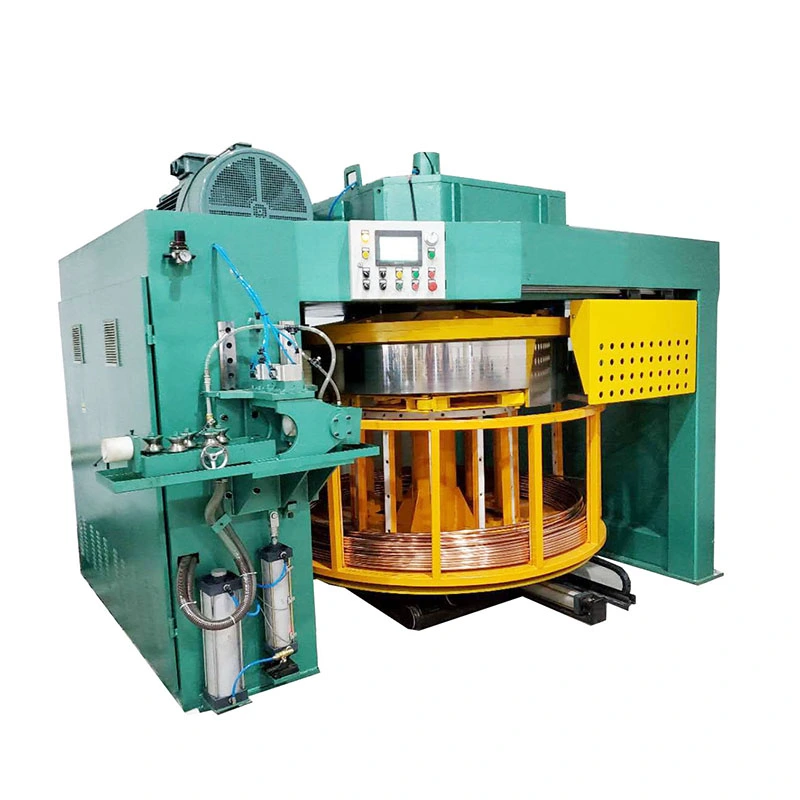
ما طیف گسترده ای از تجهیزات پردازش فلزات دقیق، از جمله صاف کردن، کشش سرد، اشاره، پخ زدن، برش، ماشین های نورد نخ و قالب های کشش را ارائه می دهیم که برای مواد لوله، میله و سیم در صنایع مختلف طراحی شده است.

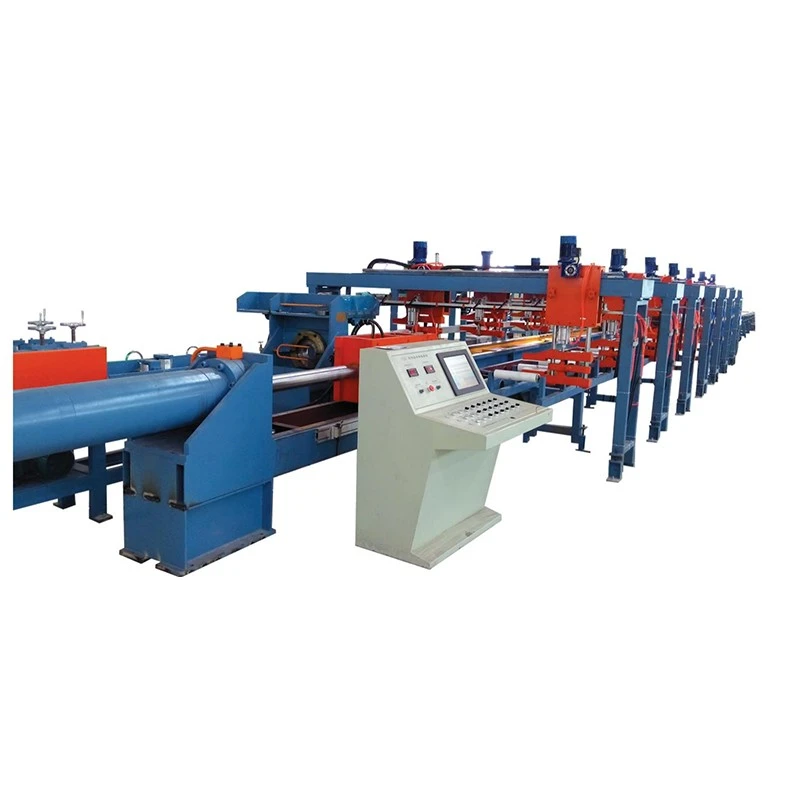
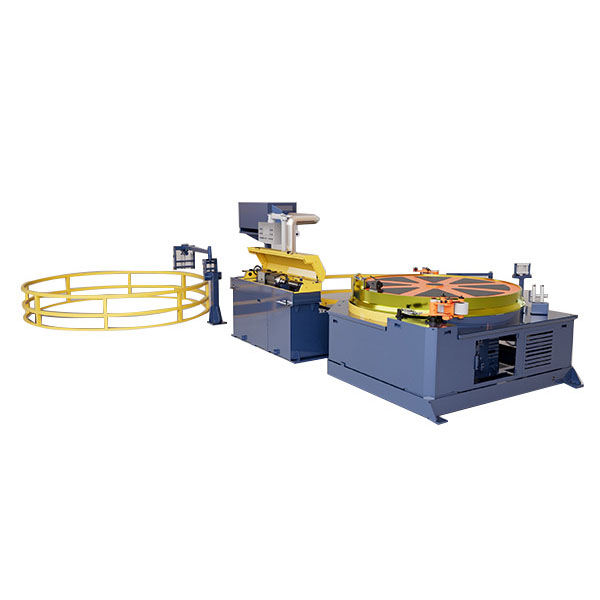
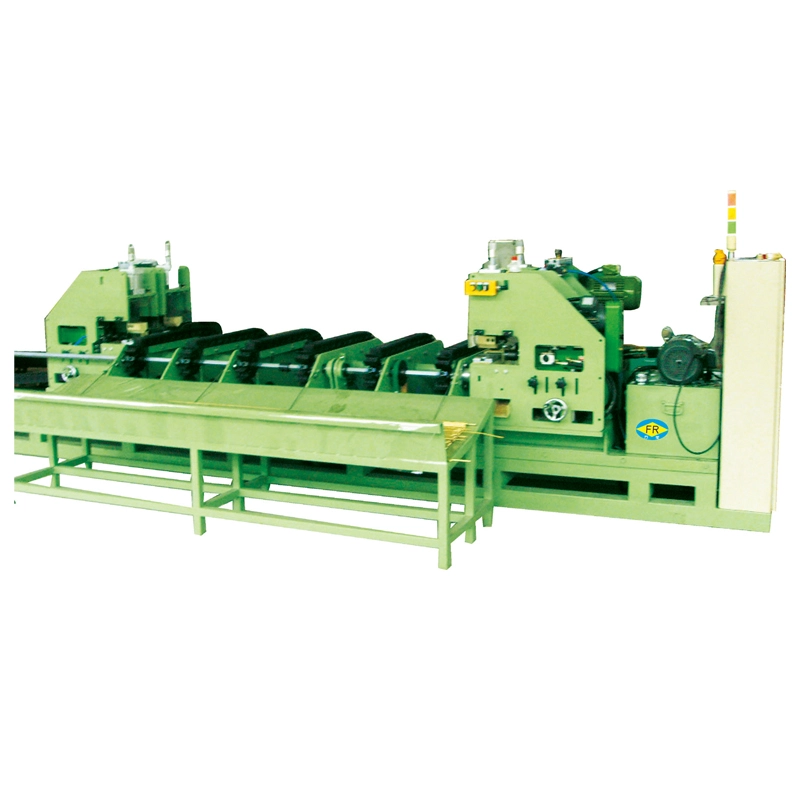
خط کشی با اشاره خودکار صاف کردن برش و خط پخ
  • خط کشی با اشاره خودکار صاف کردن برش و خط پخخط کشی با اشاره خودکار صاف کردن برش و خط پخ
  • خط کشی با اشاره خودکار صاف کردن برش و خط پخخط کشی با اشاره خودکار صاف کردن برش و خط پخ

خط کشی با اشاره خودکار صاف کردن برش و خط پخ

راخط کشی با اشاره خودکار صاف کردن برش و خط پخاشاره کردن، کشیدن سرد، صاف کردن، برش و پخ زدن را در یک فرآیند خودکار ادغام می کند. با نیروهای سر فشار هیدرولیک از10-300 تنو ظرفیت های ترسیمی از5 تا 200 تن، میله های گرد جامد را پردازش می کندØ13-100 میلی متر. انتقال خودکار نیروی کار، رسیدگی به آسیب و ضایعات را کاهش می دهد، در حالی که کنترل متمرکز PLC از تولید و ردیابی مداوم پشتیبانی می کند. مناسب برایفولاد کربنی، فولاد آلیاژی، فولاد ضد زنگ، مس و میله های آلومینیومیدر اتصال دهنده ها، شفت های خودرو، غلتک های بلبرینگ و اجزای دقیق استفاده می شود.

رتبه بندی: 5.0
(تعداد امتیاز: 1)

راخط کشی با اشاره خودکار صاف کردن برش و خط پخیک سیستم تکمیل میله کامل برای تولیدکنندگانی است که نیاز دارند میله‌های گرد را به میله‌های کشیده، صاف، برش‌دار و پخ‌دار با حداقل دست‌کاری دستی تبدیل کنند. ترکیب می شوداشاره کردن، کشیدن سرد، صاف کردن، برش با طول ثابت و پخ کردن انتهاییدر یک خط تولید به جای حرکت میله ها بین پنج ماشین مستقل.

این پیکربندی به ویژه زمانی مفید است که کیفیت سطح، ابعاد قابل تکرار و قابلیت ردیابی تولید مهم باشد. جابجایی میله های بلند به صورت دستی بین ماشین های جداگانه می تواند باعث ایجاد خراش، فرورفتگی، خطاهای جهت گیری و تنظیم ناسازگار شود. یک سیستم انتقال یکپارچه نوار را در مسیر فرآیند کنترل شده از انبار خام تا محصول نهایی نگه می دارد.

FangRong خط را در اطراف ماشین‌های کشش سرد فشار-کشی سری FR خود با ظرفیت‌های کشش از5 تا 200 تنو ظرفیت های فشار سر هیدرولیک از10 تا 300 تن. پیکربندی استاندارد میله های گرد جامد را پوشش می دهدØ13 تا Ø100 میلی متر. بسته به نسبت مواد و کاهش، خط را می توان برای فولاد کربن، فولاد آلیاژی، فولاد ضد زنگ، مس، آلومینیوم و آلیاژهای ویژه انتخاب شده پیکربندی کرد.

Full Automatic Pointing Drawing Straightening Cutting Chamfering Line Automatic Bar Pointing Drawing Straightening Cutting Chamfering Machine

وقتی یک خط یکپارچه معنا پیدا می کند

یک خط پنج ایستگاه به طور خودکار بهتر از پنج ماشین جداگانه نیست. مزیت اصلی زمانی ظاهر می شود که همان نوار باید به طور مکرر از چندین عملیات تکمیلی در حجم تولید متوسط ​​یا بالا عبور کند.

به عنوان مثال، الفسازنده بست که میله کشیده شده را برای قسمت سرد تولید می کندممکن است قبل از ورود مواد به فرآیند سرفصل، به قطر، صافی و طول برش ثابت نیاز داشته باشد. در این شرایط، ترکیب کشیدن، صاف کردن و برش، بارگیری و تخلیه مکرر را کاهش می دهد و مرجع تولید را ثابت نگه می دارد.

برای یک کارگاهی که بسیاری از اندازه‌های نوار نامرتبط را در دسته‌های کوچک پردازش می‌کند، ماشین‌های جداگانه ممکن است انعطاف‌پذیری بیشتری را فراهم کنند. خط یکپارچه زمانی جذاب تر می شودقطر میله، درجه مواد و طول نهایی اغلب تکرار می شودو هزینه انتقال دستی قابل توجه می شود.

چگونه خط یک نوار را پردازش می کند

1. اشاره کردن:سر میله به یک پروفیل مخروطی کاهش می یابد تا بتواند وارد قالب طراحی شود. روش اشاره مورد نیاز به قطر شروع، استحکام مواد و کاهش کشش بستگی دارد. اشاره کردن به ویژه برای میله های سخت یا با قطر بزرگ که انتهای اصلی باید به طور قابل اعتماد وارد قالب شود، مهم است.

درخواست مشتری:هنگام پردازش میله های فولادی آلیاژی برای کشش سرد بعدی، هندسه سر ثابت به جلوگیری از ورود ناموفق قالب کمک می کند و نیاز اپراتورها به اصلاح مکرر میله را قبل از کشیدن کاهش می دهد.

2. طراحی سرد فشاری:سر فشار هیدرولیک به میله در مرحله ورود اولیه به قالب کمک می کند. هنگامی که مواد کافی از قالب عبور کرد، کالسکه کشش انتهای کاهش یافته را می بندد و حرکت کشش را کامل می کند. این آرایش برای میلگردهای بزرگتر یا مواد با مقاومت بالاتر که مقاومت اولیه در برابر ورود قالب قابل توجه است مفید است.

پارامتری که اهمیت دارد:تناژ کششی نباید تنها از قطر میله انتخاب شود. استحکام مواد، کاهش در هر پاس، هندسه قالب، روانکاری و قطر هدف همگی بر نیروی کششی مورد نیاز تأثیر می‌گذارند. اگر نیروی واقعی مورد نیاز بسیار کمتر باشد، لزوماً یک ماشین بزرگتر انتخاب بهتری نیست.

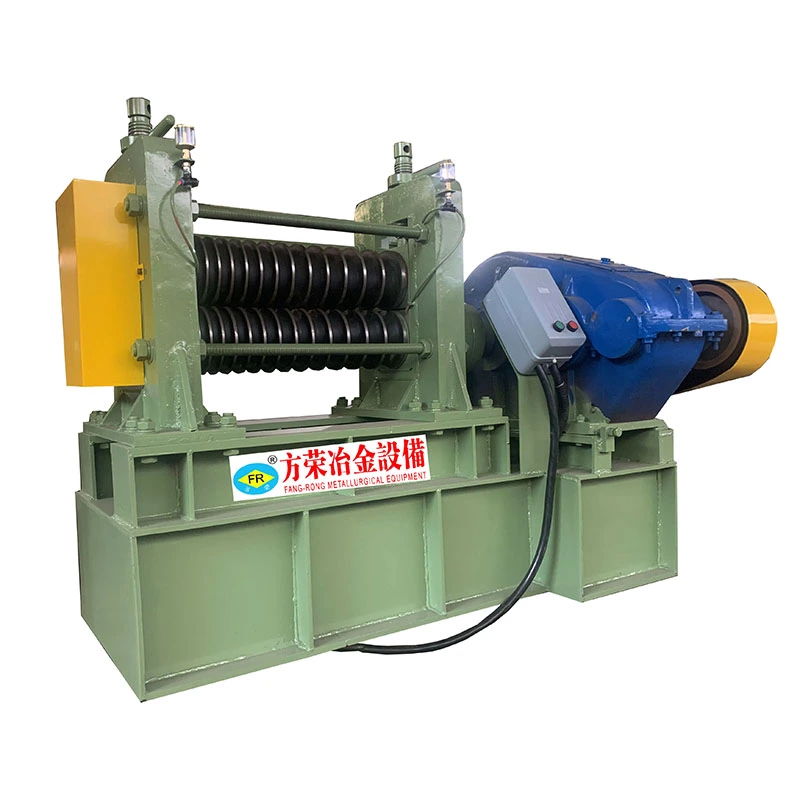
3. صاف کردن در خط:پس از ترسیم، میله مستقیماً به قسمت صاف کننده می رود. پیکربندی های چند رول یا دو رول را می توان با توجه به قطر، مواد و صافی مورد نیاز انتخاب کرد. هدف معمولا مشخص شده است≤0.3 میلی متر بر متر، با توجه به مواد، شرایط ورودی و الزامات فرآیند نهایی.

درخواست مشتری:برای محورهای با حرکت خطی و قطعات دقیق، صاف بودن مهمتر از دستیابی به قطر هدف است. یک فرآیند صاف کردن در خط کنترل شده می تواند مقدار اصلاح ثانویه مورد نیاز قبل از ماشین کاری را کاهش دهد.

4. برش با طول ثابت:PLC موقعیت برش را با توجه به طول نهایی برنامه ریزی شده کنترل می کند. برش اره یا برش را می توان با توجه به مواد، قطر، شرایط نهایی مورد نیاز و میزان تولید انتخاب کرد.

پارامتری که اهمیت دارد:اگر میله‌ها مستقیماً به ماشین‌کاری CNC یا هدینگ سرد عرضه شوند، تحمل برش و وضعیت انتهایی می‌تواند بر روی راه‌اندازی پایین دست تأثیر بگذارد. برای آماده‌سازی انبار خام، تحمل برش بسیار کم ممکن است بدون ایجاد مزیت عملی تولید، هزینه‌ای را به همراه داشته باشد.

5. پایان پخ زدن:انتهای میله تمام شده پخ می شود تا لبه های تیز برداشته شود و مواد برای جابجایی، مونتاژ یا ماشینکاری بعدی آماده شوند. پخ داخلی، خارجی یا ترکیبی را می توان با توجه به نقشه مشتری پیکربندی کرد.

درخواست مشتری:در تولید شفت و بست، یک پخ کنترل شده می تواند تغذیه اجزا را بهبود بخشد و خطر مشکلات مربوط به سوراخ شدن را در طول مونتاژ یا ماشینکاری بعدی کاهش دهد.

جریان کامل مواد:نوار خام ← بارگیری خودکار ← اشاره ← ترسیم ← صاف کردن ← برش با طول ثابت ← پخ ← انباشته شدن خودکار.

آنچه این خط در تولید حل می کند

انتقال دستی بیش از حد:هنگامی که پنج عملیات از هم جدا می شوند، میله ها باید بارها و بارها تخلیه، تراز و بارگذاری شوند. انتقال خودکار جابجایی بین ایستگاه ها را کاهش می دهد و به ویژه برای میله های بلند یا سطوح تمام شده که به راحتی خراشیده می شوند بسیار ارزشمند است.

راستی پایین دست ناپایدار:کشیدن به تنهایی صافی نهایی مورد نیاز فرآیند ماشینکاری یا مونتاژ را تضمین نمی کند. صاف کننده درون خطی بلافاصله پس از ترسیم یک مرحله تصحیح اختصاصی را فراهم می کند.

طول های تکمیل شده ناسازگار:اندازه گیری و برش دستی می تواند بین دسته ها تغییر ایجاد کند. موقعیت یابی طول کنترل شده با PLC به اپراتور یک مرجع تولید تکرارپذیر می دهد.

سوابق تولید جداگانه:با ماشین های مستقل، مواد ممکن است بین سفارشات تولید یا اپراتورهای مختلف منتقل شود. کنترل متمرکز اجازه می دهد تا پارامترهای ترسیم، صاف کردن، برش و پخ زدن به عنوان یک دستور تولید مدیریت شوند.

ورودی نیروی کار بالا:خط یکپارچه برای یک اپراتور طراحی شده است تا بر چرخه تولید نظارت کند نه اینکه در هر ایستگاه به یک اپراتور اختصاصی نیاز داشته باشد. پرسنل واقعی بستگی به نیازهای بارگیری، بسته بندی و اتوماسیون کارخانه دارد.

ویژگی های کلیدی و ملاحظات مهندسی

تولید یکپارچه پنج فرآیندی:اشاره کردن، کشیدن، صاف کردن، برش و پخ زدن به یک مسیر فرآیند متصل می شوند. این برای تولید تکراری که در آن دنباله یکسان به طور مداوم استفاده می شود بسیار ارزشمند است.

پیکربندی Push-Draw:هد فشار هیدرولیک به غلبه بر مقاومت اولیه در برابر ورود قالب قبل از اینکه کالسکه کشش اصلی کار کند، کمک می کند. این امر با افزایش قطر میله، استحکام مواد یا کاهش کشش اهمیت بیشتری پیدا می کند.

محدوده نوار Ø13–Ø100 میلی متر:مدل های FR موجود محدوده های مختلف قطر را پوشش می دهند. انتخاب مدل باید بر اساس قطر شروع واقعی و نیروی کشش باشد نه اینکه صرفاً بزرگترین محدوده قطر موجود را انتخاب کنید.

صاف کردن در خط:صاف کننده با توجه به قطر میله، قدرت تسلیم مواد، شرایط کشش و صافی مورد نیاز انتخاب می شود. برای آماده سازی انبار عمومی، مشخصات صافی شدید ممکن است لازم نباشد. برای شفت ها و اجزای دقیق، آنها می توانند مستقیماً بر میزان کمک هزینه ماشینکاری و نرخ رد تأثیر بگذارند.

برش خودکار:تنظیم طول با کنترل PLC اندازه گیری دستی مکرر را کاهش می دهد. محلول های اره و برشی را می توان با توجه به مواد میله، قطر، سرعت تولید و کیفیت نهایی مورد نیاز ارزیابی کرد.

پخ زدن خودکار:ابعاد پخ را می توان با توجه به نیاز ماشینکاری یا مونتاژ پایین دست مشخص کرد. واحد پخ باید با ایستگاه برش اندازه شود نه اینکه به عنوان یک لوازم جانبی مستقل در نظر گرفته شود.

PLC و HMI متمرکز:سیستم کنترل زمان بندی ایستگاه، انتقال، چرخه ترسیم، طول برش و قفل های ایمنی را هماهنگ می کند. عملیات مبتنی بر دستور غذا زمانی مفید است که همان کارخانه چندین مشخصات نوار استاندارد را پردازش کند.

مشخصات فنی

مشخصات سری FR زیر به ایستگاه نقشه کشی هسته اشاره دارد. سیستم های اشاره، صاف کردن، برش، پخ زدن و انتقال با توجه به الزامات محصول نهایی مهندسی شده اند.

مدل / پارامتر FR-5T FR-10T FR-20T FR-30T FR-40T FR-50T FR-60T FR-80T FR-100T FR-120T FR-150T FR-200T
تناژ سر فشار هیدرولیک (تن) 10 20 40 50 60 80 100 120 150 200 250 300
قطر سیلندر × کورس (میلی متر) φ63×200 φ80×200 φ100×200 φ125×200 φ150×300 φ160×700 φ180×300 φ200×300 φ220×300 φ250×300 φ280×300 φ300×300
قدرت پمپ روغن (کیلو وات) 5.5 11 22 30 37 45 55 75 96 110 132 160
محدوده مواد میله (میلی متر) 13-20 15-30 15-50 20-50 25-55 30-60 30-65 35-70 35-75 40-80 45-90 50-100
قدرت موتور اصلی (کیلو وات) 22 37 55 75 90 110 132 166 200 225 300 400

مهم:تناژ هد فشار هیدرولیک با ظرفیت کشش یکسان نیست. مدل نهایی باید از نیروی کششی محاسبه شده برای مواد واقعی، قطر شروع، قطر نهایی، نسبت کاهش و شرایط روانکاری انتخاب شود.

طول رسم استاندارد تقریباً است10 متر; تنظیمات سکته مغزی طولانی تر یا خاص را می توان مهندسی کرد. تمام مدل های این جدول برای میله های گرد جامد در نظر گرفته شده است.

نحوه انتخاب پیکربندی مناسب

برای میله های فولادی کربنی با قطر کوچک:یک مدل کوچکتر FR معمولاً زمانی کافی است که کاهش و استحکام مواد منجر به نیروی کششی نسبتاً کم شود. بزرگ کردن سیستم هیدرولیک بدون اینکه لزوماً کیفیت محصول را بهبود بخشد، سرمایه گذاری و نیازهای برق را افزایش می دهد.

برای فولاد ضد زنگ:نیروی کشش و سخت شدن کار اهمیت بیشتری پیدا می کند. مواد قالب، روش روانکاری، کاهش در هر پاس و سرعت کشش باید همراه با تناژ ماشین ارزیابی شوند.

برای میله های فولادی آلیاژی بزرگ:ظرفیت فشار هیدرولیک و استحکام ساختاری بسیار مهم است زیرا ورود اولیه قالب می تواند به نیروی قابل توجهی نیاز داشته باشد. انتخاب مدل باید بر اساس محاسبه نیروی مهندسی باشد نه قطر به تنهایی.

برای شفت های دقیق:ماشین ترسیم تنها یک بخش از زنجیره تحمل است. قابلیت صاف کردن، تحمل طول برش، ابعاد پخ و شرایط مواد همگی باید قبل از سفارش مشخص شوند.

برای تولید در حجم بالا:بارگیری، انتقال و انباشته شدن خودکار اهمیت بیشتری نسبت به افزایش سرعت ترسیم دارد. هدف تولید واقعی باید به عنوان میله های تمام شده در ساعت، از جمله زمان انتقال و برش، ارزیابی شود.

برنامه های کاربردی

اتصال دهنده ها و انبار سرد

خط برش و پخ کردن صاف کردن با نشانه گیری خودکار می تواند میله های کشیده شده را برای پیچ و مهره ها، ناودانی ها، پین ها و سایر اجزای سر سرد آماده کند که در آن قوام قطر، صافی و طول برش کنترل شده بر فرآیند شکل دهی پایین دست تأثیر می گذارد.

سناریوی تولید معمولی:یک تولید کننده بست که از گریدهای کربن یا فولاد آلیاژی مکرر استفاده می کند، می تواند از اشاره و کشیدن خودکار و به دنبال آن صاف کردن و برش درون خطی استفاده کند، و از دست زدن مکرر قبل از ورود میله به آماده سازی سرد استفاده کند.

شفت های خودرو و اجزای قوای محرکه

کاربردها شامل استوک شفت، اجزای فرمان، میله های پیستون، اجزای مربوط به سوپاپ و سایر محصولات میله دقیق است.

سناریوی تولید معمولی:برای تولید کننده شفت که خطوط ماشینکاری CNC را تامین می کند، کنترل خودکار برش به طول می تواند اندازه گیری دستی را قبل از ماشینکاری کاهش دهد، در حالی که صاف کردن به حفظ میزان ماشینکاری ثابت تر کمک می کند.

بلبرینگ ها و اجزای حرکت خطی

برای غلتک های بلبرینگ، محورهای راهنما و محصولات مشابه، صاف بودن و ثبات ابعادی اغلب مهمتر از دستیابی به حداکثر سرعت کشش است.

سناریوی تولید معمولی:یک تولید کننده اجزای یاتاقان می تواند خط را در اطراف یک قطر قابل تکرار و مشخصات طول نهایی پیکربندی کند، که اجازه می دهد طراحی، صاف کردن و برش بدون حرکت میله ها برای جدا کردن ماشین ها بین عملیات انجام شود.

هوافضا و آلیاژهای تخصصی

تیتانیوم، آلیاژهای مبتنی بر نیکل و سایر آلیاژهای خاص نیاز به توجه بیشتر به نیروی کششی، سخت شدن کار، ابزارآلات، روانکاری و حفاظت از سطح دارند. این کاربردها باید با استفاده از درجه بندی مواد واقعی و برنامه کاهش قبل از انتخاب ماشین ارزیابی شوند.

سناریوی تولید معمولی:هنگامی که میله آلیاژی گران قیمت باید یکپارچگی سطح را در چندین مرحله تکمیل حفظ کند، انتقال خودکار نقاط تماس غیرضروری را کاهش می‌دهد و به پارامترهای فرآیند اجازه می‌دهد تا به همان سفارش تولید مرتبط بمانند.

ابزار و قالب فولادی

میله های فولادی با سرعت بالا و فولاد ابزار می توانند به نیروهای کششی بالا و کنترل دقیق تغییر شکل نیاز داشته باشند. ایستگاه های یکپارچه برش و پخ زمانی مفید هستند که قطعات تکمیل شده مستقیماً به عملیات ماشینکاری عرضه شوند.

سناریوی تولید معمولی:یک پردازشگر فولادی ابزاری که طول‌های خالی مکرر را تولید می‌کند، می‌تواند یک عملیات جداسازی پس از برش جداگانه را زمانی که پخ مورد نیاز در خط گنجانده می‌شود، حذف کند.

میله های مس و آلومینیوم

مس و آلومینیوم نیاز به تغییر شکل و سطح متفاوت از فولاد دارند. بنابراین، هندسه قالب، روانکاری و فشار صاف کردن باید برای آلیاژ خاص پیکربندی شود تا اینکه از روی میله فولادی کپی شود.

سناریوی تولید معمولی:برای استوک کانکتور یا میله رسانا، حفظ قطر و شرایط سطح مشخص شده ممکن است مهمتر از حداکثر نیروی کششی باشد، بنابراین می توان خط را حول کنترل ابعادی و انتقال ملایم پیکربندی کرد.

مهندسی کارخانه و کنترل کیفیت

FangRong Automatic Hydraulic Cold Drawing Machine Workshop

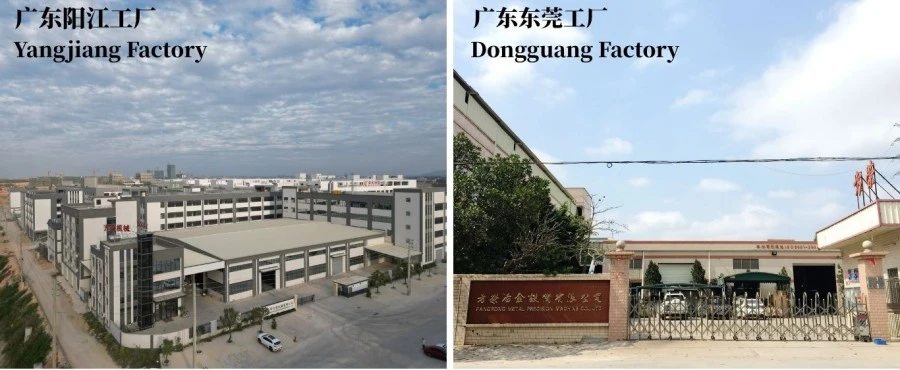
شرکت تجهیزات متالورژی Dongguan Fangrong, Ltd.در حالی که پایگاه اصلی تولید خود را در Dongguan اداره می کندشرکت ماشین آلات یانگجیانگ فانگرونگ با مسئولیت محدودظرفیت تولید اضافی را فراهم می کند. این تاسیسات تجهیزات کشش سرد، صاف کردن و شکل دهی فلزات مرتبط را تولید می کنند.

مهندسی قبل از ساخت

قبل از تولید، خط برش و پخ صاف کردن خط کشی خودکار با اشاره از مشتری تعیین می شود.درجه مواد، قطر شروع، قطر نهایی، طول نهایی، نسبت کاهش، نیاز صافی، تحمل برش، هندسه پخ و خروجی هدف. این اطلاعات تناژ ماشین، آرایش قالب، نوع صاف کننده و طرح اتوماسیون را تعیین می کند.

Automatic Hydraulic Cold Drawing Machine Manufacturing Process

ساخت و بازرسی:اجزای هیدرولیک، مجموعه‌های سیلندر، قطعات ساختاری، نگهدارنده‌های قالب، رول‌های صاف کننده و مکانیسم‌های انتقال قبل از اینکه خط کامل یکپارچه شود، ماشین‌کاری و مونتاژ می‌شوند. مدارهای هیدرولیک تحت فشار تست می شوند، در حالی که تراز مکانیکی و عملکردهای الکتریکی قبل از حمل و نقل بررسی می شوند.

تست پذیرش کارخانه:خط کامل را می توان با نمونه های نوار ارائه شده توسط مشتری در صورت موجود بودن آزمایش کرد. نقاط پذیرش عملی باید شامل عملکرد ترسیم، قابلیت اطمینان انتقال، صافی، طول نهایی، ابعاد پخ، قفل های ایمنی و پایداری چرخه خودکار باشد - نه صرفاً اینکه آیا ماشین می تواند بدون بار کار کند.

گواهینامه ها و استانداردهای قابل اجرا

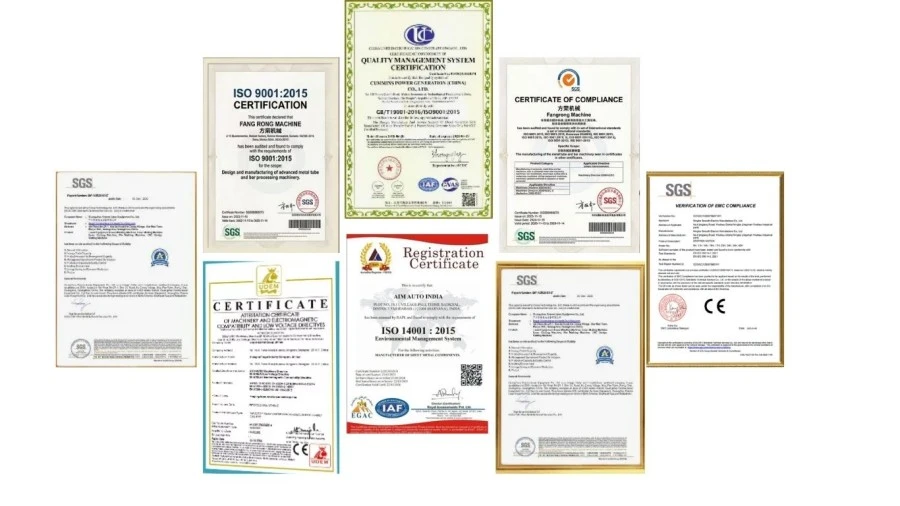
FangRong Cold Drawing Machine Certifications

ISO 9001:2015:سیستم مدیریت کیفیت که فرآیندهای طراحی، ساخت و خدمات شرکت را پوشش می دهد. شماره گواهی UQ231211R1.

CE:تجهیزات استاندارد FR برای الزامات ماشین آلات اروپایی قابل اجرا ارائه می شود. برای پروژه های اتحادیه اروپا، پیکربندی نهایی ماشین و اعلامیه انطباق باید با قوانین قابل اجرا و استانداردهای هماهنگ برای تجهیزات عرضه شده بررسی شود.

ایمنی ماشین آلات:عملکردهای ایمنی مانند توقف اضطراری، محافظ و اینترلاک مطابق با پیکربندی نهایی دستگاه گنجانده شده است. استانداردهای ایمنی دقیق EN/ISO قابل اجرا باید در مستندات فنی ارائه شده با دستگاه تأیید شود.

بازرسی SGS:بازرسی شخص ثالث را می توان در صورت نیاز به قرارداد خرید یا مشخصات پروژه ترتیب داد.

اختراعات:FangRong بیان می‌کند که دارای پتنت‌های اختراع و مدل کاربردی است که اجزا و مکانیسم‌های مورد استفاده در تجهیزات شکل‌دهی فلز را پوشش می‌دهد.

سفارش، MOQ، قیمت و تحویل

MOQ: 1 خط تولید کامل.خط برش و پخ صاف کردن خط کشی خودکار طراحی و ساخته شده است، بنابراین یک مجموعه برای یک پروژه کامل کافی است.

نقل قول بر اساس کمیت:برای خرید پروژه، قیمت ها را می توان بر اساس ساختاربندی کرد1 ست، 2-3 ست و 4+ ست. قیمت واحد واقعی برای هر ردیف کمیت باید در مظنه تجاری تأیید شود زیرا پیکربندی، ابزارآلات و سطح اتوماسیون می تواند هزینه تجهیزات را به طور اساسی تغییر دهد.

اصطلاح FOB: FOB بندر شنژن، چیندر صورت لزوم می توان برای مظنه صادرات استفاده کرد. بندر نهایی، مشخصات بسته بندی، حمل و نقل داخلی و هزینه صادرات باید به صراحت در پیش فاکتور و قرارداد فروش ذکر شود.

زمان سفارش استاندارد:تقریبا60-90 روزبرای پیکربندی های استاندارد مانند FR-5T تا FR-60T، مشروط به تایید فنی نهایی و برنامه تولید.

سفارش استاندارد سنگین:تقریبا90-150 روزبرای FR-80T و پیکربندی های بزرگتر، بسته به اندازه دستگاه، اتوماسیون و نیازهای تست.

سفارش فوری:قبل از تایید سفارش می توان برنامه تولید تسریع شده را درخواست کرد. رازمان انجام تسریع برای پروژه خاص استو باید پس از بررسی در دسترس بودن قطعه، ظرفیت کارخانه و برنامه FAT مورد نیاز تأیید شود. قبل از تأیید این موارد، یک سفارش فوری نباید با تاریخ تحویل فرضی نقل قول شود.

بسته ها و حمل و نقل

Full Automatic Pointing Drawing Straightening Cutting Chamfering Line Packaging and Shipping

این خط برای حمل و نقل صادراتی با تجهیزات برش بسته بندی شده بر اساس ابعاد حمل و نقل آماده می شود. در مواردی که پیکربندی ماشین و مسیر حمل و نقل مورد نیاز است، از کیس های چوبی، محافظت در برابر رطوبت و محافظت در برابر خوردگی استفاده می شود. ابعاد بسته بندی نهایی و طرح های بارگیری کانتینر پس از نهایی شدن طرح خط تأیید می شود.

سوالات متداول

Q1: آیا خط واقعاً به طور خودکار اشاره، ترسیم، صاف کردن، برش و پخ زدن را انجام می دهد؟

بله. مفهوم استاندارد هر پنج عملیات را از طریق انتقال خودکار و کنترل متمرکز PLC به هم متصل می کند. با این حال، بارگیری میله‌های خام، حذف بسته‌های تمام‌شده و پر کردن مواد ممکن است بسته به سیستم بارگیری و انباشتگی انتخابی همچنان به مشارکت اپراتور نیاز داشته باشد.

Q2: چگونه باید تناژ طراحی را انتخاب کنم؟

دستگاه را به تنهایی از قطر میله انتخاب نکنید. نیروی کششی مورد نیاز به درجه مواد، قطر شروع، قطر نهایی، کاهش در هر پاس، زاویه قالب، روانکاری و سرعت کشش بستگی دارد. قبل از انتخاب مدل FR، این پارامترها را برای محاسبه نیرو در اختیار FangRong قرار دهید.

Q3: اگر دستگاه از سر فشار هیدرولیک استفاده می کند، ایستگاه اشاره ضروری است؟

سر فشار و ایستگاه اشاره عملکردهای مختلفی را انجام می دهند. هد فشار نیروی محوری را برای کمک به ورود قالب فراهم می کند، در حالی که اشاره کردن، انتهای میله را به شکل هندسی کاهش می دهد که می تواند وارد قالب شود. نیاز به یک روش اشاره خاص به قطر میله شروع، مواد و پیکربندی قالب بستگی دارد. بنابراین، ضایعات اشاره‌ای باید به‌جای این‌که فرض شود که عملیات فشار کشی آن را حذف می‌کند، جداگانه ارزیابی شود.

Q4: خط به چه راستی می تواند دست یابد؟

هدف استاندارد بیان شده برای صاف کننده درون خطی است≤0.3 میلی متر بر متر. راستی واقعی قابل دستیابی به مواد میله، قطر، شرایط ورودی، شرایط ترسیم و پیکربندی صاف کننده بستگی دارد. برای شفت بحرانی یا کاربردهای دقیق، روش پذیرش و طول اندازه گیری باید قبل از تولید توافق شود.

Q5: آیا خط می تواند فولاد ضد زنگ یا فولاد آلیاژی با مقاومت بالا را پردازش کند؟

بله، مشروط به تایید مهندسی. این مواد معمولاً به نیروی کششی بیشتر و توجه بیشتر به سخت شدن کار، روانکاری، انتخاب قالب و کاهش در هر پاس نیاز دارند. درجه مواد باید قبل از اندازه گیری دستگاه ارائه شود.

Q6: آیا می توانم قطر میله و طول تمام شده را در همان دستگاه تغییر دهم؟

بله، در محدوده عملیاتی طراحی شده. تغییرات قطر معمولاً نیازمند تغییرات مربوط به ابزار و تنظیمات است، در حالی که طول نهایی را می توان از طریق PLC در محدوده برش و جابجایی دستگاه برنامه ریزی کرد. اگر قطرهای زیادی در تولید روزانه مخلوط شود، زمان تغییر ابزار باید در محاسبه ظرفیت تولید لحاظ شود.

Q7: برش خودکار چقدر دقیق است؟

دقت برش بستگی به روش برش، قطر میله، مواد، سیستم اندازه گیری و تحمل مورد نیاز دارد. تلورانس طول نهایی باید به جای تکیه بر یک عبارت کلی مانند "دقت بالا" در توافقنامه فنی مشخص شود.

Q8: آیا می توانید خط را با خط تولید موجود ما ادغام کنید؟

بله. جهت انتقال، ارتفاع بارگذاری، انباشته میله تمام شده، آماده سازی انبار بالادست و واسط های ماشینکاری پایین دست را می توان در طول مهندسی طرح بندی در نظر گرفت. ارائه طرح خط موجود و جهت جریان مواد در مرحله نقل قول به جلوگیری از تغییرات پرهزینه پس از نصب کمک می کند.

Q9: چه اطلاعاتی را باید برای یک نقل قول ارائه کنم؟

را ارائه دهیددرجه مواد، قطر شروع، قطر نهایی، طول میله، طول نهایی، صافی مورد نیاز، اندازه پخ، خروجی سالانه یا ساعتی، تجهیزات بالادستی موجود، منبع تغذیه و سطح اتوماسیون ترجیحی. یک نقشه نمونه یا نقشه محصول نهایی برای تعریف ایستگاه های برش و پخ مفید است.

Q10: چه چیزی در خط استاندارد گنجانده شده است؟

محدوده معمولی شامل ایستگاه اشاره، ماشین کشش فشار، واحد قدرت هیدرولیک، کالسکه کشش، صاف کننده در خط، واحد برش خودکار، واحد پخ، مکانیزم های انتقال و سیستم کنترل PLC/HMI است. قالب ها و ابزار ویژه باید به طور جداگانه در قیمت ذکر شوند تا خریدار بتواند هزینه کامل پروژه را به وضوح تشخیص دهد.

Q11: MOQ چیست؟

MOQ است1 خط تولید کامل. نقل قول های مبتنی بر کمیت را می توان برای آن تهیه کرد1 ست، 2-3 ست و ست 4+. قیمت واقعی در هر سطح کمیت بستگی به پیکربندی و ابزار نهایی ماشین دارد.

Q12: شرایط تحویل استاندارد چیست؟

تنظیمات استاندارد معمولاً نیاز دارند60-90 روز. پروژه های بزرگتر FR-80T و بالاتر معمولاً نیاز دارند90-150 روز. برای پروژه‌های فوری، یک برنامه تسریع‌شده را می‌توان قبل از امضای قرارداد بر اساس در دسترس بودن قطعات و ظرفیت فعلی کارخانه ارزیابی کرد.

Q13: آیا می توانید FOB را نقل قول کنید؟

بله.FOB بندر شنژن، چیندر صورت لزوم می توان نقل کرد. مظنه باید به وضوح درگاه FOB، محدوده بسته بندی، مسئولیت حمل و نقل داخلی و هر گونه هزینه استثنا شده را بیان کند تا خریدار بتواند پیشنهادات را بر اساس یکسان مقایسه کند.

Q14: چه گارانتی و پشتیبانی پس از فروش ارائه می شود؟

گارانتی استاندارد است12 ماه از راه اندازی. نظارت بر نصب، راه اندازی، آموزش اپراتور، پشتیبانی قطعات یدکی و عیب یابی از راه دور طبق قرارداد می تواند شامل شود. روش پاسخگویی دقیق و محدوده قطعات یدکی باید در قرارداد فروش ذکر شود.

Q15: آیا می توانم دستگاه را با مواد خود آزمایش کنم؟

بله. آزمایش با مواد عرضه شده توسط مشتری برای پروژه هایی که شامل آلیاژهای دشوار، الزامات صافی محکم یا هندسه پخ مخصوص هستند توصیه می شود. این اجازه می دهد تا نیروی کشش، ابزار، تنظیم صاف کردن، برش و سطح تمام شده قبل از حمل و نقل ارزیابی شود.

Q16: چه چیزی باید در طول تست پذیرش کارخانه بررسی شود؟

خریدار باید بیشتر از حرکت ماشین را بررسی کند. یک FAT عملی باید پوشش دهدنیروی کششی و پایداری چرخه، انتقال میله، کاهش ابعاد، صافی، طول نهایی، ابعاد پخ، نشت هیدرولیک، عملکردهای الکتریکی و اینترلاک ایمنی. برای محصولات حیاتی، نمونه های نهایی باید بر اساس مشخصات پذیرش توافق شده اندازه گیری شوند.

Q17: آیا دستگاه به کار فونداسیون خاصی نیاز دارد؟

فونداسیون مورد نیاز به طول خط، وزن دستگاه، نیروی کشش و شرایط محل بستگی دارد. FangRong می‌تواند نقشه‌های پایه و لنگر-بولت را پس از تأیید چیدمان نهایی تجهیزات ارائه دهد. فونداسیون عمران باید طبق نقشه تایید شده قبل از نصب تکمیل شود.

Q18: آیا می توان خط را سفارشی کرد؟

بله. بخش‌های سفارشی‌سازی متداول شامل محدوده قطر میله، خط کشش، نگهدارنده قالب، پیکربندی صاف‌کننده، روش برش، هندسه پخ، سیستم انتقال، بارگذاری و انباشته، ارتباط PLC و جابجایی میله نهایی است. سفارشی سازی باید از فرآیند تولید واقعی به جای افزودن توابع استفاده نشده نهایی شود.

چرا FangRong را برای خط پایان نوار یکپارچه انتخاب کنید؟

Why Choose FangRong Full Automatic Bar Finishing Line

مهندسی Drawbench از سال 1998:FangRong بیش از دو دهه است که بر روی طراحی سرد و تجهیزات مربوط به شکل دهی فلز تمرکز کرده است. این شرکت بیان می کند که تجهیزات آن در بیش از 70 کشور به مشتریان عرضه شده است.

مهندسی فرآیند یکپارچه:این پروژه به تهیه یک میز کششی محدود نمی شود. نیروی کشش، چیدمان قالب، صاف کردن، برش، پخ زدن و انتقال مواد باید با هم کار کنند. این امر به ویژه زمانی مهم است که مشتری می خواهد یک نوار تمام شده بدون ذخیره سازی میانی از تمام عملیات عبور کند.

دو واحد تولیدی:تاسیسات تولید Dongguan و Yangjiang ظرفیت تولید بیشتری را برای پروژه‌های بزرگ یا چند ماشینی فراهم می‌کنند.

تست مبتنی بر برنامه:در صورت امکان، آزمایش با مواد میله واقعی مشتری شواهد مفیدتری نسبت به نمایش ماشین بدون بار ارائه می دهد. این امر به ویژه برای کاربردهای فولاد ضد زنگ، فولاد آلیاژی با استحکام بالا و کاربردهای با تحمل تنگ مرتبط است.

پشتیبانی مهندسی پس از تحویل:نظارت بر نصب، راه اندازی، آموزش اپراتور، پشتیبانی قطعات یدکی و عیب یابی از راه دور را می توان با توجه به محدوده پروژه در نظر گرفت.

برای انتخاب دقیق ماشین و نقل قول، درجه مواد، قطر شروع، قطر نهایی، طول نهایی، صافی مورد نیاز، ابعاد پخ و خروجی هدف را ارسال کنید. این پارامترها برای تیم مهندسی کافی است تا مدل FR مناسب و پیکربندی خط یکپارچه را تعیین کند.

ارسال استعلام
اطلاعات تماس
  • نشانی

    NO.163، جاده شاتونگ، منطقه صنعتی شابو دوم، شهر دالانگ، شهر دونگوان، گوانگدونگ، چین

  • پست الکترونیک

    frsale@dgfangrong.com

در مورد مواد، مشخصات محصول، فرآیند تولید و تجهیزات مورد نیاز خود به ما بگویید. FangRong می تواند در مورد ماشین کشش سرد مناسب، قالب کشی، ماشین صاف کننده و راه حل های سفارشی برای برنامه شما بحث کند.
رتبه بندی:
5.0
X
ما از کوکی ها استفاده می کنیم تا تجربه مرور بهتری به شما ارائه دهیم، ترافیک سایت را تجزیه و تحلیل کنیم و محتوا را شخصی سازی کنیم. با استفاده از این سایت، شما با استفاده ما از کوکی ها موافقت می کنید. سیاست حفظ حریم خصوصی
رد کردنقبول کنید