Whatsapp
ما طیف گسترده ای از تجهیزات پردازش فلزات دقیق، از جمله صاف کردن، کشش سرد، اشاره، پخ زدن، برش، ماشین های نورد نخ و قالب های کشش را ارائه می دهیم که برای مواد لوله، میله و سیم در صنایع مختلف طراحی شده است.
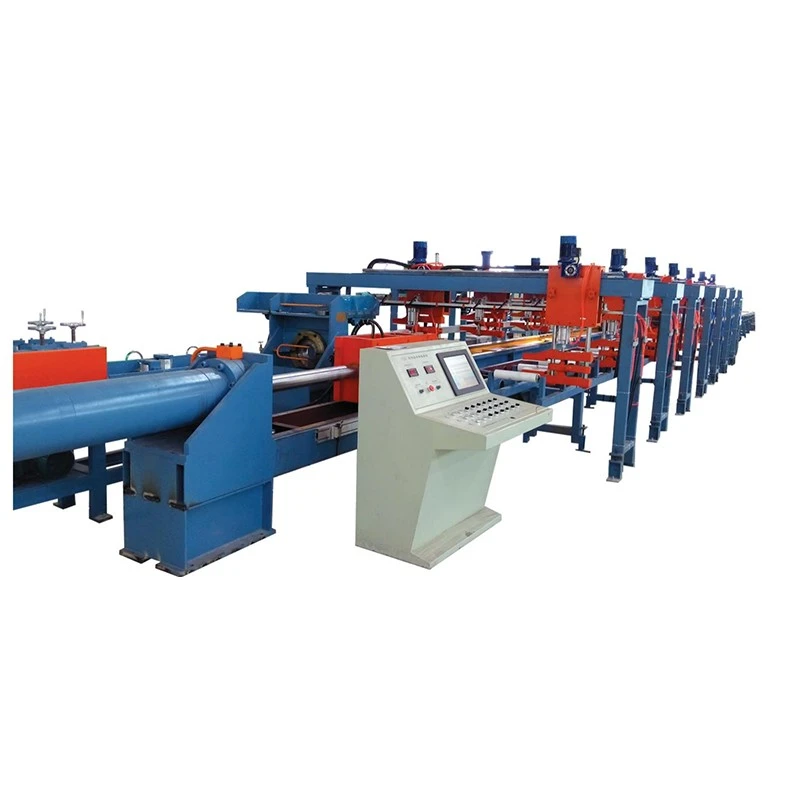
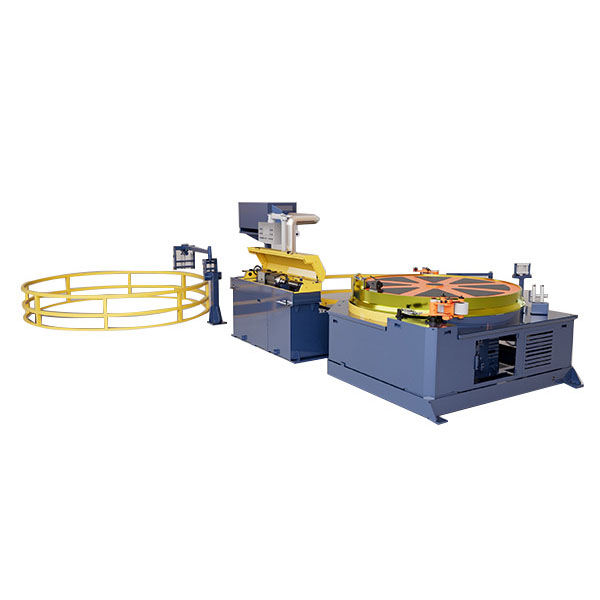
رادستگاه کشش هیدرولیک شینهبرای طراحی سرد طراحی شده استشینه های مسی و آلومینیومیبهبود دقت ابعاد، پرداخت سطح و سختی. نیروهای کششی از10-100 تن، با طول های ترسیمی از6-12 مترو سرعت های2-12 متر در دقیقه. این شینه های مسی را از40×2 میلی متر تا 400×30 میلی متر. کنترل نیروی هیدرولیک و سرعت متغیر، کشش پایدار با کاهش نقص سطح را فراهم می کند. مناسب برایتوزیع برق، ترانسفورماتورها، تابلو برق و تجهیزات الکتریکی.
رادستگاه کشش هیدرولیک شینهکه به آن میز کششی شینه مسی یا دستگاه کشش شینه هیدرولیک نیز گفته می شود، برای کشیدن سرد میله های مس و آلومینیوم پس از اکستروژن یا ریخته گری طراحی شده است. سیلندر هیدرولیک قطعه کار را از طریق قالب دقیق می کشد تا عرض و ضخامت را کاهش دهد، قوام ابعادی را بهبود بخشد، سطح را اصلاح کند و استحکام را از طریق کار سرد افزایش دهد.
سری FR FangRong شاملFR-10T، FR-20T، FR-30T، FR-50T و FR-100T، نیروهای کششی از 10 تا 100 تن را پوشش می دهد. بسته به مدل، دستگاه شینه ها را از آن کنترل می کند15 تا 400 میلی متر عرض، 2 تا 30 میلی متر ضخامت و 6 تا 12 متر در طول کشش موثر. این عمدتا برای شینه های مسی و آلومینیومی برای تابلو برق، تجهیزات توزیع، ترانسفورماتورها، اتصالات الکتریکی و سایر کاربردهای برق استفاده می شود.
ماشین کشش هیدرولیک باسبار از فرآیند کشش هیدرولیک استفاده می کند. طراحی واقعی قالب، کاهش در هر گذر و نیروی کششی باید از قسمت شروع، بخش هدف، شرایط مواد و خواص مورد نیاز تعیین شود نه از اندازه شینه به تنهایی.
1. بارگذاری قطعه کار
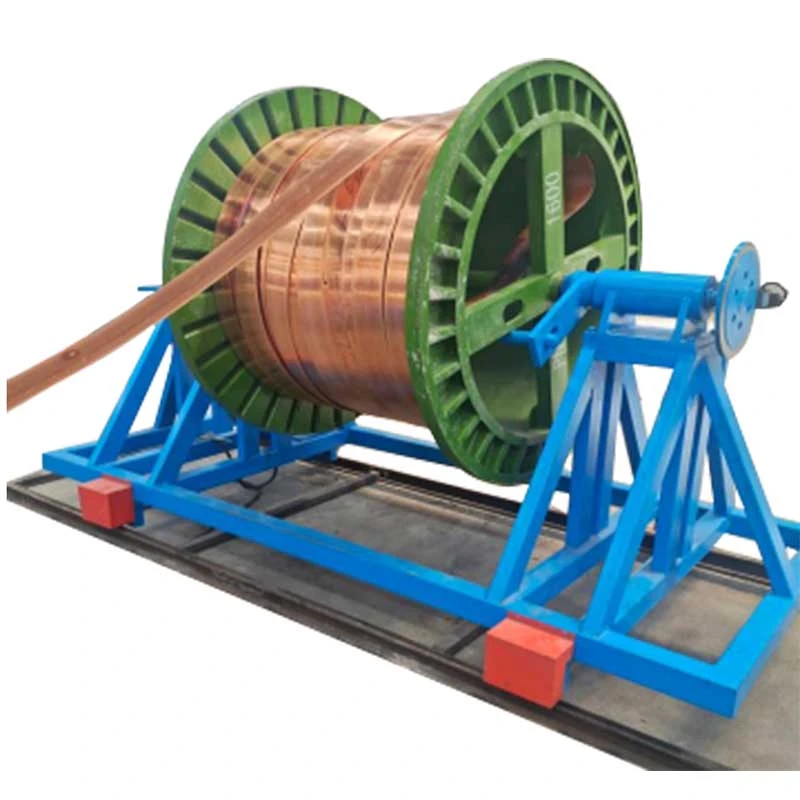
شینه مسی یا آلومینیومی اکسترود شده یا ریخته گری شده روی قفسه تغذیه قرار می گیرد. انتهای پیشرو نوک تیز یا کوچک شده است تا بتواند وارد قالب طراحی شود.
2. ورود مرگ
انتهای آماده شده از یک قالب طراحی شده برای مقطع نهایی مورد نیاز عبور می کند. برای پروفیل های شینه غیراستاندارد، نگهدارنده قالب و ابزار را می توان برای مطابقت با بخش پیکربندی کرد.
3. نقشه کشی هیدرولیک
سیلندر هیدرولیک با نیروی کنترل شده شین را از داخل قالب می کشد. اندازه سوراخ سیلندر در سری FR از محدوده125 تا 280 میلی متر، با قطر میله پیستون از70 تا 140 میلی متر.
4. کنترل سرعت ترسیم
سرعت ترسیم از قابل تنظیم است2 تا 12 متر در دقیقه. ممکن است سرعت پایینتر برای کاهشهای زیاد، بخشهای دشوار یا شرایط فرآیندی که نیاز به کنترل دقیقتری دارند، ترجیح داده شود، در حالی که خطوط تولید پایدار میتوانند از تنظیمات بالاتری در جایی که سیستم ابزار و روغن کاری اجازه میدهد استفاده کنند.
5. بازگشت سکته مغزی
پس از کشش، کالسکه برای چرخه بعدی تا 20 متر در دقیقه در مدل های کوچکتر و حداکثر 15 متر در دقیقه در FR-100T برمی گردد.
6. صاف کردن در صورت لزوم
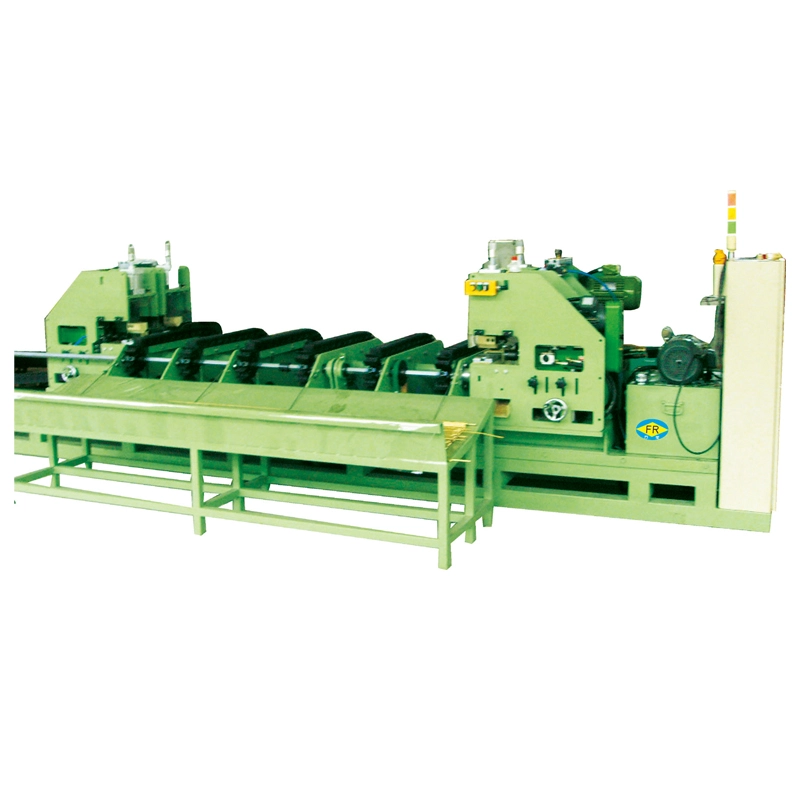
هنگامی که فرآیند پایین دستی نیاز به کنترل دقیق تر کمان یا پیچش دارد، می توان یک واحد صاف کننده اختیاری اضافه کرد.
PLC می تواند توالی ترسیم و برگشت را کنترل کند، در حالی که HMI به اپراتورها اجازه می دهد تا پارامترهای عملیاتی مانند سرعت ترسیم و طول ضربه را تنظیم و نظارت کنند.
تحمل ابعادی سست پس از اکستروژن
اکستروژن به تنهایی ممکن است تحمل عرض و ضخامت مورد نیاز برای قطعات الکتریکی دقیق را فراهم نکند. کشیدن از طریق یک قالب کالیبره شده کاهش کنترل شده در سطح مقطع را فراهم می کند و ثبات ابعادی را در امتداد میله بهبود می بخشد.
عیوب سطحی از فرآیند قبلی
سطوح اکسترود شده می توانند دارای علائم یا بی نظمی هایی باشند که برای شینه های در معرض دید یا اجزای تماس دقیق غیرقابل قبول می شوند. انتخاب صحیح ابزار طراحی و روانکاری می تواند سطح تمام شده را بهبود بخشد.
سختی کم یا مقاومت ناکافی
طراحی سرد، سخت شدن کار را معرفی می کند. این می تواند سختی و استحکام کششی را افزایش دهد و به شینه کمک کند تا شکل خود را در طول خمش، مونتاژ یا سیم پیچ بعدی حفظ کند. تغییر دقیق خواص مکانیکی به کاهش و شرایط مواد بستگی دارد.
تنوع مقطع
یک قالب کشش دقیق، بخش تمام شده را به طور پیوستهتری نسبت به اتکا به اکستروژن به تنهایی کنترل میکند، که وقتی شینها باید در فاصلههای ثابت، پایانهها، عایقها یا مجموعههای الکتریکی قرار گیرند، مهم است.
عملیات نقاشی دستی مکرر
محرک هیدرولیک چرخه های کشش و بازگشت قابل برنامه ریزی را فراهم می کند و مداخله دستی را در مقایسه با تجهیزات کنترل دستی یا مکانیکی کاهش می دهد.
کنترل مقطع دقیق
ارزش اصلی فرآیند ترسیم، تصحیح ابعادی است نه صرفاً افزایش نیروی کشش. زمانی که بخش اکسترود شده نزدیک به اندازه نهایی مورد نیاز باشد، اما به طور مداوم تحمل مورد نیاز برای مونتاژ یا اجزای الکتریکی را برآورده نمی کند، بسیار مفید است.
سرعت کشش قابل تنظیم 2-12 متر در دقیقه
سرعت متغیر به اپراتور اجازه می دهد تا فرآیند را با مواد، هندسه بخش، کاهش و شرایط ابزار مطابقت دهد. حداکثر سرعت به طور خودکار بهترین تنظیم تولید نیست. کیفیت سطح، دمای قالب و روانکاری نیز بر سرعت قابل استفاده تأثیر می گذارد.
نیروی کششی 10-100 تن
تناژ مورد نیاز به مقاومت مواد، کاهش، شرایط تماس و هندسه مقطع بستگی دارد. یک شینه عریض تر لزوماً به نیرویی مشابه با یک میله باریکتر با سطح مقطع مساوی نیاز ندارد، بنابراین انتخاب مدل باید بر اساس محاسبه نیروی کششی واقعی باشد.
6-12 متر طول کشش موثر
این محدوده بسیاری از کاربردهای تولید شینه مستقیم را پوشش می دهد. زمانی که طول محصول نهایی یا چیدمان تولید به آنها نیاز داشته باشد، می توان ضربات طولانی تری را در نظر گرفت.
کنترل نیروی هیدرولیک
سیستم هیدرولیک نیروی کششی کنترل شده ای را در طول سکته مغزی فراهم می کند. این به ویژه برای مقاطع و فرآیندهای مسی بزرگ که در آن تغییرات ناگهانی در نیروی کشش می تواند بر کیفیت سطح یا عمر ابزار تأثیر بگذارد مفید است.
کنترل PLC و HMI
کنترل قابل برنامه ریزی می تواند سکته مغزی، سکته مغزی برگشتی و توالی چرخه را مدیریت کند. این برای تولید تکرار مفید است زیرا اپراتورها می توانند با تنظیمات فرآیند تعریف شده به جای کنترل دستی هر ضربه کار کنند.
صاف کردن اختیاری و ادغام خط
برای کارخانه هایی که شینه ها را از طریق چندین عملیات پایین دستی پردازش می کنند، ماشین کشش را می توان با تغذیه، صاف کردن یا سایر تجهیزات جابجایی پیکربندی کرد تا جابجایی میانی را کاهش دهد.
انتخاب مدل باید باعرض و ضخامت شروع، عرض و ضخامت هدف، عیار مس یا آلومینیوم، کاهش در هر پاس، طول کشش مورد نیاز و خروجی تولید مورد انتظار. سپس تناژ نامی باید با نیروی کششی محاسبه شده بررسی شود.
| مدل | FR-10T | FR-20T | FR-30T | FR-50T | FR-100T |
| نیروی کششی (تن) | 10 | 20 | 30 | 50 | 100 |
| عرض شینه (میلی متر) | 40 | 15-60 | 20-120 | 30-180 | 30-400 |
| ضخامت شینه (میلی متر) | 2-5 | 2-10 | 2-20 | 2-30 | 3-30 |
| طول طراحی موثر (متر) | 6-12 | 6-12 | 6-12 | 6-12 | 6-12 |
| قطر سوراخ سیلندر (میلی متر) | 125 | 150 | 180 | 200 | 280 |
| قطر میله پیستون (میلی متر) | 70 | 80 | 90 | 100 | 140 |
| سرعت ترسیم (m/min) | 2-12 | 2-12 | 2-12 | 2-12 | 2-12 |
| سرعت برگشت (متر/دقیقه) | 5-20 | 5-20 | 5-20 | 5-20 | 5-15 |
| قدرت موتور اصلی (کیلو وات) | 22 | 45 | 55 | 75 | 75 × 2 |
| فشار سیستم (kgf/cm²) | 140 | 170 | 230 | 210 | 250 |
تمام مدل های سری FR عمدتاً برای شینه های مسی و آلومینیومی طراحی شده اند. نگهدارنده های قالب سفارشی، خطوط کشش طولانی تر، محدوده عرض/ضخامت خاص، سیستم های تغذیه و تجهیزات صاف کننده را می توان با توجه به خط تولید در نظر گرفت.
یک میز کششی هیدرولیک را فقط با حداکثر ابعاد شینه ذکر شده در کاتالوگ انتخاب نکنید. برای یک توصیه مهندسی، ارائه دهیددرجه مواد، بخش شروع، بخش تمام شده، طول ترسیم، تعداد پاس ها و خروجی هدف. این پارامترها اجازه می دهد تا قبل از تعیین ماشین، نیروی کششی مورد نیاز و برنامه کاهش مناسب ارزیابی شود.
اگر نیروی کشش مورد نیاز بسیار کمتر باشد، یک ماشین کشش هیدرولیک باسبار با تناژ اضافی ممکن است هزینه تجهیزات را بدون بهبود فرآیند افزایش دهد. برعکس، کارکردن مداوم در حد نیروی ماشین، حاشیه کمتری را برای تغییرات در شرایط مواد، روانکاری یا ابزارآلات باقی میگذارد. بنابراین، محدوده کاری مناسب باید بر اساس فرآیند واقعی تعیین شود نه تنها بر اساس تناژ.
شینههای مسی برای تابلو برق، تابلوهای توزیع و کانالهای اتوبوس نیاز به عرض و ضخامت ثابت دارند زیرا بخش تمام شده باید با سیستمهای عایق، پایانهها و تکیهگاههای مکانیکی مناسب باشد. یک دستگاه کلاس FR-30T تا FR-50T را می توان برای کاربردهای مقطع متوسط پس از محاسبه نیرو در نظر گرفت.
مشکل تولید معمولی:یک میله اکسترود شده از نظر ابعادی به هدف نزدیک است اما قبل از مونتاژ نیاز به ماشینکاری اضافی دارد. ترسیم می تواند بخش را به ابعاد مشخص شده نزدیک کند و در عین حال قوام سطح را بهبود بخشد.
هادی های مسی تخت مورد استفاده در مجموعه های ترانسفورماتور ممکن است به ابعاد کنترل شده و خواص مکانیکی مناسب برای شکل دهی یا سیم پیچی نیاز داشته باشند. کشش سرد می تواند علاوه بر کاهش ابعاد، سخت شدن کار را نیز فراهم کند.
مشکل تولید معمولی:هادی بسیار نرم یا ناسازگار با ابعاد می تواند در طول سیم پیچ تغییر شکل دهد. برنامه نقشه کشی را می توان برای دستیابی به بخش نهایی و شرایط مواد لازم قبل از عملیات سیم پیچ انتخاب کرد.
مقاطع مسی کوچکی که برای پایانهها، اتصالات و اجزای اتصال به زمین استفاده میشوند از ابعاد مقطع ثابت بهره میبرند، زیرا تغییرات میتواند بر تناسب مونتاژ و تماس الکتریکی تأثیر بگذارد.
مشکل تولید معمولی:تغییر در ضخامت میله باعث ایجاد مزیت ماشینکاری ناسازگار یا تناسب مونتاژ می شود. یک قالب طراحی کالیبره شده یک بخش نهایی قابل تکرار را فراهم می کند.
هادیهای مسی بزرگ و شینههای الکترود مورد استفاده در الکترولیز و سایر سیستمهای با جریان بالا به ظرفیت مقطع قابل توجهی نیاز دارند. راFR-100Tتا 100 تن نیروی کششی نامی را فراهم می کند و از شینه هایی تا عرض 400 میلی متر و ضخامت 30 میلی متر در محدوده مدل اعلام شده پشتیبانی می کند.
شینه های مسی در کابینت های اینورتر خورشیدی، سیستم های ذخیره انرژی و تجهیزات تبدیل توان استفاده می شوند. ترسیم در جایی مفید است که هادی باید ابعاد کنترل شده را قبل از پانچ، خمش، آبکاری یا مونتاژ نهایی داشته باشد.
هادی های مسطح مسطح در سیستم های باتری، کانکتورهای جریان بالا و مجموعه های توزیع برق استفاده می شوند. برای این کاربردها، سازگاری ابعادی مهم است زیرا شینه ها اغلب پس از کشیدن از خمش، عایق، پانچ یا مونتاژ پایانه عبور می کنند.
مهندسی میز کشی هیدرولیک از سال 1998
FangRong از سال 1998 در تولید تجهیزات کشش سرد مشغول بوده است. تجربه مهندسی آن شامل میزهای کششی هیدرولیک، طراحی قالب، محاسبه نیروی کششی، برنامه کاهش و اتوماسیون فرآیند برای محصولات غیر آهنی و سایر محصولات فلزی است.
دو واحد تولیدی
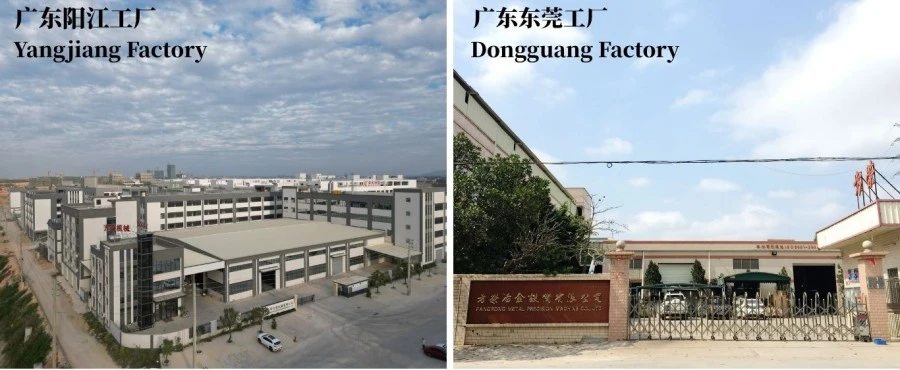
FangRong تأسیسات تولیدی در Dongguan و Yangjiang دارد. ترتیب تولید دو سایت ظرفیت تولید اضافی را برای تجهیزات طراحی استاندارد و سفارشی فراهم می کند.
تاسیسات بین المللی
تجهیزات FangRong در بیش از 70 کشور به مشتریان عرضه شده است و در کاربردهای مس، آلومینیوم، فولاد، فولاد ضد زنگ و سایر کاربردهای پردازش فلز استفاده می شود.
مهندسی فرآیند خاص
برای پروژه شینه، کار مهندسی مهم به انتخاب سیلندر هیدرولیک محدود نمی شود. FangRong میتواند به محاسبات نیروی کشش، پیکربندی قالب، برنامههای کاهش، پارامترهای هیدرولیک، نقشههای چیدمان و اتوماسیون اختیاری بر اساس ابعاد شینه واقعی مشتری کمک کند.
تست پذیرش کارخانه
قبل از حمل و نقل، ماشینها میتوانند تحت عملیات بیکار و سپس آزمایش بار نامی قرار بگیرند. در مواردی که نمونههای مشتری در دسترس هستند، میتوان از مواد واقعی برای بررسی عملکرد طراحی، پایداری هیدرولیک، حرکت ماشین و الزامات محصول نهایی قبل از تحویل استفاده کرد.
1. سفارش مهندسی- ابعاد شینه، مواد، نیروی کششی، پیکربندی قالب، پارامترهای هیدرولیک و الزامات اتوماسیون قبل از تولید بررسی می شوند.
2. بازرسی قطعات- اجزای کلیدی شامل لولههای سیلندر، میلههای پیستون، مهر و موم و فولاد ساختاری قبل از مونتاژ بررسی میشوند.
3. ماشینکاری دقیق- سوراخهای سیلندر، میلههای پیستون و اجزای راهنما با توجه به تلورانسهای ابعادی مورد نیاز ماشینکاری و تکمیل میشوند.
4. مونتاژ هیدرولیک— واحدهای برق هیدرولیک، شیرها، لوله کشی و اجزای کنترل مونتاژ شده و از نظر پایداری فشار و نشتی بررسی می شوند.
5. تراز مکانیکی- سیلندر اصلی، کالسکه کشش و سیستم راهنما برای حفظ حرکت پایدار در طول کشش مونتاژ و تراز شده اند.
6. ادغام برق و PLC- سیستم کنترل با توجه به پیکربندی ماشین و چرخه ترسیم مورد نیاز برنامه ریزی شده است.
7. تست بار- عملکرد ماشین تحت شرایط بار تعریف شده، با آزمایش مواد مشتری در جایی که نمونه ها ارائه می شود، بررسی می شود.
8. بازرسی نهایی- فشار هیدرولیک، حرکت، عملکردهای الکتریکی، وسایل ایمنی، ابعاد و وضعیت کلی ماشین قبل از حمل و نقل بازرسی می شود.
9. بسته بندی صادراتی- قطعات قبل از بارگیری در برابر رطوبت، خوردگی و آسیب حمل و نقل محافظت می شوند.
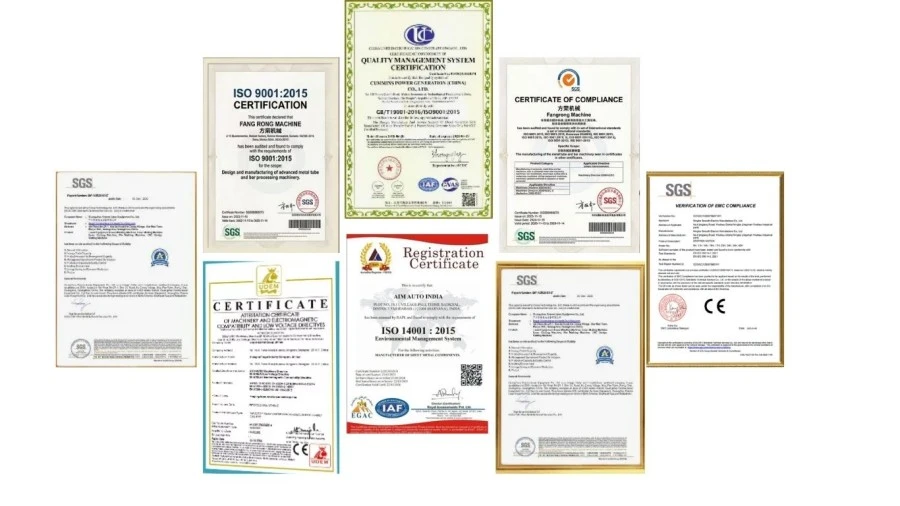
ISO 9001:2015- سیستم مدیریت کیفیت که فعالیت های مربوط به طراحی، ساخت، نصب و خدمات را پوشش می دهد. شماره گواهیUQ231211R1.
CE- پیکربندی های استاندارد ماشین را می توان با اسناد انطباق CE برای الزامات ایمنی ماشین آلات قابل اجرا ارائه کرد. بیانیه دقیق و پیکربندی ایمنی باید برای بازار سفارش داده شده و مقصد دستگاه تأیید شود.
بازرسی SGS- بازرسی شخص ثالث را می توان برای مشتریانی که قبل از حمل و نقل نیاز به تأیید مستقل دارند ترتیب داد.
ثبت اختراعات- FangRong 32 اختراع اختراع و بیش از 100 پتنت مدل کاربردی، از جمله پتنت های مربوط به اجزای تجهیزات نقشه کشی و سیستم های ابزار را گزارش می دهد.
دستگاه برای حمل و نقل صادراتی با حفاظت در برابر خوردگی، محافظ رطوبت و بسته بندی چوبی مناسب برای قطعات اصلی آماده شده است. مجموعه های هیدرولیک و مکانیکی بزرگ ممکن است به طور جداگانه بر اساس نیازهای بارگیری کانتینر و نصب در محل حمل شوند.
برای نقل قول، روش حمل و نقل نهایی، پیکربندی بسته بندی، بندر خروج و اینکوترم باید با توجه به مقصد، ابعاد دستگاه و پیکربندی سفارش تأیید شود.
نرم افزار استاندارد استشینه های مسی و آلومینیومی. آلیاژهای مس، آلیاژهای آلومینیوم و سایر مواد غیر آهنی نیز ممکن است در صورت مناسب بودن شرایط مواد، نیروی کشش و ابزارآلات در نظر گرفته شوند. درجه مواد باید قبل از انتخاب مدل ارائه شود.
محدوده مدل بیان شده عرض از15 تا 400 میلی مترو ضخامت ها از2 تا 30 میلی متر، با محدوده دقیق بسته به مدل. FR-100T عرض 30-400 میلی متر و ضخامت 3-30 میلی متر را پوشش می دهد.
هیچ مقدار کاهش واحدی وجود ندارد که برای هر شینه مسی یا آلومینیومی اعمال شود. کاهش عملی بستگی به درجه و شرایط مواد، مقطع شروع و نهایی، هندسه قالب، روانکاری و خواص مکانیکی مورد نیاز دارد. برای کاهش کل بزرگتر، ممکن است به چندین پاس کشش و بازپخت میانی نیاز باشد.
بله. تغییر شکل سرد به طور کلی سختی و استحکام را از طریق سخت کاری افزایش می دهد. درجه تغییر بستگی به کاهش و شرایط مواد اولیه دارد. اگر به استحکام کششی، سختی یا ازدیاد طولی خاصی نیاز باشد، برنامه نقشه کشی باید حول خواص مکانیکی هدف طراحی شود.
طراحی می تواند به طور قابل توجهی وضعیت سطح را بهبود بخشد، اما نتیجه نهایی نیز به سطح ورودی، کیفیت قالب، هندسه قالب و روانکاری بستگی دارد. ماشین نقشه کشی نمی تواند عیوب عمیقی را که از قبل در زیر سطح اصلی وجود دارد حذف کند.
نیروی کششی مورد نیاز را به جای انتخاب فقط با عرض شینه تمام شده مقایسه کنید. ابعاد شروع و هدف، درجه مواد و برنامه کاهش را ارائه دهید. FangRong می تواند نیروی کششی تخمینی را محاسبه کرده و مدل مناسب را توصیه کند.
نه2-12 متر در دقیقهمحدوده یک محدوده عملیاتی قابل تنظیم است، نه یک سرعت تولید اجباری. تنظیم مناسب به هندسه مقطع، کاهش، مواد، روانکاری، شرایط قالب و کیفیت سطح مورد نیاز بستگی دارد. سرعت بالاتر تنها زمانی مفید است که فرآیند کامل بتواند شرایط طراحی پایدار را حفظ کند.
بله. یک واحد صاف کننده اختیاری می تواند یکپارچه شود زمانی که شینه تمام شده نیاز به کنترل اضافی از کمان یا پیچش دارد. تغذیه و سایر تجهیزات جابجایی پایین دستی را نیز می توان با توجه به طرح تولید در نظر گرفت.
پیکربندی استاندارد ماشین شامل سیستم کشش هیدرولیک، سیلندر اصلی، کالسکه کشش، نگهدارنده قالب، واحد قدرت هیدرولیک و سیستم کنترل PLC/HMI است. ابزار برای یک اندازه شینه خاص باید به طور جداگانه تأیید شود زیرا ابعاد قالب به بخش های شروع و پایان مشتری بستگی دارد.
را ارائه دهیددرجه مواد، عرض و ضخامت شروع، عرض و ضخامت تمام شده، طول کشش مورد نیاز، تعداد پاس، خروجی هدف و منبع تغذیه کارخانه موجود. ترسیم یا نمودار مقطعی نیز برای پروفایل های غیر استاندارد مفید است.
سری FR از طول طراحی موثر استفاده می کند6-12 متر. طول های کشش طولانی تر یا خاص برنامه را می توان در طول طراحی مهندسی ارزیابی کرد.
مدلهای استاندارد معمولاً تقریباً نیاز دارند30-60 روز، در حالی که ماشین های بزرگتر یا سفارشی ممکن است نیاز داشته باشند60-90 روز. زمان تایید شده باید در نقل قول ذکر شود زیرا ابزار، اتوماسیون، اندازه ماشین و حجم کار کارخانه می تواند بر زمان تولید تاثیر بگذارد. تحویل سریع باید مورد به مورد تایید شود نه اینکه فرض شود.
ترتیب تجاری استاندارد است30% واریز پس از تایید سفارش و 70% قبل از ارسال پس از تست پذیرش کارخانه. شرایط جایگزین را می توان برای پروژه های خاص مورد بحث قرار داد.
دوره گارانتی استاندارد است12 ماه از راه اندازی. پوشش گارانتی و استثناء باید در قرارداد فروش نهایی تایید شود.
بله. FangRong نظارت بر نصب، پشتیبانی راه اندازی و آموزش اپراتور را ارائه می دهد. آموزش در محل معمولاً عملکرد دستگاه، تعویض قالب، تعمیر و نگهداری معمول و تشخیص عیب اساسی را پوشش می دهد. نقشه های پایه و طرح های لنگر-بولت را می توان قبل از نصب تهیه کرد.
بله. در صورت عملی، می توان از نمونه های مشتری برای آزمایش کارخانه استفاده کرد. این امر به ویژه زمانی مفید است که بخش شینه بزرگ، غیر استاندارد باشد، یا زمانی که مشتری نیازهای ابعادی، سطحی یا مکانیکی خاصی دارد.
اسناد CE را می توان برای پیکربندی های استاندارد قابل اجرا ماشین ارائه کرد. از آنجایی که انطباق ماشین آلات به پیکربندی واقعی ماشین و بازار مقصد بستگی دارد، اظهارنامه، تجهیزات ایمنی و اسناد مربوطه باید قبل از سفارش تایید شود.
بله. درجه مس یا آلومینیوم، بخش شروع، بخش هدف و فرآیند مورد نیاز را ارائه دهید. FangRong می تواند از این پارامترها برای ارزیابی نیروی کششی استفاده کند، مدل مناسب سری FR را انتخاب کند و پیکربندی مناسب کاهش و ابزار را توصیه کند.
نشانی
NO.163، جاده شاتونگ، منطقه صنعتی شابو دوم، شهر دالانگ، شهر دونگوان، گوانگدونگ، چین
تلفن
پست الکترونیک