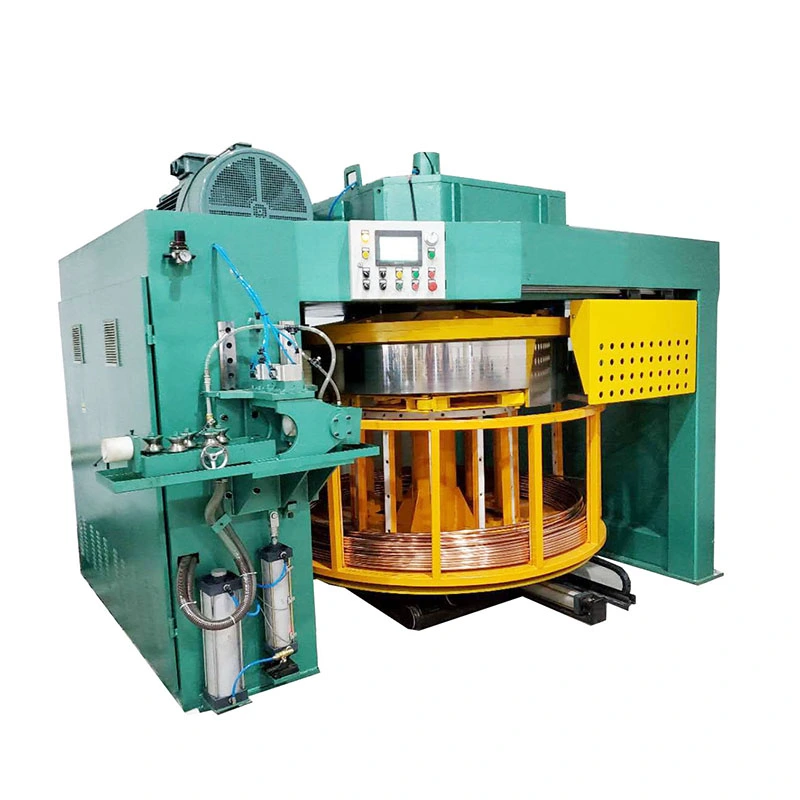
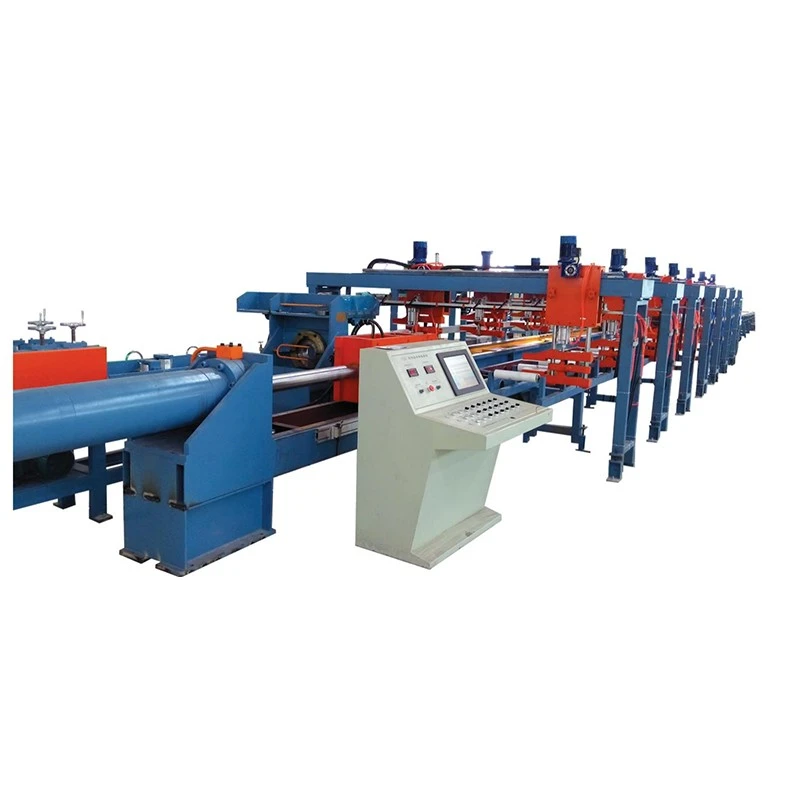
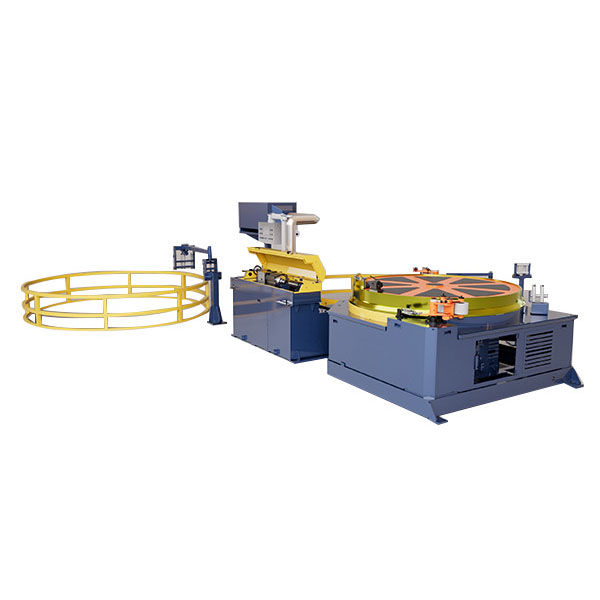
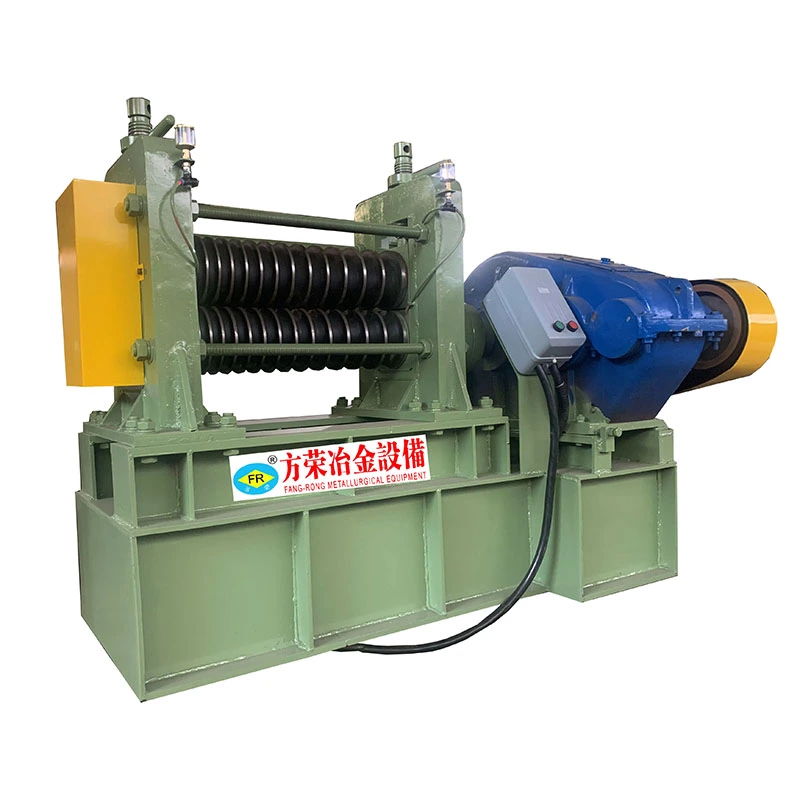
نورد و کشیدن کارهای مختلفی را در یک فرآیند شکل دهی انجام می دهند. سر نورد ابتدا بخش را کوچک می کند و شکل آن را تغییر می دهد، در حالی که قالب کششی مواد را به ابعاد نهایی خود می رساند. فانگ رانگماشین نقشه کشی نوردترکیبی از این دو عملیات برای محصولات فولادی که نیاز به تغییر شکل کنترل شده قبل از عبور کشش نهایی دارند، به ویژه فولادهای S55C، 20CrMo و فولادهای مشابه با استحکام کششی تا 900MPa.
چرا قبل از ترسیم غلت بزنیم؟
یک قالب کششی معمولی بیشتر کاهش بخش را در یک ناحیه تغییر شکل انجام می دهد. در سیستم چهار غلتکی، بخشی از کاهش قطر قبل از رسیدن مواد به قالب توسط سر نورد انجام می شود. کاهش نورد به طور معمول است5-15٪، که به جای اتکای کامل به قالب نهایی، بخش را به تدریج تغییر می دهد.
این آرایش میتواند به کنترل تغییر شکل فولادهای سختتر کمک کند و در هنگام کار با محصولاتی که کشیدن مستقیم آنها دشوار است، متغیر فرآیند دیگری را به اپراتور میدهد. فرآیند ترکیبی همچنین می تواند قوام بخش تمام شده را بهبود بخشد و به سطح صافی کمک کند≤1mm/mتحت شرایط تولید مناسب
سر غلتکی تعیین می کند که قالب چه چیزی را باید به پایان برساند
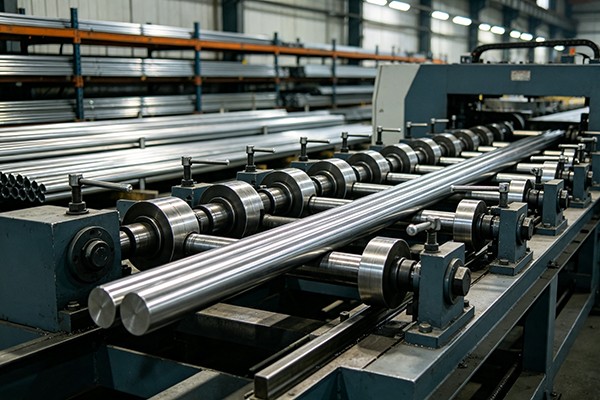
سر چهار غلتکی صرفاً یک واحد کاهش اضافی نیست. هندسه غلتک، متریال و پرداخت سطح باید با قطعه کار مطابقت داشته باشد. اگر سطح غلتک برای درجه فولاد یا شرایط روغن کاری نامناسب باشد، علائم غلتکی را می توان قبل از رسیدن به قالب کشش به محصول منتقل کرد.
بنابراین FangRong مواد غلتکی و پوشش سطح را مطابق با مواد پردازش شده پیکربندی می کند. این به ویژه برای ریل های راهنما، لغزنده ها و پروفیل های حرکت خطی، که در آن وضعیت سطح بخشی از نیاز عملکردی است و نه فقط یک مشکل ظاهری، مرتبط است.
FR-30، FR-45 و FR-65 بارهای کششی مختلف را پوشش می دهند
| مدل |
نیروی کشش |
پیکربندی معمولی |
| FR-30 |
300 کیلونیوتن / 30 تن |
برای بارهای کششی کمتر در سری |
| FR-45 |
450 کیلونیوتن / 45 تن |
ظرفیت متوسط |
| FR-65 |
650–750kN / 65–75T |
پیکربندی دو زنجیره ای برای کارهای سنگین |
راFR-65از یک درایو زنجیر دوگانه با زنجیر صفحه مستقیم سنگین 200 میلی متری، کاهنده ZFY560 با نسبت 112 و موتور Z4-280-41 DC با توان 166 کیلووات استفاده می کند. سیستم درایو از یک کنترلر زیمنس 6RA80 استفاده می کند، در حالی که Innovance PLC/HMI کنترل ماشین را فراهم می کند.
مقاطع طولانی به بیش از تناژ بالا نیاز دارند
FR-65 دارای سرعت ترسیمی تقریباً 13 متر در دقیقه، با محدوده سرعت متغیر 0-37 متر در دقیقه، طول کشش مؤثر 12 متر و طول بستر تا 16 متر است. ردپای تقریبی آن 31 × 4.1 متر است.
برای ریلهای راهنما و پروفیلهای ساختاری، سکته مغزی موجود و چیدمان ماشین به اندازه نیروی کشش اسمی مهم هستند. قطعه کار باید در تمام مراحل نورد و ترسیم به طور مناسب پشتیبانی و تراز شود. در غیر این صورت، ظرفیت کشش اضافی، هدایت ضعیف مواد را جبران نخواهد کرد.
جایی که نقشه نورد متناسب با مسیر تولید است
این دستگاه برای کاربردهایی در نظر گرفته شده است که ترکیبی از نورد کنترل شده و کشش نهایی یک مزیت عملی نسبت به طراحی به تنهایی ایجاد می کند. محصولات معمولی شاملریل های راهنما، لغزنده، اجزای حرکت خطی دقیق و پروفیل های ساختاریساخته شده از فولادهای با مقاومت متوسط و بالا
این فرآیند زمانی بسیار مفید است که محصول به دقت بخش و تغییر شکل مکانیکی کنترل شده نیاز داشته باشد. برای یک محصول ساده با کاهش کم، افزودن یک مرحله نورد ممکن است سود کمی داشته باشد. برای فولادهای سختتر یا پروفیلهایی که به شکلدهی کنترلشدهتری نیاز دارند، مرحله تغییر شکل اضافی میتواند مدیریت فرآیند کشیدن را آسانتر کند.


 Whatsapp