Whatsapp
ما طیف گسترده ای از تجهیزات پردازش فلزات دقیق، از جمله صاف کردن، کشش سرد، اشاره، پخ زدن، برش، ماشین های نورد نخ و قالب های کشش را ارائه می دهیم که برای مواد لوله، میله و سیم در صنایع مختلف طراحی شده است.
صاف کردن فولاد ضد زنگ صرفاً به دلیل قوی بودن آن دشوار نیست. مسئله مهمتر این است که چگونه ماده به تغییر شکل مکرر پاسخ می دهد. بسته به درجه، سختی، ضخامت دیواره و پردازش قبلی، فولاد ضد زنگ می تواند پس از کشیدن، نورد، برش یا عملیات حرارتی برگشت فنری، سخت شدن کار و تغییر شکل ناهموار را نشان دهد.
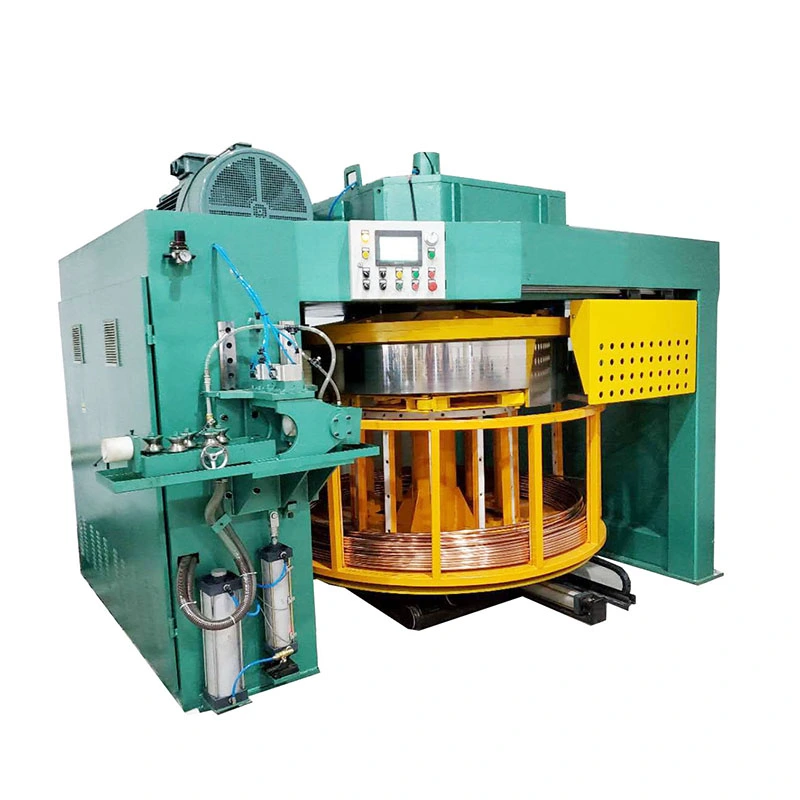
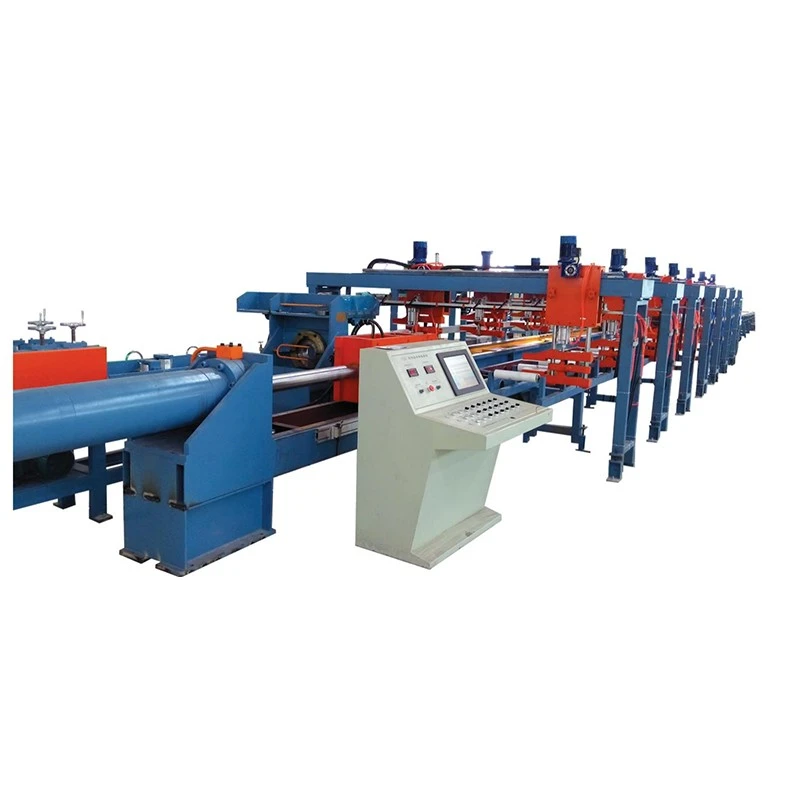
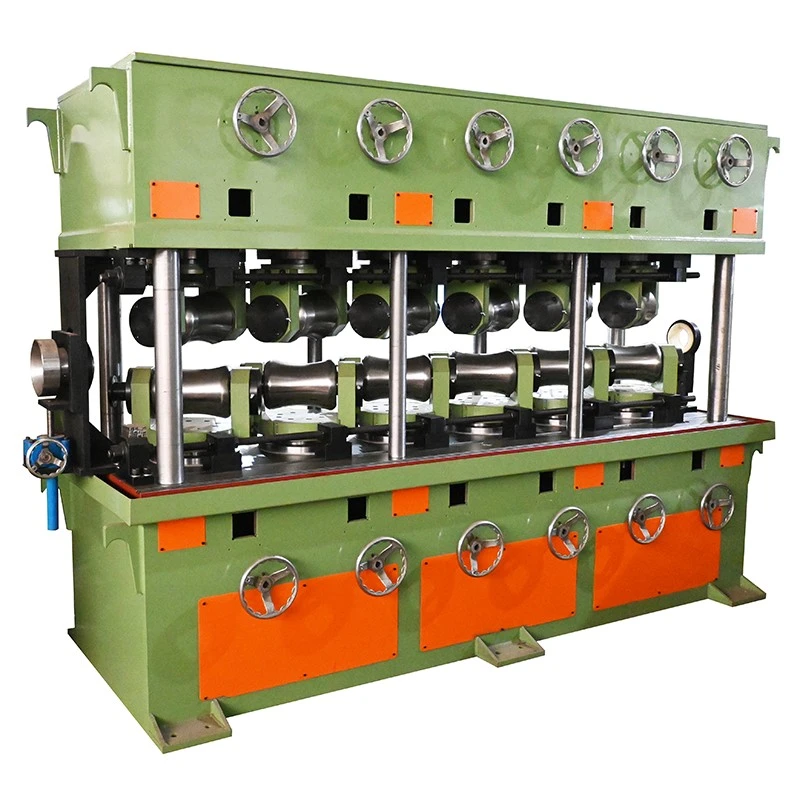
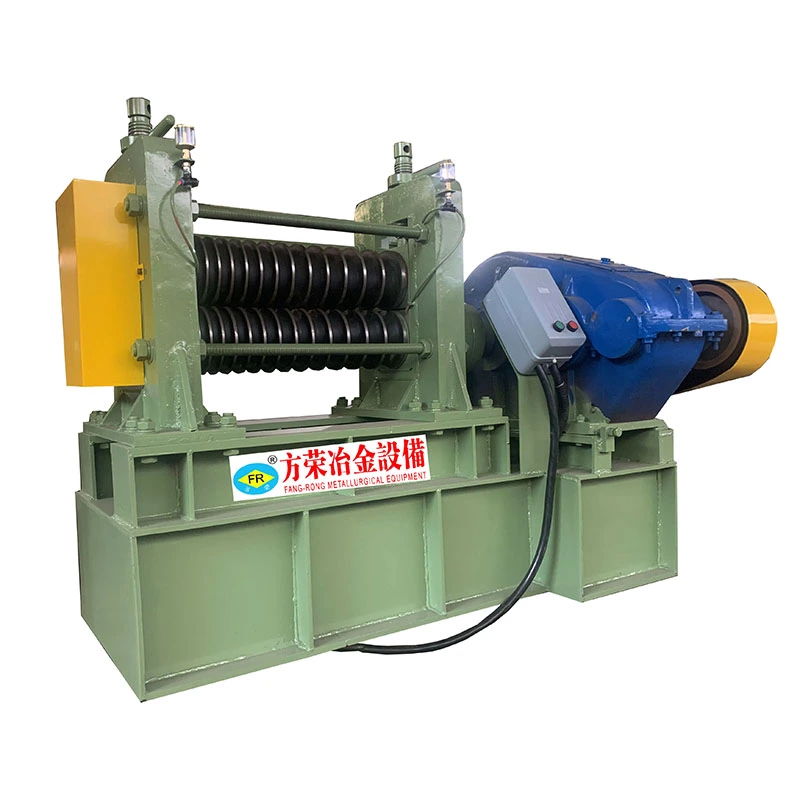
دستگاه های صاف کننده چند رول عمودی فولاد ضد زنگ FangRong از تماس های غلتکی متوالی برای اصلاح این انحرافات در لوله ها، لوله ها، میله ها و میله های فولادی ضد زنگ استفاده می کنند. موقعیت غلتک، باز شدن و سرعت کار را می توان با توجه به اندازه مواد و صافی مورد نیاز پیکربندی کرد و دستگاه را برای عملیات تکمیل مداوم به جای اصلاح دستی یکباره مناسب می کند.
فولاد ضد زنگ می تواند بخشی از تغییر شکل تحمیل شده را پس از خروج از غلتک ها بازیابی کند. اگر نفوذ غلتک فقط با توجه به خم قابل مشاهده انتخاب شود، قطعه کار ممکن است به صافی نهایی لازم نرسد. بنابراین، تنظیم صاف کننده باید خواص مواد، انحنای اولیه و میزان اصلاح اعمال شده از طریق تماس های متوالی غلتکی را در نظر بگیرد.
برخی از گریدهای فولاد ضد زنگ با تغییر شکل پلاستیکی سخت تر می شوند. این امر به ویژه زمانی مهم است که مواد قبلاً تحت عملیات کشش سرد، نورد یا سایر عملیات شکل دهی قرار گرفته باشند. تغییر شکل موضعی بیش از حد می تواند اصلاحات بعدی را کمتر قابل پیش بینی کند، بنابراین آرایش غلتکی و شرایط تماس باید با مواد ورودی واقعی مطابقت داشته باشد.
لوله ها و میله های فولادی ضد زنگ اغلب با سطوح تمام شده یا نیمه تمام عرضه می شوند. علائم غلتکی عمیق می تواند کار سنگ زنی یا پرداخت اضافی ایجاد کند و ممکن است ظاهر اجزای تزئینی یا دقیق را تحت تأثیر قرار دهد. بنابراین پروفیل غلتک، پرداخت سطح، تراز و فشار اعمال شده باید همراه با صافی در نظر گرفته شود.
برای لوله های فولادی ضد زنگ، قطر خارجی به تنهایی برای تعیین تنظیم صاف کننده کافی نیست. ضخامت دیواره بر مقاومت در برابر تغییر شکل و خطر مسطح شدن موضعی یا بیضی تأثیر می گذارد. لوله های جدار نازک به شرایط تماس غلتکی متفاوت از میله های جامد یا لوله های دیواره سنگین با قطر مشابه نیاز دارند.
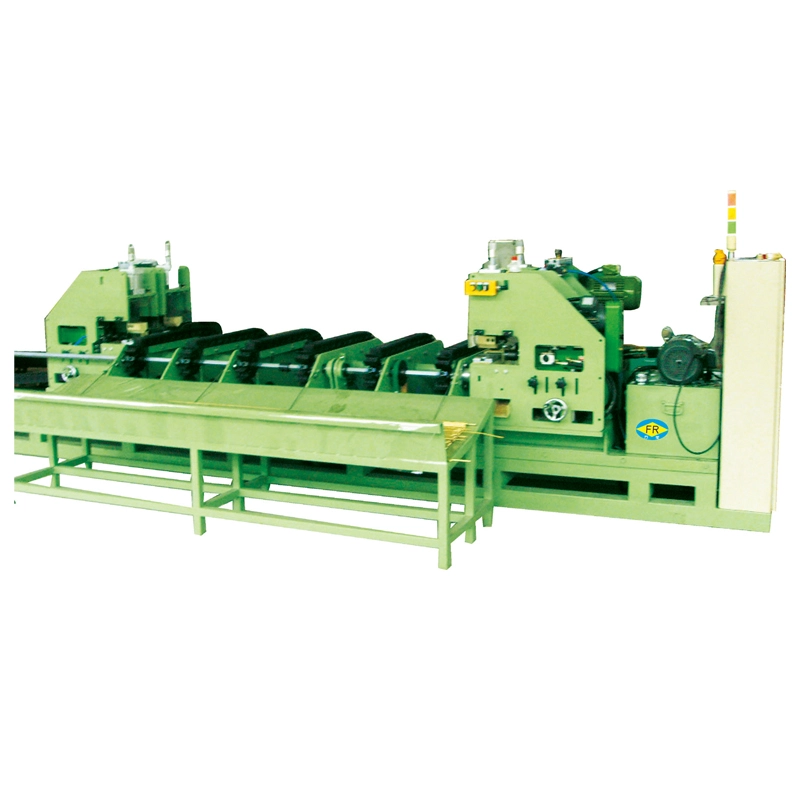
قطعه کار به طور مداوم از یک سری غلتک های بالایی و پایینی عبور می کند. به جای اصلاح خم کامل در یک مکان، دستگاه خمش کنترل شده را در چندین نقطه تماس اعمال می کند. قطعه کار به طور مکرر منحرف شده و در حین حرکت در میان گروه غلتکی آزاد می شود و به تدریج انحنای اصلی کاهش می یابد.
این اصلاح پیشرونده به ویژه برای محصولات فولادی ضد زنگ بلند که ممکن است خمش در تمام طول یکنواخت نباشد مفید است. باز شدن و شیب غلتک با توجه به مواد و نتیجه مورد نیاز تنظیم می شود، در حالی که درایو فرکانس متغیر اجازه می دهد تا سرعت کار با فرآیند تولید مطابقت داشته باشد.
تنظیم واقعی غلتک باید از طریق آزمایش مواد در زمانی که صافی محکم یا الزامات سطح اعمال می شود، ایجاد شود. درجه فولاد ضد زنگ، استحکام کششی، ضخامت دیواره لوله، صافی اولیه و الزامات پردازش پایین دست همگی می توانند بر تنظیم نهایی تأثیر بگذارند.
کشش سرد، نورد و سایر فرآیندهای شکلدهی میتوانند انحنای باقیمانده را در میلهها و لولهها باقی بگذارند. اصلاح چند غلتکی یک مرحله تکمیل مداوم را قبل از برش، ماشینکاری، مونتاژ یا بسته بندی فراهم می کند.
برش، جوشکاری و سایر عملیات ساخت می تواند باعث ایجاد تغییر شکل موضعی شود. در جایی که ابعاد محصول و شرایط مواد اجازه صاف کردن مکانیکی را میدهد، میتوان از دستگاه برای بازگرداندن قطعه کار در محدوده صافی مورد نیاز استفاده کرد.
یک میله فولادی ضد زنگ ممکن است در یک بخش نسبتاً مستقیم و در قسمت دیگر به طور قابل توجهی خمیده باشد. چندین کنتاکت غلتکی به جای تکیه بر یک نقطه فشار، اصلاح را در طول مواد توزیع می کنند.
زمانی که حجم تولید زیاد است یا الزامات صافی سخت است، استاندارد کردن تصحیح دستی دشوار است. یک فرآیند غلتکی کنترل شده تنظیم قابل تکرار را فراهم می کند و می تواند در یک خط پایان پیوسته گنجانده شود.
دستگاه صاف کننده چند رول عمودی فولاد ضد زنگ از چندین تماس غلتکی برای توزیع تغییر شکل در طول قطعه کار استفاده می کند. بسته به مدل، پیکربندی های ارائه شده شامل غلتک های 7+7 یا 10+1 است. چیدمان مناسب به محدوده محصول و الزامات صاف کردن بستگی دارد تا تعداد غلتک ها به تنهایی.
هندسه غلتک هنگام پردازش فولاد ضد زنگ مهم است زیرا تماس بیش از حد نقطه ای می تواند آثاری بر جای بگذارد یا به صورت موضعی بخش را تغییر شکل دهد. پروفیل غلتکی باید با هندسه محصول مطابقت داشته باشد، به ویژه برای لولهها، محصولات دیوار نازک و پروفیلهای دارای سطوح نهایی.
باز شدن غلتک بالا و پایین و شیب غلتک تنظیم مکانیکی مورد نیاز برای اندازه های مختلف محصول و شرایط اصلاح را فراهم می کند. تنظیمات نهایی باید بر اساس رفتار واقعی مواد به جای استفاده از یک تنظیم در تمام گریدهای فولاد ضد زنگ تعیین شود.
سرعت کار را می توان از طریق درایو فرکانس متغیر تنظیم کرد. تغذیه کندتر یا سریعتر را می توان با توجه به اندازه محصول، شرایط مواد و میزان تولید مورد نیاز، با توجه به محدودیت های مدل انتخاب شده انتخاب کرد.
سری FR لوله های فولادی ضد زنگ و میله های جامد را در محدوده های مختلف قطر پوشش می دهد. انتخاب مدل به قطر لوله، ضخامت دیوار، قطر میله جامد، استحکام کششی، صافی اولیه و صافی نهایی مورد نیاز بستگی دارد. مقادیر زیر مشخصات مرجع هستند. پیکربندی نهایی ماشین باید در برابر مواد واقعی و الزامات تولید تأیید شود.
| مدل | FR-20 | FR-30 | FR-40 | FR-50 | FR-60 | FR-80 | FR-100 | FR-130 | FR-150 | FR-180 |
| تعداد غلتک ها | 7+7 غلتک | 7+7 غلتک | 10+1 غلتک | 6+6 غلتک | 10+1 غلتک | 10+1 غلتک | 10+1 غلتک | 10+1 غلتک | 10+1 غلتک | 10+1 غلتک |
| مواد اولیه مورد نیاز / محدوده لوله / میلی متر | φ5-φ10 ضخامت دیوار 1-7 |
φ10-φ30 ضخامت دیوار 1-7 |
φ10-φ40 ضخامت دیوار 1-5 |
φ18-φ50 ضخامت دیوار 1-4 |
φ18-φ60 ضخامت دیوار 3-12 |
φ30-φ80 ضخامت دیوار 2-7 |
φ40-φ100 ضخامت دیوار 2.5-10 |
φ50-φ130 ضخامت دیوار 2.5-10 |
φ40-φ100 ضخامت دیوار 2.5-10 |
φ80-φ180 ضخامت دیوار 3-20 |
| مواد اولیه مورد نیاز / محدوده نوار جامد / میلی متر | φ5-φ10 | φ10-φ15 | φ10-φ25 | φ10-φ25 | φ18-φ30 | φ30-φ45 | φ16-φ55 | φ16-φ60 | φ16-φ55 | φ80-95 |
| طول مواد اولیه / میلی متر | ≥2000 | > 2000 | ≥2000 | ≥2000 | > 2000 | > 2000 | ≥2000 | ≥2500 | ≥2500 | ≥2000 |
| مقاومت کششی / مگاپاسکال | ≤800 | ≤800 | ≤800 | ≤800 | ≤980 | ≤650 | ≤1000 | ≤1000 | ≤1000 | ≤1000 |
| راستی مواد خام / میلی متر / متر | ≤20 | ≤20 | ≤20 | ≤20 | ≤20 | ≤20 | ≤20 | ≤20 | ≤20 | ≤20 |
| صافی مواد نهایی / میلی متر / متر | ≤0.3-0.5 | ≤0.3-0.5 | ≤0.3-0.5 | ≤0.3 | ≤0.8 | ≤0.7 | ≤0.6 | ≤0.6 | ≤0.65 | ≤0.7 |
| اندازه غلتک / میلی متر | φ68*90 | φ115*160 | φ130*210 | φ136*260 | φ150*260 | φ200*300 | φ220*300 | φ250*360 | φ220*300 | φ320*460 |
| اندازه غلتک / میلی متر | 200 | 250 | 360 | 360 | 430 | 450 | 600 | 650 | 600 | 780 |
| فاصله باز شدن غلتک بالا و پایین / میلی متر | 35 | 45 | 55 | 65 | 75 | 75 | 85 | 85 | 95 | 95 |
| محدوده شیب قابل تنظیم | 27-33 درجه | 27-33 درجه | 27-33 درجه | 27-33 درجه | 27-33 درجه | 27-33 درجه | 27-33 درجه | 27-33 درجه | 27-33 درجه | 27-33 درجه |
| قدرت موتور اصلی / کیلووات | 2.2*2 | 5.5 * 2 | 11*2 | 11*2 | 15*2 | 22*2 | 45*2 | 55*2 | 75*2 | 90*2 |
| درایو فرکانس متغیر / کیلووات | 5 | 11 | 22 | 30 | 37 | 75 | 90 | 110 | 150 | 180 |
| قدرت موتور بالابر / کیلو وات | / | / | 0.75 | 0.75 | 1.1 | 1.1 | 1.5 | 2.2 | 2.2 | 3 |
| سرعت کار / m/min | 10-30 | 10-30 | 10-40 | 0-20 | 10-30 | 10-30 | 10-30 | 10-30 | 10-30 | 10-30 |
| ارتفاع مرکز / میلی متر | 750 | 750 | 790 | 830 | 830 | 830 | 830 | 870 | 890 | 890 |
| وزن / T (مرجع) | 4 | 5 | 6 | 8 | 10 | 11 | 12 | 14 | 22 | 27 |
با قطر خارجی و ضخامت دیوار شروع کنید. یک لوله جدار نازک و یک میله جامد با قطر خارجی یکسان مقاومت یکسانی در برابر خمش یا تغییر شکل موضعی ندارند. ابعاد لوله، درجه مواد، استحکام کششی و صافی مورد نیاز باید در هنگام انتخاب مدل لحاظ شود.
برای محصولات جامد، قطر و استحکام کششی نقطه شروع اولیه هستند. انحنای اولیه نیز مهم است، زیرا ممکن است استوک به شدت خم شده نیاز به نصب غلتک متفاوت از مواد با انحراف جزئی داشته باشد.
اگر یک ماشین چندین قطر یا ضخامت دیوار را پردازش کند، به جای انتخاب مدلی از بزرگترین قطر به تنهایی، باید محدوده تولید کامل مورد بازبینی قرار گیرد. محدوده کار غلتک، روش تنظیم و الزامات ابزار باید با کوچکترین و بزرگترین محصولات بررسی شود.
هنگامی که هدف زیر محدوده صافی کامل استاندارد است، آزمایش مواد نمونه توصیه می شود. درجه فولاد ضد زنگ، ابعاد، صافی اولیه، وضعیت سطح و تحمل هدف را ارائه دهید تا بتوان پیکربندی غلتک را قبل از نهایی کردن دستگاه ارزیابی کرد.
پردازش لوله و میله فولادی ضد زنگ:صاف کردن به عنوان یک عملیات تکمیلی پس از کشش، نورد یا سایر فرآیندهای شکل دهی قبل از برش، ماشینکاری یا حمل و نقل استفاده می شود.
اجزای پزشکی و دقیق:میله ها و لوله های فولادی ضد زنگ که برای اجزای دقیق استفاده می شوند ممکن است قبل از ماشینکاری یا مونتاژ بیشتر به صافی کنترل شده نیاز داشته باشند. استانداردهای محصول قابل اجرا و الزامات ابعادی باید برای هر برنامه تأیید شود.
اجزای خودرو:لوله های فولادی ضد زنگ مورد استفاده در اگزوز، جابجایی مایعات و کاربردهای ساختاری می توانند پس از شکل گیری یا ساخت نیاز به اصلاح صافی داشته باشند.
فولاد ضد زنگ معماری:نرده ها، لوله های تزئینی، قاب ها و سایر اجزای قابل مشاهده ممکن است به کنترل صافی و محافظت دقیق از سطح نیاز داشته باشند.
تولید بست و سخت افزار:میله و میله فولادی ضد زنگ صاف شده را می توان به عنوان ماده ورودی برای فرآیندهای بعدی، رزوه کاری، ماشینکاری و شکل دهی استفاده کرد.
قطعات برقی و صنعتی:میلهها، لولهها و بخشهای دقیق فولاد ضد زنگ را میتوان قبل از ماشینکاری یا مونتاژ در جایی که سازگاری ابعادی لازم است، صاف کرد.
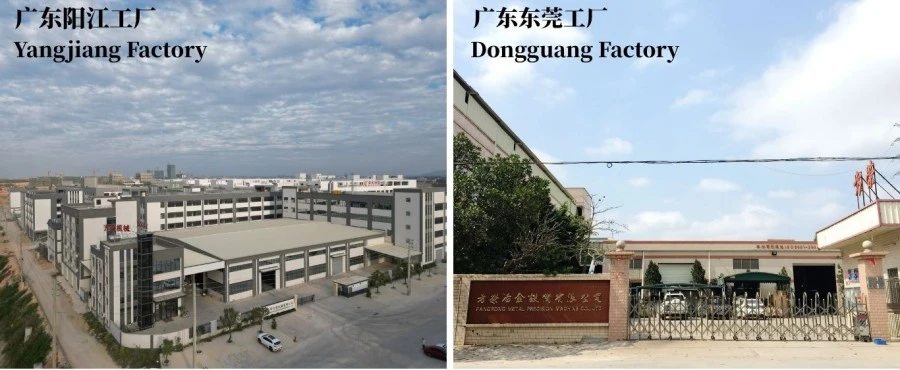
FangRong از سال 1998 ماشین های صاف کننده، تجهیزات کشش سرد و ماشین آلات متالورژی مرتبط را تولید کرده است. این شرکت شرکت تجهیزات متالورژی Dongguan Fangrong، Ltd. و Yangjiang Fangrong Machinery Co., Ltd. را اداره می کند که به مشتریان پردازش لوله و میله در چین و بازارهای خارج از کشور خدمات ارائه می دهد.
تجهیزات ما به بیش از 10000 مشتری در بیش از 60 کشور و منطقه عرضه شده است. طراحی و پیکربندی ماشین بر اساس ابعاد محصول، شرایط مواد، صافی مورد نیاز و الزامات تولید به جای استفاده از یک تنظیم استاندارد برای هر برنامه است.
شرکت تجهیزات متالورژی Dongguan Fangrong, Ltd.در شهر دالانگ، شهر دونگوان واقع شده است و بر روی ماشین های کشش سرد، ماشین های صاف کننده و تجهیزات پردازش فلزات مرتبط تمرکز دارد.
شرکت ماشین آلات یانگجیانگ فانگرونگ با مسئولیت محدوددر منطقه یانگدونگ، شهر یانگجیانگ واقع شده است و ظرفیت تولید اضافی را برای تولید ماشین آلات متالورژی فراهم می کند.
تولید شامل ساخت سازه، ماشینکاری غلتکی، مونتاژ سیستم درایو، ادغام الکتریکی و تست ماشین است. برای یک ماشین سفارشی، آرایش غلتکی و محدوده تنظیم با توجه به نیازهای مواد و ابعاد مشتری قبل از تولید تعیین می شود.
غلتک ها با توجه به هندسه مشخص شده ماشین کاری و تکمیل می شوند. قاب های ماشین، اجزای محرک، یاتاقان ها، مکانیسم های تنظیم و سیستم های کنترل قبل از حمل و نقل مونتاژ و بررسی می شوند.
تست ماشین شامل عملکرد درایو، تنظیم غلتک، کنترل سرعت، عملکردهای الکتریکی و عملکرد کلی مکانیکی است. در صورت لزوم، می توان از لوله ها یا میله های فولادی ضد زنگ نمونه برای تأیید نتیجه صاف کردن در برابر الزامات تولید مورد توافق استفاده کرد.
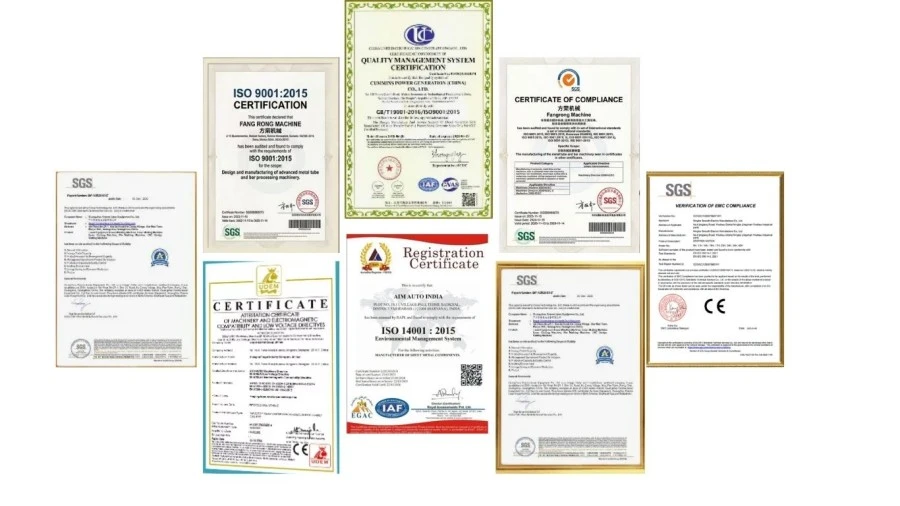
ISO 9001:2015:گواهینامه سیستم مدیریت کیفیت، گواهی شماره UQ231211R1.
علامت CE:تجهیزات دارای علامت CE با توجه به پیکربندی دستگاه و محدوده تامین قابل اجرا در دسترس هستند.
بازرسی SGS:بازرسی شخص ثالث را می توان با توجه به نیازهای پروژه ترتیب داد.
اختراعات:FangRong دارای اختراعات اختراع و مدل های کاربردی است که تجهیزات و اجزای مکانیکی را پوشش می دهد. به عنوان مثال می توان به 2013207829011، 2008300532117 و ZL2015 2 0842922.7 اشاره کرد.
دستگاه صاف کننده چند رول عمودی فولاد ضد زنگ با توجه به ساختار، ابعاد و روش حمل برای حمل و نقل بین المللی آماده شده است. مجموعه های اصلی قبل از بارگیری با بسته بندی صادراتی و اسناد و مدارک مطابق با مقصد و الزامات پروژه ایمن می شوند.
درجه فولاد ضد زنگ، ابعاد لوله یا میله، ضخامت دیواره لوله ها، استحکام کششی یا سختی در صورت وجود، طول مواد، صافی اولیه، صافی نهایی مورد نیاز و ظرفیت تولید مورد انتظار را ارائه دهید. نمونه ها یا نقشه ها زمانی مفید هستند که تلورانس کم باشد.
بله. سری FR شامل مشخصات هر دو لوله و میله های جامد است. با این حال، ضخامت دیواره لوله و قطر میله جامد نیاز به ملاحظات متفاوتی دارد، بنابراین پیکربندی دستگاه صاف کننده چند رول عمودی فولاد ضد زنگ باید با محدوده محصول واقعی بررسی شود.
پس از عبور از غلتک ها، ماده می تواند تا حدی تغییر شکل خود را بازیابی کند. مقدار برگشت فنری به خواص مواد و شرایط پردازش بستگی دارد. بنابراین، نفوذ و ترتیب غلتک باید مطابق با فولاد ضد زنگ واقعی در حال پردازش ایجاد شود.
بله، به شرطی که ابعاد لوله در محدوده کاری مدل انتخابی باشد. ضخامت دیوار یک پارامتر انتخاب مهم است زیرا بارگذاری موضعی بیش از حد می تواند بر گرد بودن لوله تأثیر بگذارد یا باعث مسطح شدن لوله شود. آزمایش نمونه برای محصولات با دیواره نازک یا سطح بحرانی توصیه می شود.
وضعیت سطح غلتک، پروفیل غلتک، تراز، فشار تماس و شرایط تغذیه همگی بر علامت گذاری سطح تأثیر می گذارند. برای محصولات با سطوح صیقلی، روشن یا تزئینی، این الزامات باید قبل از نهایی شدن غلتک ها و پیکربندی ماشین مشخص شود.
بله، در محدوده کاری مدل انتخاب شده. طیف کامل محصول باید در حین نقل قول ارائه شود تا تنظیم غلتک، فاصله باز شدن و الزامات ابزارآلات را بتوان برای هر دو اندازه کوچک و بزرگ ارزیابی کرد.
مقادیر صافی نهایی مرجع در جدول بسته به مدل از ≤0.3-0.5 mm/m تا ≤0.8 mm/m متغیر است. نتایج واقعی به خواص مواد، تغییر شکل اولیه، ابعاد و تنظیم ماشین بستگی دارد.
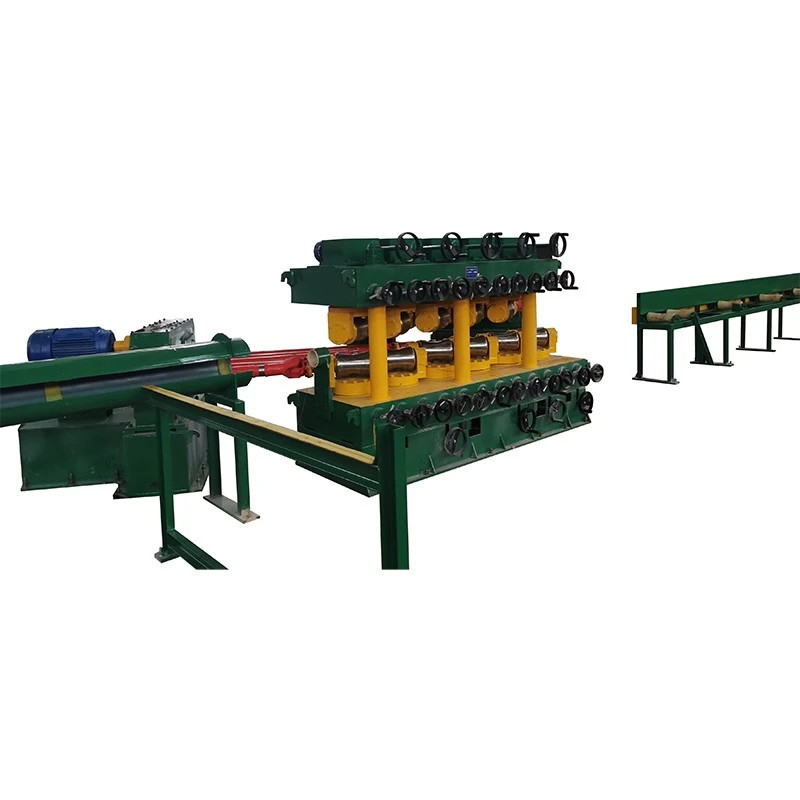
بله. دستگاه صاف کننده را می توان به عنوان بخشی از فرآیند تکمیل، با توجه به چیدمان خط تولید و الزامات حمل و نقل مرتب کرد. بارگیری یا تخلیه خودکار تجهیزات را می توان در صورت نیاز پیکربندی پروژه در نظر گرفت.
ماشین های استاندارد معمولاً 30-60 روز پس از تأیید سفارش نیاز دارند. تجهیزات سفارشی بسته به اندازه دستگاه، پیکربندی غلتک، نیازهای الکتریکی و سایر مشخصات پروژه ممکن است به زمان بیشتری نیاز داشته باشند.
بله. FangRong راهنمایی فنی برای نصب و راه اندازی ارائه می دهد. پشتیبانی از راه دور در دسترس است، در حالی که نصب در محل و آموزش اپراتور می تواند بر اساس قرارداد پروژه ترتیب داده شود.
دوره گارانتی استاندارد 12 ماه از زمان پذیرش یا مطابق با شرایط قرارداد است که عیوب ساخت را در محدوده گارانتی توافق شده پوشش می دهد.
لطفاً درجه فولاد ضد زنگ، اندازه لوله یا میله، ضخامت دیوار، طول مواد، استحکام یا سختی کششی، صافی اولیه، صافی نهایی مورد نیاز، ظرفیت تولید و شرایط موجود کارخانه را ارائه دهید. در صورت امکان، نقشه های محصول و اطلاعات نمونه مواد را ارسال کنید. این جزئیات اجازه می دهد تا مدل ماشین و پیکربندی غلتک با دقت بیشتری ارزیابی شود.
نشانی
NO.163، جاده شاتونگ، منطقه صنعتی شابو دوم، شهر دالانگ، شهر دونگوان، گوانگدونگ، چین
تلفن
پست الکترونیک