Whatsapp
ما طیف گسترده ای از تجهیزات پردازش فلزات دقیق، از جمله صاف کردن، کشش سرد، اشاره، پخ زدن، برش، ماشین های نورد نخ و قالب های کشش را ارائه می دهیم که برای مواد لوله، میله و سیم در صنایع مختلف طراحی شده است.
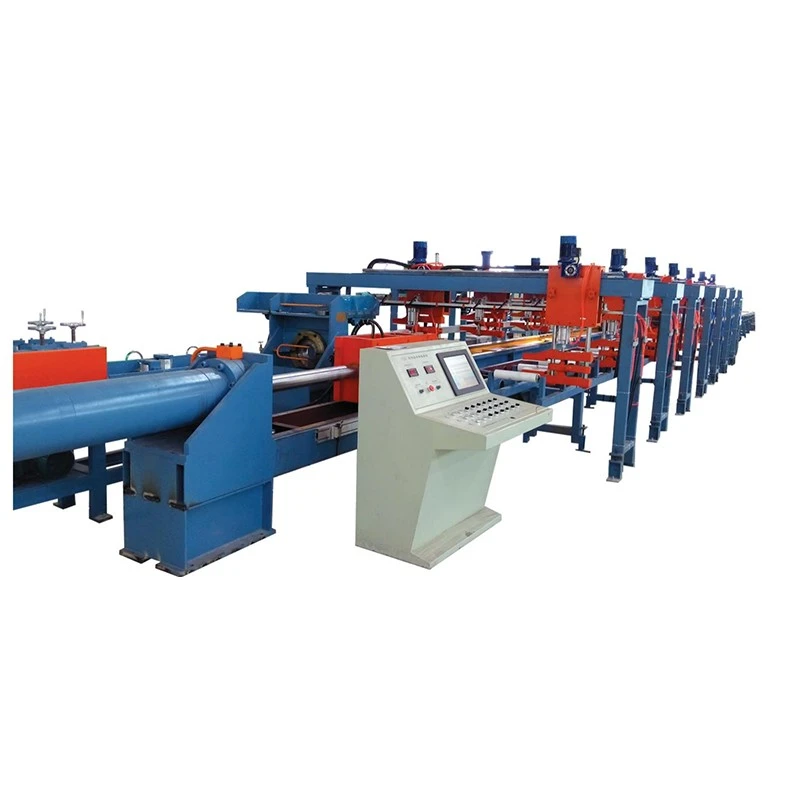
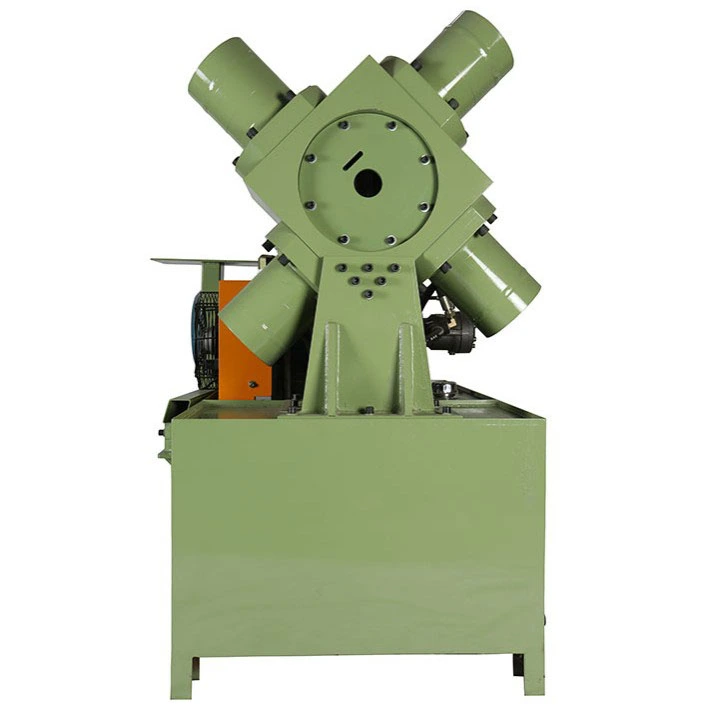
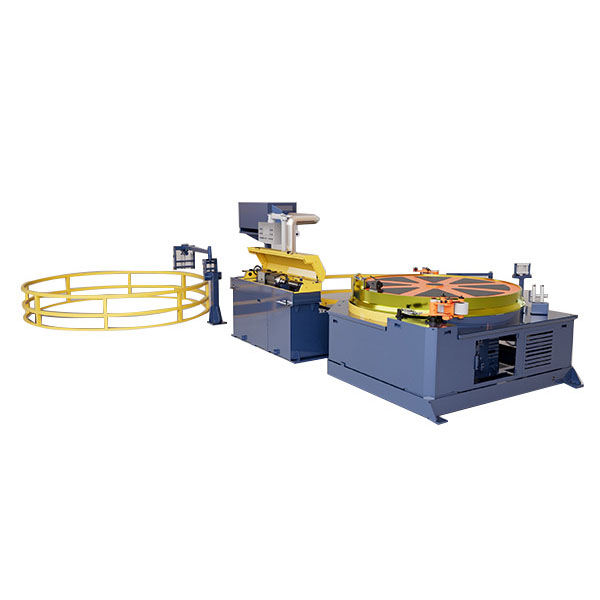
ماشین نشانگر چهار دای هیدرولیک فولاد کربنی برای کاهش و تشکیل انتهای لولهها، میلهها و پروفیلهای فولاد کربنی قبل از کشیدن سرد، کشیدن، صاف کردن یا سایر عملیات پایین دست طراحی شده است. این دستگاه از چهار سیلندر هیدرولیک برای هدایت همزمان چهار قالب به سمت مرکز استفاده می کند و انتهای مواد را به شکل کوچک شده یا مخروطی مورد نیاز تشکیل می دهد.
برای پردازش فولاد کربنی، نیروی شکلدهی باید در اطراف قطعه کار توزیع شود تا اینکه از یک یا دو جهت متمرکز شود. چیدمان چهار دای به کنترل خارج از مرکز و تغییر شکل بیضی کمک می کند و در عین حال قسمت نوک تیز را برای عملیات بعدی مناسب نگه می دارد. این در پیکربندی های FR-25، FR-50، FR-100، FR-160 و FR-250 برای اندازه های مختلف مواد و ضخامت دیواره موجود است.
قطعه کار در مرکز مجموعه قالب قرار می گیرد. هنگامی که سیستم هیدرولیک چرخه اشاره را شروع می کند، چهار سیلندر قالب ها را از چهار جهت به سمت داخل حرکت می دهند. قالب ها به اطراف انتهای لوله یا میله فشار وارد می کنند و به تدریج بر اساس مشخصات قالب انتخاب شده، مقطع آن را کاهش می دهند.
پس از اتمام مرحله شکل دهی، قالب ها به موقعیت اولیه خود باز می گردند و قطعه کار پردازش شده را می توان خارج کرد. این عملیات نیازی به تشکیل دستی مواد از چندین جهت ندارد، که برای خطوط تولید پردازش دستههای مکرر لولهها یا میلههای فولاد کربنی مفید است.
لولهها و میلههای فولادی کربنی بسته به قطر، ضخامت دیواره، استحکام مواد و ابعاد انتهایی مورد نیاز میتوانند شرایط شکلگیری متفاوتی را ارائه دهند. یک آرایش هیدرولیکی چهار دای نیرویی را از چهار طرف در طول یک چرخه شکلدهی فراهم میکند و به اپراتور کمک میکند موقعیت و شکل انتهای کاهشیافته را کنترل کند.
| نگرانی پردازش | روش هیدرولیک چهار دای |
|---|---|
| پایان دادن به غیرمرکز بودن | چهار قالب نیروی تشکیل دهنده را در اطراف قطعه کار اعمال می کنند تا به حفظ وسط بخش کاهش یافته کمک کنند. |
| تغییر شکل بیضی شکل | قالب های مخالف در طول سکته شکل گیری با هم کار می کنند و به کنترل تغییر شکل ناهموار کمک می کنند. |
| علامت گذاری سطح | انتخاب صحیح قالب و حرکت هماهنگ به محدود کردن فشار شکل دهی موضعی کمک می کند. |
| تولید مکرر | تحریک هیدرولیک یک چرخه شکل دهی قابل تکرار برای پردازش دسته ای فراهم می کند. |
| فولاد کربنی با استحکام بالا | سیستم هیدرولیک نیروی شکلدهی مورد نیاز را برای مواد سنگینتر و قویتر تامین میکند. |
مدل ماشین باید با توجه به قطر خارجی واقعی، ضخامت دیوار، وضعیت مواد و ابعاد مورد نیاز انتخاب شود. ماشین بزرگتر به طور خودکار انتخاب بهتری نیست. ظرفیت هیدرولیک و آرایش قالب باید با بار شکل دهی قطعه کار مطابقت داشته باشد.
FR-25 و FR-50 برای اندازه های کوچکتر لوله در نظر گرفته شده اند. FR-100 بخش های بزرگتر و دیوارهای ضخیم تر را پوشش می دهد، در حالی که FR-160 و FR-250 برای کاربردهای با قطر بزرگتر یا دیوارهای سنگین طراحی شده اند. پیکربندی نهایی همچنین می تواند زمانی که مواد و الزامات شکل دهی مشتری خارج از محدوده مرجع استاندارد باشد، تنظیم می شود.
| مدل | محدوده اشاره | ضخامت دیوار | سیلندر | قدرت موتور | ابعاد | وزن |
|---|---|---|---|---|---|---|
| FR-25 | φ25 | 0.5-2.0 میلی متر | φ63 × φ25 میلی متر، 4 سیلندر | 5.5 کیلو وات | 1200 × 620 × 1500 میلی متر | 300 کیلوگرم |
| FR-50 | φ50 | 0.5-3.0 میلی متر | φ200 × φ30 میلی متر، 4 سیلندر | 11 کیلو وات | 600 × 1000 × 1300 میلی متر | 1000 کیلوگرم |
| FR-100 | φ100 | 0.5-5.0 میلی متر | φ250 میلی متر، 4 سیلندر | 18.5 کیلو وات | 1400 × 900 × 1700 میلی متر، به استثنای مخزن روغن | 3000 کیلوگرم |
| FR-160 | φ30-φ160 | 0.5-10 میلی متر | φ350 × φ150، 4 سیلندر | 55 کیلو وات-4 | 1800 × 1500 × 1500 میلی متر، به استثنای مخزن روغن | 5000 کیلوگرم |
| FR-250 | φ250 | ≤40 میلی متر | φ400 × φ160، 4 سیلندر | 90 کیلووات-4 | 2000 × 1500 × 2000 میلی متر، به استثنای مخزن روغن | 6000 کیلوگرم |
مشخصات بالا پیکربندی مرجع هستند. پارامترهای واقعی ماشین ممکن است بر اساس نوع مواد، ابعاد لوله یا میله، الزامات شکلدهی و شرایط تولید تنظیم شوند. مشخصات سفارشی موجود است.
برای یک خط کشش سرد، ابتدا باید انتهای لوله به اندازه کافی کاهش یابد تا از قالب کشش عبور کند و به تجهیزات کشش اجازه دهد تا مواد را بگیرد یا بکشد. دستگاه اشاره گر این آماده سازی را قبل از ورود لوله به قسمت ترسیم انجام می دهد.
نتیجه شکل دهی بیش از قطر اسمی دستگاه تحت تأثیر قرار می گیرد. ضخامت دیوار، درجه فولاد کربن، ابعاد لوله اصلی، هندسه قالب، طول نوک تیز مورد نیاز، و الزامات قالب کشش باید در نظر گرفته شوند. بنابراین از این جزئیات هنگام تعیین پیکربندی ماشین و قالب مناسب استفاده می شود.
برای سازندگانی که عملیات کشیدن مداوم را انجام می دهند، آماده سازی ثابت انتهای لوله نیز می تواند تصحیح دستی بین عملیات اشاره و کشیدن را کاهش دهد.
ماشین را می توان در فرآیندهای تولید ادغام کرد که در آن لوله ها، میله ها یا پروفیل های فولاد کربنی قبل از عملیات شکل دهی یا کشیدن بعدی نیاز به کاهش انتهایی دارند.
پیکربندی ماشین را می توان با شرایط مختلف تولید، از جمله تغییر در اندازه مواد، ضخامت دیوار، ابعاد اشاره، فشار هیدرولیک، روش بارگیری، روش تخلیه، و الزامات کنترل تطبیق داد.
تجهیزات استاندارد عملکردهای اصلی را پوشش می دهد، در حالی که دستگاه می تواند در اطراف خط تولید موجود مشتری نیز پیکربندی شود. بسته به کاربرد، سیستم ممکن است شامل بارگیری و تخلیه خودکار، ساختارهای قالب سفارشی، تنظیمات مختلف فشار هیدرولیک و تنظیمات سیستم کنترل باشد.
قبل از انتخاب تجهیزات، Fangrong میتواند مشخصات مواد، ابعاد لوله یا میله، اندازه مورد نیاز، حجم تولید و فرآیند ترسیم پایین دست را بررسی کند. مشتریان همچنین می توانند مواد یا نقشه های نمونه را برای تأیید پیکربندی ارائه دهند.
فانگرونگ در سال 1998 تاسیس شد و بیش از 26 سال تجربه در زمینه ماشین های صاف کننده، تجهیزات کشش سرد و ماشین آلات متالورژی مرتبط دارد. تجهیزات آن در بیش از 60 صنعت، با بیش از 10000 مشتری و صادرات به بیش از 60 کشور و منطقه استفاده می شود.
این شرکت دو مکان تولیدی در گوانگدونگ دارد. شرکت تجهیزات متالورژی Dongguan Fangrong، آموزشی ویبولیتین در شهر دالانگ، شهر Dongguan به عنوان دفتر مرکزی و پایه تولید اولیه، تولید ماشینهای کشش سرد دقیق، ماشینهای صاف کردن، تجهیزات نورد نخ و ماشینآلات مربوطه عمل میکند.
Yangjiang Fangrong Machinery Co., Ltd. در منطقه یانگدونگ، شهر Yangjiang ظرفیت تولید را گسترش داده و از تولید و تحویل تجهیزات پشتیبانی می کند.
این دستگاه بر اساس نیروی اشاره، ابعاد لوله، پیکربندی قالب و ظرفیت هیدرولیک مورد نیاز ساخته شده است. این پارامترها قبل از ساخت تأیید می شوند تا ساختار دستگاه و سیستم هیدرولیک با محدوده پردازش فولاد کربن مورد نظر مطابقت داشته باشد.
تاییدیه مهندسی
ابعاد لوله یا میله مشتری، ضخامت دیوار، قطر اشاره، درجه مواد و الزامات تولید ابتدا بررسی می شود. سپس آرایش قالب، اندازه سیلندر، ظرفیت موتور و پیکربندی دستگاه تعیین می شود.
ساخت قاب ماشین
قاب اصلی و اجزای نگهدارنده طبق نقشه های تایید شده ساخته می شوند. ابعاد سازه و موقعیتهای نصب کلید در طول ساخت بررسی میشوند تا تراز مورد نیاز حفظ شود.
ماشینکاری اجزای حیاتی
نواحی نصب سیلندر، صندلی های قالب، اجزای راهنما، شفت ها و سایر قطعات دقیق در ابعاد مشخص شده ماشین کاری می شوند. سطوح جفت گیری بحرانی قبل از مونتاژ بررسی می شوند.
نصب سیستم هیدرولیک
سیلندرهای هیدرولیک، پمپ ها، شیرها، خطوط لوله و اجزای کنترل بر اساس مدار هیدرولیک نصب می شوند. چهار سیلندر طوری تنظیم شده اند که با هم کار کنند تا قالب ها به طور هماهنگ به سمت مرکز لوله حرکت کنند.
قالب و تشکیل مجمع
مجموعه چهار دای با توجه به پیکربندی اشاره مورد نیاز بر روی دستگاه نصب می شود. حرکت قالب، فاصله کاری، و موقعیت قبل از راه اندازی هیدرولیک بررسی می شود.
تست فشار و حرکت
سیستم هیدرولیک از طریق چرخه های کاری مکرر برای بررسی پایداری فشار، حرکت سیلندر، هماهنگ سازی قالب و پاسخ سیستم کنترل کار می کند.
اشاره آزمایشی
در صورت لزوم، نمونه لولهها یا میلههای فولاد کربنی را میتوان برای تأیید نتیجه شکلگیری تحت پیکربندی ماشین انتخابی پردازش کرد. انتهای نوک تیز مطابق با نیازهای طراحی یا فرآیند مشتری بررسی می شود.
بازرسی نهایی و آماده سازی حمل و نقل
قبل از تحویل، دستگاه از نظر عملکرد هیدرولیکی، حرکت مکانیکی، عملکردهای الکتریکی، دستگاه های ایمنی و وضعیت کلی مونتاژ بررسی می شود. پس از پذیرش، سطوح در معرض محافظت شده و دستگاه برای حمل و نقل آماده می شود.
Fangrong قبل از حمل و نقل، بررسی های عملکرد ماشین را انجام می دهد، از جمله عملکرد مکانیکی، عملکرد هیدرولیک، دقت مربوط به صافی در صورت لزوم، پایداری عملیاتی، و سازگاری با مواد و شرایط پردازش مشخص شده.
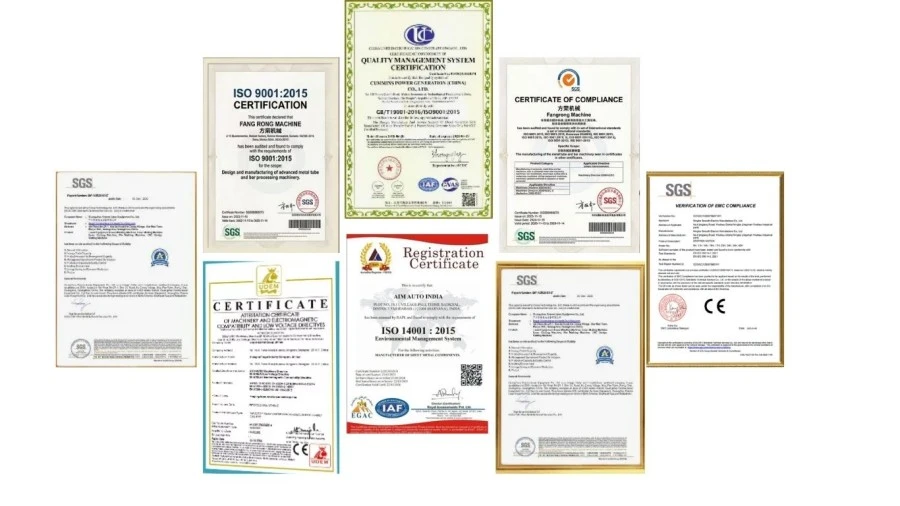
این شرکت دارای گواهینامه ISO9001:2015 تحت گواهی UQ231211R1 است. تجهیزات آن همچنین دارای علامت CE تحت دستورالعمل ماشین آلات 2006/42/EC با مقررات ایمنی از جمله توقف های اضطراری، کنترل های دو دستی و پرده های نور است. بازرسی SGS برای سفارشات قابل اجرا در دسترس است.
فانگرونگ مجموعهای از پتنتهای ملی مربوط به ماشینآلات متالورژی، از جمله دستگاه تنش زنجیری، نگهدارنده قالب چند رشتهای و سیستم سنبهای با تغییر سریع را توسعه داده است. این شرکت دارای 32 پتنت اختراع و بیش از 100 پتنت مدل کاربردی است.
پتنت های نمایندگی شامل 2013207829011 برای دستگاه تنش زنجیری، 2008300532117 برای نگهدارنده قالب چند رشته ای و ZL2015 2 0842922.7 برای سیستم سنبه تغییر سریع می باشد.
قبل از حمل و نقل، دستگاه چهار نشانگر هیدرولیک فولاد کربنی با پیکربندی تایید شده، از جمله مدل، محدوده اشاره، اجزای هیدرولیک، ظرفیت موتور، سیستم الکتریکی و لوازم جانبی بررسی می شود. سپس دستگاه با توجه به روش حمل و نقل و مقصد محافظت می شود.
برای سفارشات خارج از کشور، ماشین اصلی و اجزای قابل جدا شدن به طور جداگانه در صورت لزوم برای کاهش حرکت در طول حمل و نقل ایمن می شوند. قطعات هیدرولیک و الکتریکی در برابر رطوبت و ضربه خارجی محافظت می شوند، در حالی که روش بسته بندی را می توان برای بارگیری کانتینر یا سایر الزامات حمل و نقل تنظیم کرد.
فانگرونگ همچنین میتواند راهنمای عملیات، اطلاعات نصب، راهنمایی راهاندازی و قطعات جایگزین مورد نیاز برای عملکرد عادی را پس از تحویل ارائه دهد.
دستگاه های استاندارد دارای ضمانت 12 ماهه، معمولاً یک ساله، در برابر نقص های ساخت و کیفیت هستند. قطعات یدکی و خدمات تعمیر پولی پس از مدت گارانتی در دسترس هستند.
دستورالعمل های عملیاتی و فیلم های آموزشی برای استفاده و نگهداری تجهیزات ارائه شده است. نصب، راه اندازی و راهنمایی تکنسین را می توان با توجه به نیاز پروژه ترتیب داد.
قطعات جایگزین متداول شامل قالب های اشاره گر، آب بند هیدرولیک و پمپ های هیدرولیک است. قبل از سفارش قطعات یدکی، مشتریان می توانند اطلاعات مدل دستگاه و قطعه را ارائه دهند تا قطعه مورد نیاز تایید شود.
این دستگاه عمدتاً برای لوله ها، میله ها و پروفیل های فولاد کربنی طراحی شده است. قابلیت شکلدهی واقعی به درجه مواد، ابعاد، ضخامت دیوار و شکل انتهایی مورد نیاز بستگی دارد.
چهار قالب نیروی تشکیل دهنده را از چهار جهت در طول یک چرخه اعمال می کنند. این آرایش به کنترل خارج از مرکز و تغییر شکل ناهموار در مقایسه با شکل گیری از جهات کمتر کمک می کند.
بله. کاهش انتهایی یکی از کاربردهای اصلی آن است. بخش نوک تیز را می توان برای مطابقت با الزامات فرآیند ترسیم بعدی آماده کرد.
قطر خارجی واقعی، ضخامت دیواره، وضعیت مواد و ابعاد شکلدهی مورد نیاز را با محدوده کاری دستگاه مقایسه کنید. فانگرونگ پس از بررسی پارامترهای قطعه کار می تواند مدل مناسب را تایید کند.
بله. مدل های موجود محدوده های مختلف ضخامت دیوار را پوشش می دهند و FR-250 برای ضخامت دیوار تا 40 میلی متر ذکر شده است. پیکربندی واقعی باید با توجه به درجه مواد و الزامات شکل دهی تأیید شود.
بله. ساختار قالب و ابعاد شکل دهی را می توان با توجه به اندازه لوله یا میله مورد نیاز و هندسه انتهای نوک تیز سفارشی کرد.
بارگیری و تخلیه خودکار را می توان به عنوان بخشی از یک ماشین سفارشی یا پیکربندی خط تولید در نظر گرفت. طراحی به ابعاد قطعه کار و طرح خط موجود بستگی دارد.
پردازش نمونه را می توان در صورت لزوم ترتیب داد. مشتریان میتوانند نمونههای مواد، نقشهها، ابعاد یا نیازهای پردازش را ارائه دهند تا پیکربندی دستگاه و قالب قابل ارزیابی باشد.
لطفاً نوع یا درجه مواد، قطر خارجی، ضخامت دیوار، قطر و طول انتهایی مورد نیاز، حجم تولید و فرآیند پایین دستی را ارائه دهید. عکس ها یا نقاشی های قطعه کار نیز برای تایید پیکربندی مفید هستند.
مدلهای استاندارد ممکن است از انبار موجود باشند یا معمولاً ظرف 30 روز قابل تحویل هستند. ماشین های سفارشی غیر استاندارد معمولاً بسته به پیکربندی به 30-60 روز نیاز دارند.
یک دستگاه به عنوان حداقل مقدار سفارش پذیرفته می شود. فانگرونگ همچنین با کارخانه ها، تاجران و توزیع کنندگان کار می کند.
T/T و L/C در دسترس هستند، با سایر ترتیبات پرداخت مشروط به مذاکره.
نشانی
NO.163، جاده شاتونگ، منطقه صنعتی شابو دوم، شهر دالانگ، شهر دونگوان، گوانگدونگ، چین
تلفن
پست الکترونیک