Whatsapp
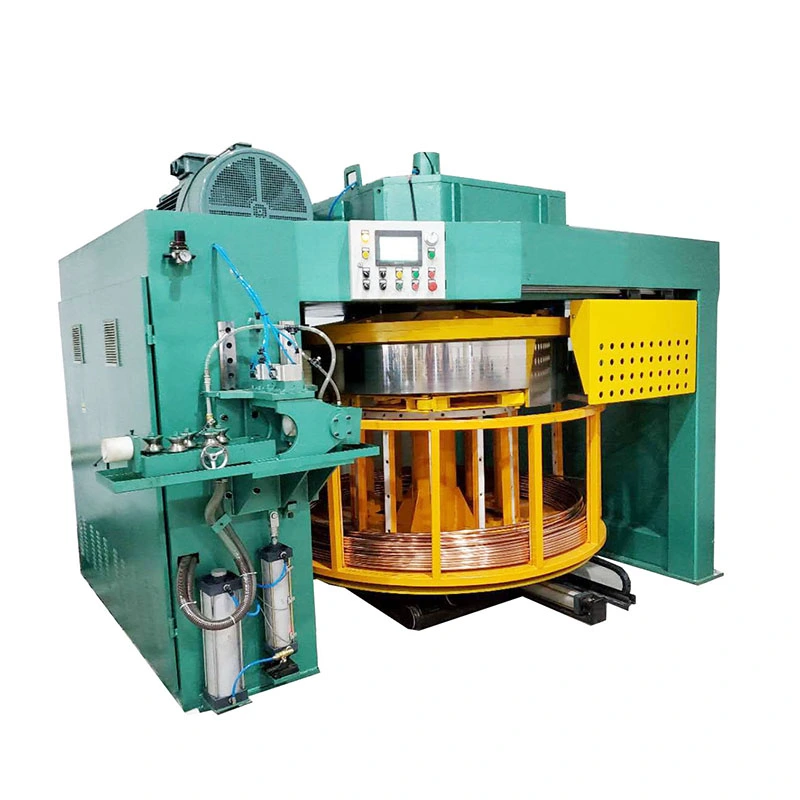
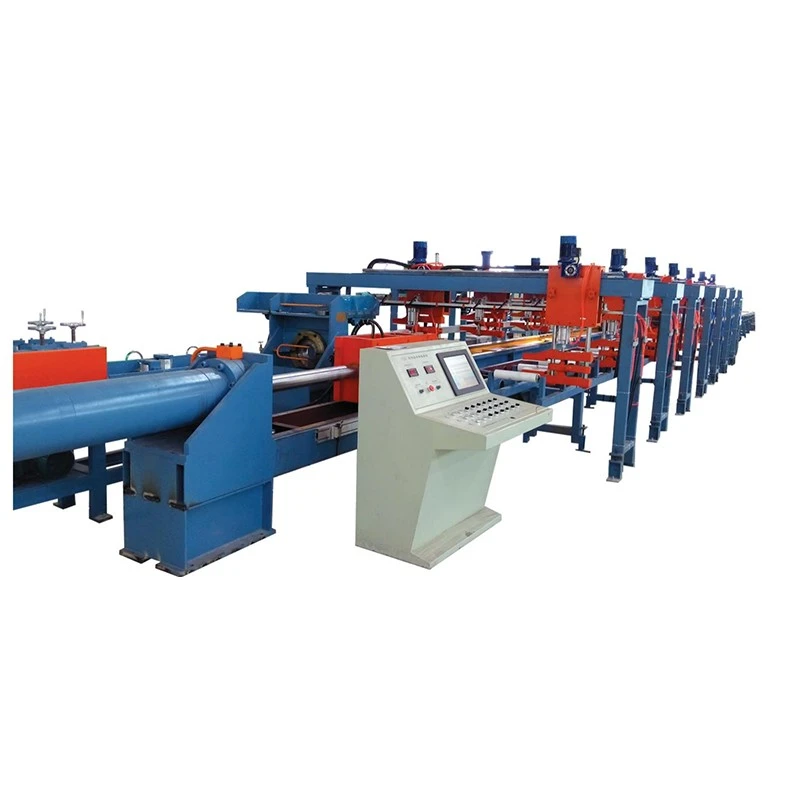
ما طیف گسترده ای از تجهیزات پردازش فلزات دقیق، از جمله صاف کردن، کشش سرد، اشاره، پخ زدن، برش، ماشین های نورد نخ و قالب های کشش را ارائه می دهیم که برای مواد لوله، میله و سیم در صنایع مختلف طراحی شده است.
قالبهای کششی ابزارهای شکلدهی دقیقی هستند که برای کاهش سطح مقطع لولههای فلزی، میلهها، میلهها و سیمها و در عین حال کنترل قطر نهایی، پروفیل و وضعیت سطح استفاده میشوند. به جای حذف مواد با برش، قطعه کار از طریق یک دهانه قالب کوچکتر کشیده می شود و باعث تغییر شکل پلاستیکی کنترل شده می شود.
قالب های فولادی تنگستن و قالب های الماسدو گزینه اصلی ابزار مورد استفاده در طراحی سرد هستند. از نظر فنی، بیشتر محصولاتی که به عنوان قالب های فولادی تنگستن به بازار عرضه می شوند، از کاربید تنگستن سیمانی ساخته می شوند، در حالی که قالب های الماس از الماس طبیعی، الماس پلی کریستالی (PCD) یا یک بستر پوشش داده شده با الماس استفاده می کنند. انتخاب مناسب به مواد قطعه کار، کاهش در هر پاس، سرعت کشش، روانکاری، تحمل ابعادی و حجم تولید مورد انتظار بستگی دارد.
دهانه قالب صرفاً یک سوراخ با قطر ثابت نیست. هندسه داخلی آن نحوه ورود مواد به قالب، کاهش، تماس با سطح یاتاقان و خروج از ابزار را تعیین می کند. یک تغییر کوچک در زاویه نزدیک شدن، طول یاتاقان یا دهانه تمام شده میتواند بر نیروی کشش، پرداخت سطح، پایداری ابعادی و سایش قالب تأثیر بگذارد.
یک قالب رسم معمولی شامل چندین ناحیه کاربردی است:
هندسه دقیق باید با توجه به مواد، نسبت کاهش، اندازه قطعه کار، سیستم روغن کاری و سرعت کشش به جای کپی برداری از قالب استاندارد بدون در نظر گرفتن فرآیند انتخاب شود.
قالب های کشش کاربید تنگستن از کاربید سیمانی ساخته می شود که معمولاً از ذرات کاربید تنگستن که با یک چسب فلزی مانند کبالت به هم متصل شده اند، ساخته می شوند. گریدهایی مانند YG6 و YG8 معمولاً در ابزار کاربید استفاده می شوند، اگرچه درجه مناسب به مواد کششی و شرایط عملیاتی بستگی دارد.
کاربید ترکیبی عملی از سختی، مقاومت در برابر سایش، مقاومت فشاری و هزینه ساخت را فراهم می کند. این به طور گسترده ای برای طراحی لوله، میله، میله و سیم همه منظوره استفاده می شود، به ویژه در مواردی که این فرآیند هزینه بالاتر سطح کار الماس را توجیه نمی کند.
عوامل انتخاب قالب کاربید معمولی عبارتند از:
گریدهای کاربید نباید تنها با سختی انتخاب شوند. افزایش محتوای چسب می تواند چقرمگی و رفتار سایش را تغییر دهد، بنابراین درجه قالب باید با ترکیب واقعی بار، مواد و شرایط کشش مطابقت داشته باشد.
قالب های الماس از یک ناحیه کار الماس استفاده می کنند که در آن سختی و مقاومت سایشی بسیار بالا مورد نیاز است. بسته به کاربرد، عنصر کار ممکن است الماس طبیعی، PCD یا پوشش الماس CVD باشد. این ساختارها به ویژه زمانی مرتبط هستند که سایش قالب، رانش ابعادی یا کیفیت سطح به یک نگرانی عمده تولید تبدیل شود.
در مقایسه با ابزار کاربید معمولی، قالب های الماس به سرمایه گذاری اولیه بیشتری در ابزارسازی نیاز دارند، بنابراین ارزش آنها باید بر اساس حجم تولید، تغییرات ابعادی مجاز، فرکانس جایگزینی قالب و ارزش محصول کشیده شده ارزیابی شود.
الماس پلی کریستالی از ذرات الماس ادغام شده در بدنه ای تولید می شود که معمولاً توسط یک بستر کاربید سیمانی پشتیبانی می شود. ساختار چند کریستالی ترکیبی از مقاومت در برابر سایش و استحکام مکانیکی عملی را فراهم می کند.
PCD اغلب برای تولید مداوم در نظر گرفته می شود که در آن سایش کاربید به یک عامل محدود کننده تبدیل می شود. می توان از آن برای کاربردهای مس، آلومینیوم، فولاد منتخب و سیم آلیاژی و سایر فرآیندهایی که شرایط کشش با درجه و هندسه PCD سازگار است استفاده کرد.
قالب های الماس طبیعی از یک الماس منفرد انتخاب شده به عنوان عنصر کار استفاده می کنند. آنها به طور سنتی با سیم کشی ظریف و دقیق همراه هستند که در آن سطح یاتاقان بسیار صاف و با دقت تمام شده مورد نیاز است.
اندازه و هندسه سنگ موجود می تواند کاربرد عملی الماس طبیعی را برای دهانه های بزرگتر محدود کند. به همین دلیل، الماس طبیعی بیشتر در مواردی در نظر گرفته می شود که محصول نهایی دارای ارزش بالایی است یا در جایی که نیازهای ابعادی و سطحی ظریف هزینه ابزار را توجیه می کند.
قالب های الماس CVD از یک بستر، معمولاً کاربید سیمانی، با یک لایه الماس بر روی سطح کار از طریق رسوب بخار شیمیایی استفاده می کنند. این فناوری اجازه می دهد تا یک سطح کار الماس بر روی یک زیرلایه بزرگتر یا متفاوت ساخته شود تا اینکه کاملاً بر یک عنصر الماس طبیعی تکیه کند.
پوششهای الماس CVD برای کاربردهای طراحی مورد مطالعه قرار گرفتهاند، زیرا سطح الماس میتواند مقاومت سایش بالا و ویژگیهای تریبولوژیکی مطلوب را ارائه دهد. با این حال، چسبندگی پوشش، آمادهسازی زیرلایه، ضخامت پوشش، هندسه سوراخها و پرداخت نهایی، همگی بر ابزار تمامشده تأثیر میگذارند، بنابراین CVD باید بر اساس فرآیند طراحی خاص ارزیابی شود نه اینکه به عنوان جایگزینی جهانی برای قالبهای کاربید یا سایر الماسها در نظر گرفته شود.
انتخاب بینقالب های فولادی تنگستن و قالب های الماسباید با مشکل تولید شروع شود نه خود مواد قالب. قالب کاربید ممکن است گزینه مناسب تری برای نقشه کشی همه منظوره، تغییر اندازه مکرر، تولید آزمایشی، یا فرآیندهایی باشد که هزینه ابزارآلات در آن ها مورد توجه قرار می گیرد. زمانی که مقاومت در برابر سایش، پایداری ابعادی، نیازهای سطحی یا تولید طولانی مدت سرمایه گذاری ابزار اضافی را توجیه می کند، قالب مبتنی بر الماس جذاب تر می شود.
| نوع مرگ | ویژگی های اصلی | ملاحظات معمولی |
|---|---|---|
| کاربید تنگستن | سخت، مقاوم در برابر سایش، نسبتا اقتصادی | طراحی لوله، میله، میله و سیم همه منظوره |
| PCD | مقاومت در برابر سایش بالا و ثبات ابعادی | دوره های طولانی تولید و کاربردهایی که در آنها سایش کاربید قابل توجه است |
| الماس طبیعی | سطح کار بسیار ظریف و پایدار | سیم ریز و کاربردهایی با نیازهای سطحی و ابعادی سخت |
| CVD الماس پوشش داده شده | لایه کار الماس روی یک بستر | کاربردهایی که به سطح الماسی با ساختار قالب روکش شده نیاز دارند |
هیچ ماده قالبی وجود ندارد که برای هر عملیات ترسیمی بهترین باشد. به عنوان مثال، انتخاب یک قالب الماس برای یک فرآیند کم حجم با تغییرات قطری مکرر ممکن است مزیت تولید معنیداری نداشته باشد، در حالی که استفاده از قالب کاربید معمولی در کاربرد سیم ریز با حجم بالا ممکن است منجر به سایش بیش از حد و رانش ابعادی شود.
برای طراحی دقیق قالب، تامین کننده قالب به بیش از قطر نهایی نیاز دارد. اطلاعات فرآیند زیر معمولاً مورد نیاز است:
| پارامتر | چرا اهمیت دارد |
|---|---|
| مواد قطعه کار | رفتار تغییر شکل، بارگذاری قالب، مکانیسم سایش و مواد قالب مناسب را تعیین می کند |
| اندازه ورودی | برای تعیین کاهش مورد نیاز و باز شدن قالب استفاده می شود |
| اندازه تمام شده | قطر یاتاقان هدف و تحمل ابعاد را تعیین می کند |
| کاهش در هر پاس | به طور مستقیم بر نیروی کششی، تولید گرما و بارگذاری قالب تأثیر می گذارد |
| سرعت ترسیم | بر اصطکاک، دما، رفتار روان کننده و سایش تأثیر می گذارد |
| روغن کاری | بر اصطکاک، پرداخت سطح، نیروی کشش و عمر ابزار تأثیر می گذارد |
| تحمل مورد نیاز | طراحی بلبرینگ و الزامات تکمیلی را تعیین می کند |
| نیاز سطحی | به تعیین مواد سطح کار و مشخصات پرداخت کمک می کند |
برای خطوط تولید موجود، تامین نقشه قالب فعلی، ابعاد قالب فرسوده، نمونه کار، و پارامترهای کشش واقعی می تواند دقت طراحی قالب جایگزین را بیشتر بهبود بخشد.
طراحی لوله به کنترل قطر خارجی و بسته به فرآیند، قطر داخلی نیاز دارد. روشهای مختلف کشیدن لوله ممکن است از یک قالب به تنهایی، یک پلاگین ثابت، یک پلاگین شناور یا دیگر ترتیبات ابزار داخلی استفاده کنند. بنابراین، هندسه قالب باید با فرآیند کامل کشیدن لوله مطابقت داده شود تا اینکه فقط از قطر بیرونی نهایی انتخاب شود.
عوامل مهم شامل مواد لوله، ضخامت دیواره، OD و ID ورودی، کاهش در هر پاس، پیکربندی سنبه یا پلاگین، روان کننده و تحمل ابعادی مورد نیاز است.
کشش میله و میله عموماً شامل مقاطع متقاطع جامد است، بنابراین قالب کاهش از قطر ورودی یا نمایه به اندازه نهایی را کنترل می کند. مواد قالب مورد نیاز به آلیاژ، سختی، برنامه کاهش، نیروی کشش و حجم تولید بستگی دارد.
برای فولاد کربن، فولاد ضد زنگ، مس، آلومینیوم و آلیاژهای ویژه، هندسه قالب باید حول رفتار واقعی مواد ایجاد شود. یک قالب طراحی شده برای یک آلیاژ غیر آهنی نرم نباید به سادگی برای کاربرد فولاد با استحکام بالاتر کپی شود.
سیم کشی تأکید بیشتری بر کیفیت یاتاقان، پرداخت سطح، قوام ابعادی و سایش دارد زیرا تغییرات کوچک در دهانه قالب می تواند بر قطر سیم تمام شده تأثیر بگذارد. برای تولید سیم ریز و با حجم بالا، PCD، الماس طبیعی و سازه های پوشش داده شده با الماس CVD ممکن است در کنار قالب های کاربید معمولی در نظر گرفته شوند.
برای کشیدن سیم چند گذر، انتخاب قالب نیز باید به عنوان بخشی از برنامه کامل عبور در نظر گرفته شود. کاهش اختصاص داده شده به هر قالب، شرایط سیم ورودی، روانکاری، سرعت کشش و خنک کننده می تواند بر عملکرد واقعی ابزار تأثیر بگذارد.
همه برنامه های طراحی از محصولات گرد استفاده نمی کنند. قالب های طراحی را می توان برای پروفیل های مربع، مستطیل، شش ضلعی، بیضی، بخش و سایر پروفیل های غیر گرد طراحی کرد که فرآیند شکل دهی و مواد به آن اجازه دهد.
طراحی قالب شکل به چیزی بیش از تغییر مشخصات دهانه نهایی نیاز دارد. شعاع گوشه، توزیع کاهش، طول یاتاقان، هندسه ورودی، جریان مواد، و تراز همگی بر پروفیل نهایی تأثیر میگذارند. برای مقاطع پیچیده، طراحی قالب باید از ابعاد واقعی ورودی و نهایی به جای نام اسمی شکل به تنهایی توسعه یابد.
مسیر تولید به مواد قالب انتخابی و ساخت بستگی دارد. یک فرآیند معمولی شامل انتخاب مواد، آمادهسازی مواد خالی، ماشینکاری خشن، شکلدهی یا تف جوشی در صورت لزوم، سنگزنی دقیق، تکمیل سوراخ، پرداخت، پوشش یا نصب و بازرسی نهایی است.
برای قالب های پوشش داده شده با الماس و الماس، توجه بیشتری به عنصر کار، آماده سازی بستر، شرایط اتصال یا پوشش، هندسه سوراخ و عملیات سطح نهایی مورد نیاز است.
سوابق بازرسی را می توان با شماره شناسایی قالب تطبیق داد تا از سفارش جایگزینی و قابلیت ردیابی تولید پشتیبانی کند.
سایش قالب معمولاً به تدریج در ناحیه کار ایجاد می شود. علائم متداول عبارتند از افزایش قطر نهایی، از دست دادن قوام ابعادی، خراشیدگی روی محصول کشیده شده، تغییر در نیروی کشش یا سایش قابل مشاهده در ناحیه یاتاقان.
هنگامی که ساختار قالب امکان سنگ زنی یا پرداخت مجدد را می دهد، تصمیم باید بر اساس هندسه قالب باقیمانده و اندازه نهایی مورد نیاز باشد. پرداخت ساده قالب فرسوده بدون بازگرداندن هندسه صحیح ممکن است مشکلات ابعادی یا سطحی را حل نکند.
تراز مناسب، مواد ورودی تمیز، روانکاری موثر و کنترل پارامترهای ترسیم به همان اندازه مهم هستند. اگر قطعه کار خارج از مرکز قالب وارد قالب شود، دارای رسوب یا آلودگی باشد یا تحت شرایط روانکاری نامناسب کار کند، حتی یک قالب با مقاومت در برابر سایش نیز میتواند آسیب زودرس را تجربه کند.
قالب های فولادی تنگستن و قالب های الماسنباید فقط با قیمت خرید یا سختی اسمی مقایسه شود. مقایسه مفیدتر نحوه عملکرد هر قالب تحت ترکیب واقعی مواد، کاهش، سرعت، روانکاری، تحمل و حجم تولید است.
برای یک دوره تولید کوتاه، کاربید ممکن است عمر مفید کافی را بدون سرمایه گذاری ابزار غیر ضروری فراهم کند. برای تولید مداوم که در آن تعویض مکرر قالب باعث خرابی یا جابجایی ابعادی می شود، PCD یا سایر سازه های مبتنی بر الماس ممکن است یک مورد اقتصادی قوی تری ارائه دهد. تصمیم درست به شرایط تولید قابل اندازه گیری بستگی دارد تا ادعای کلی مبنی بر اینکه یک ماده همیشه برتر است.
FangRong بیش از 26 سال تجربه مهندسی فرآیند و تجهیزات کشش سرد دارد و از برنامه های کاربردی شامل طراحی لوله، میله، میله و سیم پشتیبانی می کند. قالب های رسم در ارتباط با فرآیند ترسیم، از جمله مواد ورودی، برنامه کاهش، ابعاد تمام شده و شرایط ماشین توسعه می یابند.
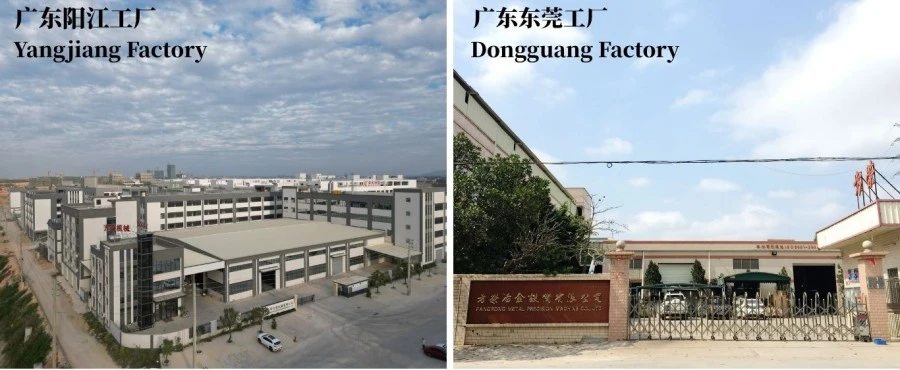
دو مرکز تولید ما از ماشینکاری، مونتاژ، آزمایش و توسعه فنی تجهیزات کشش سرد و ابزارآلات مرتبط پشتیبانی میکنند. مشخصات قالب را می توان از نقشه های مشتری، نمونه های قالب موجود، ابعاد قطعه کار یا نیازهای واقعی تولید ایجاد کرد.
در جایی که تعریف کاربرد به تنهایی از روی نقشه ها دشوار است، نمونه های تولیدی را می توان برای تأیید هندسه قالب و الزامات فرآیند قبل از تولید نهایی استفاده کرد.
گردش کار تولید ما شامل بررسی مهندسی، بازرسی مواد، ماشینکاری، تکمیل دقیق، مونتاژ در صورت لزوم، بازرسی ابعادی و بررسی کیفیت نهایی است.
کنترل کیفیت بر ابعاد و هندسه کاری متمرکز است که مستقیماً بر عملکرد ترسیم تأثیر می گذارد. برای قالب های سفارشی، بازرسی نهایی با نقشه یا مشخصات فنی تایید شده قبل از حمل مطابقت داده می شود.
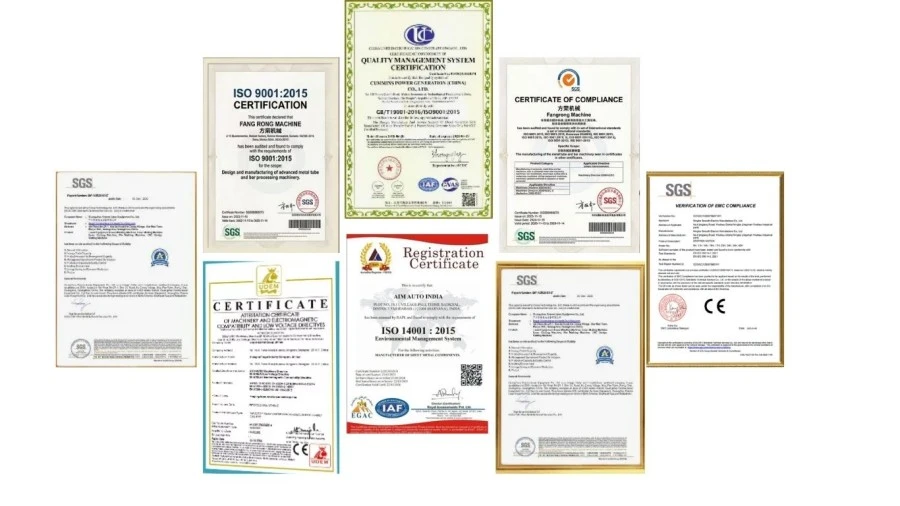
FangRong تحت یک سیستم مدیریت کیفیت ISO 9001:2015 عمل می کند و گواهینامه های مربوط به CE و SGS و اسناد بازرسی تجهیزات قابل اجرا را دریافت کرده است. این شرکت همچنین دارای حق اختراع ملی است که ماشین آلات و فناوری های مهندسی خود را پوشش می دهد.
این گواهینامه های تجهیزات نباید به عنوان گواهینامه هر قالب نقاشی تفسیر شود. برای سفارشات ابزار، درجه مواد، بازرسی ابعاد، هندسه و الزامات فنی خاص مشتری معیارهای کیفیت مربوطه هستند.
قالب های کششی با توجه به اندازه، ساختار و حساسیت سطح کار بسته بندی می شوند. مناطق کار دقیق در برابر ضربه، آلودگی و رطوبت در طول حمل و نقل محافظت می شوند. بسته بندی صادراتی را می توان برای قالب های انفرادی، مجموعه های ابزار، یا سفارشات تجهیزات ترکیبی ترتیب داد.
کاربید تنگستن ترکیبی عملی از سختی، مقاومت در برابر سایش، چقرمگی و هزینه ابزارآلات برای بسیاری از کاربردهای نقشه کشی عمومی را فراهم می کند. قالب های الماس معمولاً مقاومت سایشی بالاتری را ارائه می دهند و زمانی مورد توجه قرار می گیرند که حجم تولید، کنترل ابعاد ظریف یا نیازهای سطح، هزینه ابزارآلات بالاتر را توجیه می کند.
هم قالب های کاربید و هم بر پایه الماس می توانند برای مس و آلومینیوم استفاده شوند. انتخاب به آلیاژ، سختی، کاهش، سرعت کشش، روانکاری، تحمل نهایی و حجم تولید بستگی دارد. PCD و سایر سازه های الماسی اغلب زمانی در نظر گرفته می شوند که سایش یا رانش ابعادی به یک مسئله مهم تولید تبدیل می شود.
بله. قالب های طراحی را می توان برای پروفیل های مربع، مستطیل، شش ضلعی، بیضی، سکتور و سایر پروفایل های سفارشی طراحی کرد. مشتری باید مشخصات ورودی، نمایه تمام شده، مواد، برنامه کاهش، و الزامات تحمل را ارائه دهد تا هندسه قالب به درستی توسعه یابد.
انتخاب عمدتاً به اندازه سیم، عملکرد سطح و ابعاد مورد نیاز، حجم تولید و بودجه ابزار بستگی دارد. الماس طبیعی می تواند برای کاربردهای دقیق مفید باشد، در حالی که PCD ترکیب متفاوتی از مقاومت در برابر سایش، انعطاف پذیری ساخت و ساز و اقتصاد تولید را ارائه می دهد. برنامه واقعی باید قبل از انتخاب نوع قالب بررسی شود.
لطفاً درجه مواد، ابعاد ورودی و نهایی، تلورانس، کاهش در هر پاس، سرعت کشش، روش روانکاری، نوع قالب در صورت مشخص بودن و کاربرد را ارائه دهید. یک نقاشی یا نمونه از قالب موجود نیز مفید است، به ویژه در هنگام جایگزینی ابزار فرسوده.
هیچ رقم ثابتی برای عمر سرویس وجود ندارد که برای هر قالب صدق کند. سایش به مواد قطعه کار، کاهش، سرعت، روانکاری، تراز، وضعیت سطح ورودی، مواد قالب و تحمل ابعادی مورد نیاز بستگی دارد. سایش واقعی باید از طریق ابعاد محصول نهایی و بازرسی سطح کار کنترل شود.
برخی از قالبهای مبتنی بر کاربید و الماس بسته به ساختار و مواد کاری باقیمانده، میتوانند دوباره آسیاب شوند یا دوباره پرداخت شوند. اندازه و هندسه حفره جدید باید در طول بازسازی کنترل شود. در غیر این صورت، قالب ممکن است به ایجاد مشکلات ابعادی یا سطحی ادامه دهد.
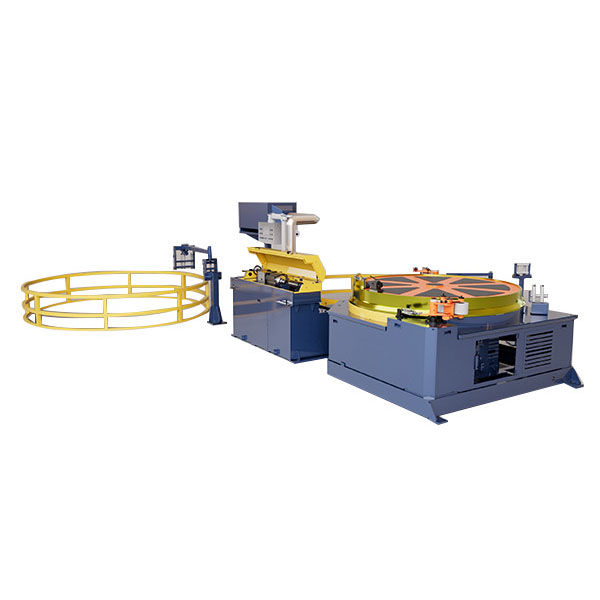
بله. هندسه قالب ارتباط نزدیکی با فرآیند ترسیم دارد. هنگامی که قالب همراه با یک میز کشش سرد یا خط کشش عرضه می شود، می توانیم ابعاد قطعه کار، برنامه کاهش، نیروی کشش، سرعت، آرایش ابزار و تلرانس نهایی مورد نیاز را به عنوان یک فرآیند بررسی کنیم تا اینکه قالب را به عنوان یک جزء جدا شده در نظر بگیریم.
نشانی
NO.163، جاده شاتونگ، منطقه صنعتی شابو دوم، شهر دالانگ، شهر دونگوان، گوانگدونگ، چین
تلفن
پست الکترونیک