محصولات
محصولات

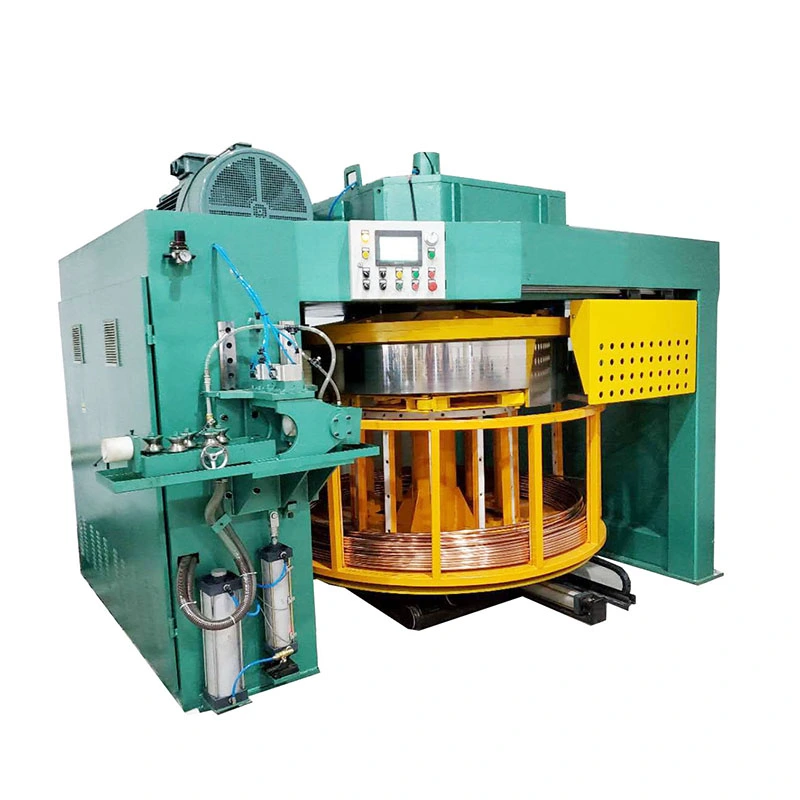
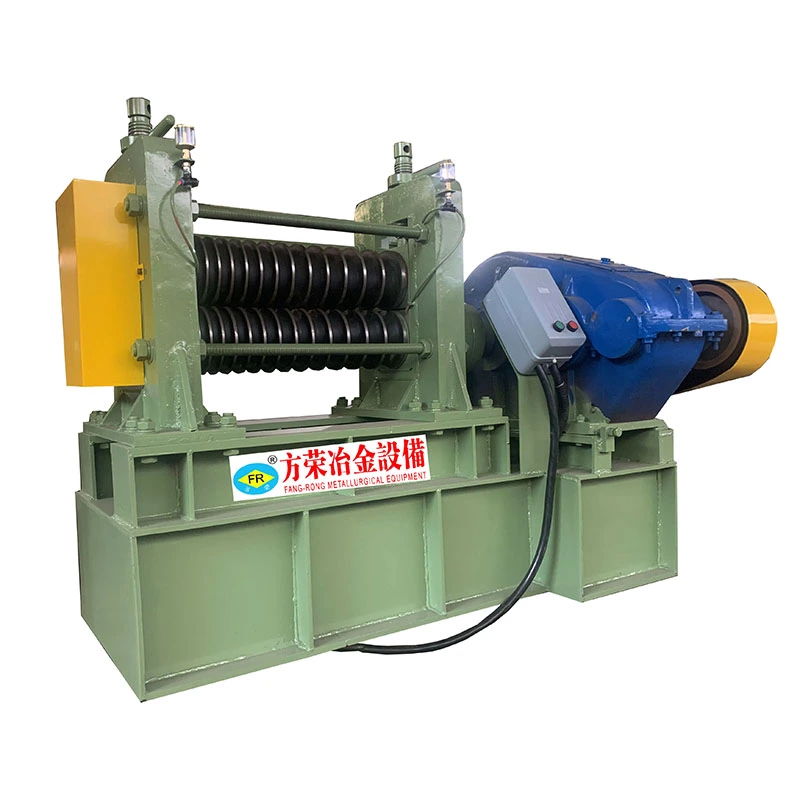
ما طیف گسترده ای از تجهیزات پردازش فلزات دقیق، از جمله صاف کردن، کشش سرد، اشاره، پخ زدن، برش، ماشین های نورد نخ و قالب های کشش را ارائه می دهیم که برای مواد لوله، میله و سیم در صنایع مختلف طراحی شده است.

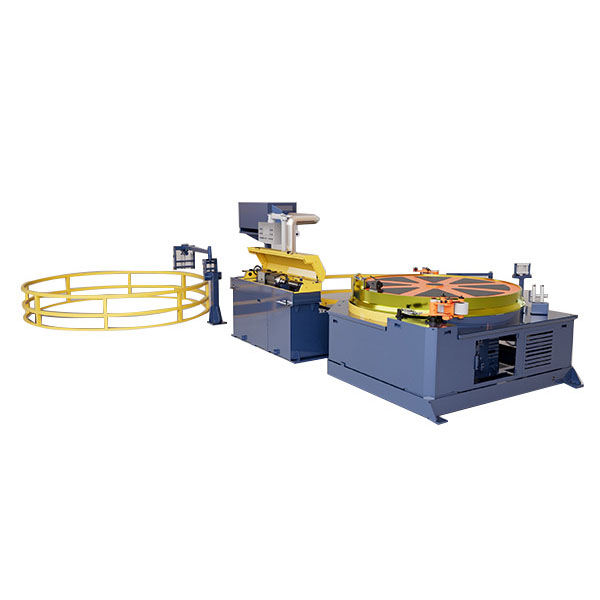
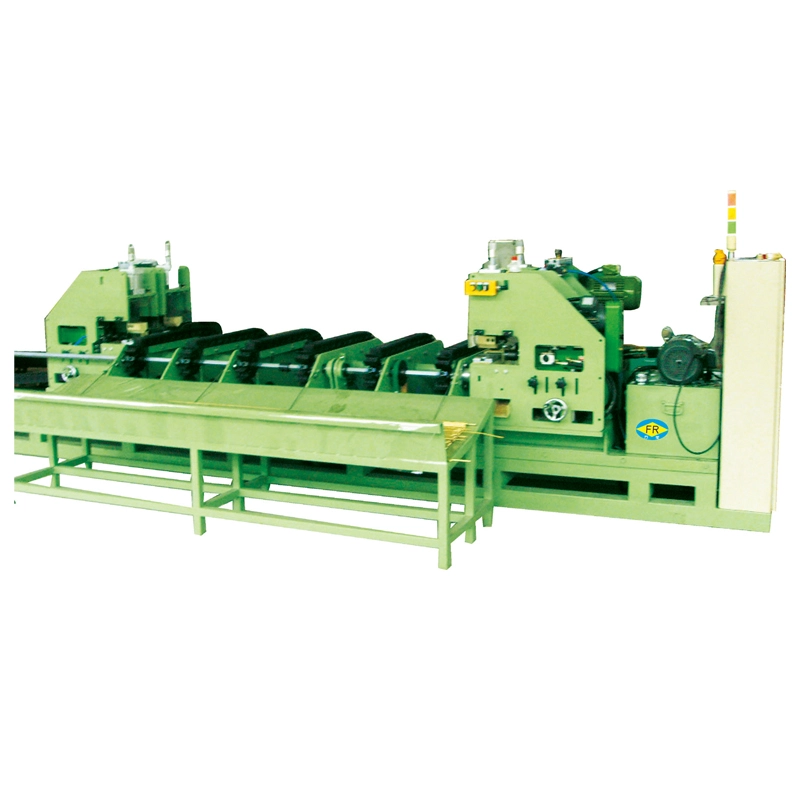
ماشین طراحی و برش چهار خط سرد
  • ماشین طراحی و برش چهار خط سردماشین طراحی و برش چهار خط سرد
  • ماشین طراحی و برش چهار خط سردماشین طراحی و برش چهار خط سرد
  • ماشین طراحی و برش چهار خط سردماشین طراحی و برش چهار خط سرد

ماشین طراحی و برش چهار خط سرد

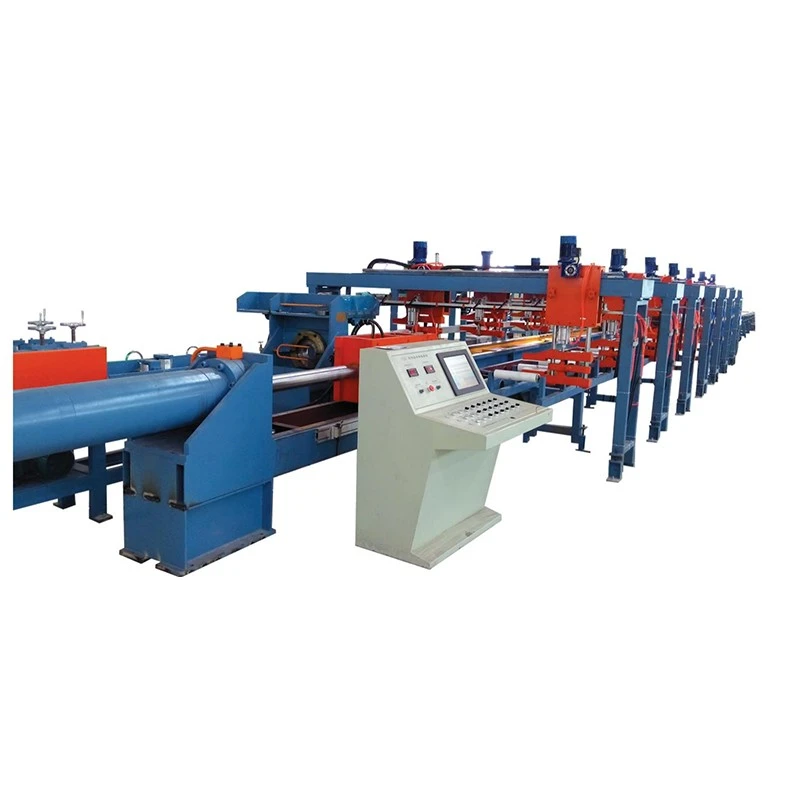
راماشین طراحی و برش چهار خط سردطراحی سرد را بابرش خودکار با طول ثابتدر یک فرآیند مداوم می تواند پردازش کند2 یا 4 لوله یا میله به طور همزمان، با نیروهای کششی از10-50 کیلونیوتنو سکته های موثر تا7 متر. در پیکربندی های هیدرولیک، پنوماتیک و اره برش موجود است و دسته می کندفولاد کربن، فولاد ضد زنگ، مس، آلومینیوم و لوله ها یا میله های آلیاژی تا Ø25 میلی متر. برش درون خطی باعث کاهش حمل و کار و در عین حال حفظ طول ثابت می شود.

رتبه بندی: 5.0
(تعداد امتیاز: 1)

راماشین طراحی و برش چهار خط سردطراحی سرد را با برش خودکار با طول ثابت ترکیب می کند، بنابراین می توان لوله ها یا میله ها را به اندازه لازم کشیده و بدون انتقال مواد به دستگاه برش جداگانه، به طول های نهایی برش داد. این برای خطوط تولید در نظر گرفته شده است که در آن اندازه لوله یا میله یکسان به طور مکرر تولید می شود و دقت برش، زمان جابجایی و خروجی مهمتر از انعطاف پذیری برای اندازه های مختلف محصول است.

مشکل اصلی تولید که به آن می پردازد عملیات اضافی پس از کشش سرد معمولی است. یک میز متحرک استاندارد لوله‌ها یا میله‌های کشیده تولید می‌کند که باید به طور جداگانه اندازه‌گیری، انتقال و برش داده شوند. این کار، جابجایی، فضای کف، کار، و فرصت‌هایی را برای تغییر طول یا آسیب سطح اضافه می‌کند. با قرار دادن واحد برش مستقیماً بعد از بخش کشش، سری FR هر دو عملیات را در یک جریان تولید کامل می کند.

FangRong سه پیکربندی استاندارد را ارائه می دهد. مدل صحیح عمدتاً به این بستگی داردقطر لوله، استحکام مواد، تعداد رشته های مورد نیاز و روش برشبه جای انتخاب ساده ماشینی با بالاترین نیروی کششی.

FR-16 هیدرولیکاز نیروی کششی 10 کیلونیوتن و برش هیدرولیک برای دو لوله تا Ø15 میلی متر استفاده می کند. زمانی مناسب است که نیروی برش پایدار مهمتر از حداکثر تعداد رشته باشد.

FR-16 پنوماتیکبرای دو لوله تا Ø15 میلی متر یا چهار لوله تا Ø12 میلی متر، با نیروی کشش 10/20 کیلونیوتن و برش پنوماتیک موجود است. پیکربندی چهار خط برای مس، آلومینیوم و سایر محصولات نسبتاً آسان برش با حجم بالا مفید است.

برش اره ای FR-25نیروی کششی 50 کیلو نیوتن را فراهم می کند و دو لوله تا Ø25 میلی متر را پردازش می کند. هنگامی که قطر، ضخامت دیواره یا سختی مواد، برش پنوماتیکی یا هیدرولیکی را نامناسب می کند، اره انتخاب مناسب تری است.

به عنوان مثال، یک تولید کننده لوله مسی که طول لوله های تهویه مطبوع را تکرار می کند، می تواند از FR-16 Pneumatic در حالت چهار خطی برای کشیدن و برش چهار لوله کوچک در طول یک چرخه تولید استفاده کند. در این برنامه، ارزش عملیات چهار خطی صرفاً مشخصات دستگاه بالاتر نیست. این کاهش در حمل و نقل و توانایی تولید چندین طول نهایی در هر چرخه حمل است.

Four Lines Cold Drawing And Cutting MachineFour Lines Cold Drawing And Cutting MachineFour Lines Cold Drawing And Cutting Machine

چگونه کار می کند

توالی تولید حول یک سوال طراحی شده است: چگونه محصول کشیده شده بدون انتقال به ماشین دیگر به طول نهایی مورد نیاز برسد؟

1. بارگذاری:لوله ها یا میله ها روی قفسه خوراک قرار می گیرند. در تولید چند رشته ای، دو یا چهار قطعه کار با قالب های مربوطه خود تراز می شوند.

2. اشاره:انتهای پیشرو کاهش می یابد تا بتواند از قالب کشش عبور کند و توسط کالسکه کشش گرفته شود. نقطه‌گذاری را می‌توان توسط یک ماشین جداگانه یا توسط یک آرایش اشاره‌ای یکپارچه در صورت مشخص شدن انجام داد.

3. نقاشی سرد:کالسکه قطعات کار نوک تیز را از میان قالب ها می کشد. درایو زنجیر، گیربکس کاهش دهنده و موتور اصلی نیروی کششی مورد نیاز را فراهم می کنند. تراز صحیح قالب در اینجا اهمیت ویژه ای دارد زیرا تراز ضعیف می تواند سایش قالب را افزایش دهد و بر صافی لوله و ثبات ابعادی تأثیر بگذارد.

4. اندازه گیری طول و برش:مواد کشیده شده اندازه گیری می شود و PLC با رسیدن به طول از پیش تعیین شده، واحد برش هیدرولیک، پنوماتیک یا اره را فعال می کند.

5. ترشح:قطعات تمام شده برای بازرسی، بسته بندی یا عملیات بعدی به قفسه دریافت منتقل می شوند.

برای خط تولیدی که لوله های تهویه مطبوع 2 متری یا 3 متری تولید می کند، اندازه گیری طول خودکار مفیدتر از افزایش سرعت کشش است. اگر لوله های تمام شده مستقیماً به خم شدن، شعله ور شدن یا مونتاژ وارد شوند، تغییرات طولی مکرر می تواند تنظیم پایین دست یا رد شدن را ایجاد کند. بنابراین، سیستم برش یکپارچه، مشکل کنترل تولید را به همان اندازه که مشکل صرفه جویی در نیروی کار را هدف قرار می دهد.

مشکلاتی که حل می کند

محصولات بلند کشیده نیاز به برش ثانویه دارند.
یک میز کش معمولی ممکن است اپراتور را با لوله های تمام شده طولانی که هنوز نیاز به اندازه گیری و برش دارند باقی بگذارد. سری FR بلافاصله پس از کشیدن برش را انجام می دهد و یک انتقال بین ماشین ها را حذف می کند.

محصولات تکراری به طول های قابل تکرار نیاز دارند.
هنگامی که طول یکسان صدها یا هزاران بار تولید می شود، اندازه گیری دستی منبع قابل توجهی از تغییرات می شود. تنظیم طول با کنترل PLC وابستگی به قضاوت اپراتور را کاهش می دهد. تحمل واقعی قابل دستیابی باید در برابر مواد، قطر، روش برش، شرایط تغذیه، و تحمل نهایی مورد نیاز قبل از سفارش تایید شود.

محصولات با قطر کوچک بهره وری تک رشته ای را محدود می کنند.
برای ماشین های چهار خطی سرد کشش و برش که می توانند با نیروی نسبتا کم کشیده شوند، افزایش تعداد رشته ها می تواند خروجی بهتری نسبت به نصب یک میز کششی بسیار بزرگتر ایجاد کند. به همین دلیل است که FR-16 پنوماتیک در عملکرد چهار خطی برای لوله های تا Ø12 میلی متر ارائه می شود.

دست زدن اضافی می تواند به سطوح تمام شده آسیب برساند.
جابجایی لوله های کشیده از یک میز کششی به یک دستگاه برش جداگانه، نقاط تماس و جابجایی اضافی ایجاد می کند. چیدمان تخلیه و برش یکپارچه این انتقال را کاهش می دهد که برای محصولات فولادی ضد زنگ، مس و آلومینیوم حساس به سطح مفید است.

کدام پیکربندی با تولید شما مطابقت دارد؟

FR-16 هیدرولیک را انتخاب کنیدهنگامی که به تولید دو خط تا Ø15 میلی متر نیاز دارید و برش هیدرولیک را برای نیروی برش کنترل شده ترجیح می دهید. برای فولاد ضد زنگ یا سایر موادی که مقاومت برشی یک نگرانی است، نیروی برش مورد نیاز را از ضخامت دیواره لوله و درجه مواد به جای انتخاب تنها با قطر خارجی تأیید کنید.

FR-16 پنوماتیک را انتخاب کنیدزمانی که خروجی در ساعت ماشین برای محصولات با قطر کوچک اولویت دارد. نسخه چهار خطی به‌ویژه مربوط به تولید لوله‌های مسی و آلومینیومی است، جایی که نیروی کششی هر رشته در ظرفیت دستگاه باقی می‌ماند و قطر لوله کوچک‌تر اجازه چندین رشته را می‌دهد.

برش اره ای FR-25 را انتخاب کنیدهنگامی که محصول به Ø25 میلی متر می رسد یا زمانی که مواد و ضخامت دیواره اره را مناسب تر از برش می کند. به عنوان مثال، یک تولید کننده لوله فولادی ممکن است عمل کندتر برش اره را بپذیرد زیرا جداسازی تمیز مواد سخت تر از دستیابی به کوتاه ترین چرخه برش مهم تر است.

ویژگی ها و مزایا کلیدی

برش خودکار با طول ثابت
واحد برش مستقیماً بعد از بخش طراحی نصب می شود. این برای طول های تولید تکراری بسیار مفید است زیرا اپراتور نیازی به اندازه گیری و انتقال هر لوله کشیده شده قبل از برش ندارد. برش هیدرولیک، پنوماتیک و اره بر اساس مدل موجود است.

طراحی 2 خطی یا 4 خطی
چندین لوله به صورت موازی پردازش می شوند. تولید چهار خطی می تواند خروجی را بدون افزایش ردپای ماشین به نسبت خروجی افزایش دهد. زمانی که قطر محصول و نیروی کشش به همه رشته ها اجازه می دهد تا در ظرفیت نامی ماشین طراحی و برش سرد چهار خط کار کنند، موثرتر است.

کنترل PLC و HMI
PLC چرخه ترسیم، تنظیم طول، ماشه برش و دنباله تخلیه را مدیریت می کند. اپراتورها می توانند به جای تنظیم مکرر ترتیبات اندازه گیری مکانیکی، تنظیمات تولید را از HMI تغییر دهند.

کالسکه نقاشی زنجیردار
کالسکه کششی از یک درایو زنجیری با گیربکس کاهش همسان استفاده می کند. FR-16 از جعبه دنده ZQ400 و زنجیر 2 اینچی استفاده می کند در حالی که FR-25 از جعبه دنده ZQ500 و زنجیر 2.5 اینچی استفاده می کند. این مشخصات هنگام ارزیابی ظرفیت کشش و نیازهای خدمات اهمیت دارند، اما آنها باید همراه با استحکام مواد، نسبت کاهش و طراحی قالب ارزیابی شوند.

سکته مغزی موثر استاندارد 7 متر
مسافت رسم موثر استاندارد 7 متر است. این هنگام برنامه ریزی طول لوله ورودی موجود، طول نهایی، آرایش قالب و چرخه تولید مرتبط است. نباید تصور کرد که یک ضربه طولانی‌تر باعث افزایش خودکار خروجی می‌شود، زیرا بارگذاری، اشاره‌کردن، کاهش کشیدن و زمان برش نیز بر بهره‌وری چرخه تأثیر می‌گذارد.

جابجایی مواد یکپارچه
قفسه خوراک، بخش کشش، واحد برش و قفسه دریافت به عنوان یک جریان تولید مرتب شده اند. برای کاربردهایی مانند لوله های HVAC که مستقیماً به سمت خم شدن یا مونتاژ حرکت می کنند، کاهش حمل و نقل میانی می تواند طرح تولید را ساده کند.

مشخصات فنی

پارامتر تکنولوژی FR-16 هیدرولیک FR-16 پنوماتیک برش اره ای FR-25
حداکثر نیروی کششی 10 کیلو نیوتن 10/20 کیلونیوتن 50 کیلو نیوتن
تعداد لوله در هر چرخه کشش 2 2/4 2
حداکثر قطر رسم Ø15 میلی متر Ø15 میلی متر / Ø12 میلی متر Ø25 میلی متر
سفر نقاشی موثر 7 متر 7 متر 7 متر
گیربکس کاهنده ZQ400 ZQ400 ZQ500
اندازه زنجیر 2" 2" 2.5 اینچ
موتور اصلی 7.5 کیلو وات 7.5 کیلو وات 22 کیلو وات
سیستم برش هیدرولیک پنوماتیک اره
ابعاد L×W×H 10000 × 1800 × 1500 میلی متر 10000 × 1800 × 1500 میلی متر 12000 × 2900 × 1500 میلی متر

شکل های بالا پیکربندی استاندارد ماشین را تعریف می کنند. آنها نباید به تنهایی برای محاسبه ظرفیت تولید استفاده شوند. خروجی واقعی به درجه مواد، قطر ورودی و ضخامت دیواره، کاهش کشش، تعداد پاس‌ها، وضعیت روان‌کننده، طول نهایی، زمان اشاره، طراحی قالب و چرخه برش بستگی دارد.

برای نقل قول، ارائه کنیددرجه مواد، قطر خارجی، ضخامت دیوار یا اندازه نوار جامد، اندازه نهایی هدف، کاهش کشش، طول نهایی، رشته‌های مورد نیاز، خروجی روزانه یا ماهانه، و منبع تغذیه موجود. سپس FangRong می‌تواند نیروی کشش را تأیید کند و پیکربندی برش مناسب را توصیه کند.

برنامه های کاربردی

تهویه مطبوع و لوله های تبرید

لوله های مسی و آلومینیومی برای سیستم های تهویه مطبوع و تبرید یک کاربرد طبیعی برای ترسیم چند خطی هستند زیرا بسیاری از محصولات از قطرهای نسبتاً کوچکی استفاده می کنند و در طول های مکرر تولید می شوند. پیکربندی چهار خط پنوماتیک FR-16 می تواند چهار لوله را به صورت موازی بکشد و برش دهد، زمانی که اندازه و کاهش لوله در ظرفیت نامی باقی می ماند.

سناریوی تولید:یک تولید کننده لوله مسی که طول لوله های تهویه مطبوع را تکرار می کند می تواند یک ایستگاه برش جداگانه را با واحد برش یکپارچه جایگزین کند. مزیت اصلی صرفاً اتوماسیون ماشین نیست. این مراحل اندازه گیری، انتقال و برش ثانویه بین نقشه کشی و عملیات بعدی را حذف می کند.

لوله های خودرو

لوله‌های دقیق برای قطعات خودرو ممکن است به قطر خارجی کنترل‌شده و طول‌های برش قابل تکرار قبل از خم شدن، ماشین‌کاری یا مونتاژ نیاز داشته باشند. خطوط سوخت فولاد ضد زنگ، لوله ترمز، و سایر محصولات با قطر کوچک می توانند از کنترل طول خودکار بهره ببرند، زمانی که شماره قطعه یکسان به طور مداوم تولید می شود.

برای تولید خودرو، سوال مهم‌تر خرید، تحمل ابعادی مورد نیاز پس از ترسیم به جای حداکثر قطر کشش ذکر شده در کاتالوگ است. بنابراین طراحی قالب، کاهش در هر پاس، شرایط لوله ورودی، و الزامات صافی باید در طی ارزیابی فنی تأیید شوند.

لوله های پزشکی و ابزار دقیق

لوله های فولادی ضد زنگ کوچکی که برای قطعات پزشکی و ابزار دقیق استفاده می شوند، به ابعاد کنترل شده و طول های قابل تکرار نیاز دارند. هنگامی که نیروی برش و پردازش کنترل شده مهمتر از حداکثر تعداد رشته است، می توان یک ماشین دو خطی هیدرولیک FR-16 را در نظر گرفت.

سناریوی تولید:برای هیپولوله های مورد استفاده در مجموعه های کاتتر، برش خودکار با طول ثابت، برش دستی را از مسیر تولید حذف می کند. ماشین باید با مشخصات لوله واقعی ارزیابی شود زیرا لوله های جدار نازک می توانند به شرایط طراحی و برش متفاوتی نسبت به لوله های ساختاری معمولی نیاز داشته باشند.

محصولات برقی و مسی

محصولات مسی کوچک و لوله‌های رسانا زمانی که مواد انعطاف‌پذیر هستند و ابعاد مورد نیاز در محدوده FR-16 قرار دارند، می‌توانند از کشش چند رشته‌ای بهره ببرند. برش پنوماتیک به ویژه در مواردی که چرخه برش سریع برای مواد غیر آهنی نرم ترجیح داده می شود، مهم است.

فولاد و مهندسی عمومی

پیکربندی FR-25 Saw Cutting برای کاربردهایی در نظر گرفته شده است که به نیروی کششی بالاتر و قطرهای بزرگتر تا Ø25 میلی متر نیاز دارند. برای محصولات فولادی یا آلیاژی سخت تر که برش اره عملکرد جداسازی مورد نیاز را فراهم می کند، مناسب تر است.

سناریوی تولید:یک تولید کننده لوله فولادی که برای ماشین کاری بعدی، پرهای مکرر تولید می کند، می تواند از FR-25 برای کشیدن و اره کردن لوله ها قبل از مرحله ماشینکاری استفاده کند. در این مورد، اره انتخاب می شود زیرا سختی مواد و اندازه مقطع می تواند مهمتر از دستیابی به کوتاه ترین چرخه برش باشد.

مهندسی کارخانه و کنترل کیفیت

Four Lines Cold Drawing And Cutting Machine

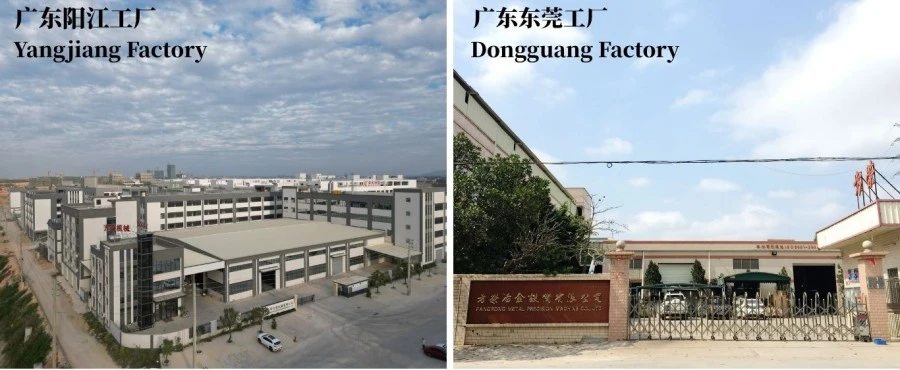
فانگ رانگ از سال 1998 به تولید میزهای کششی پرداخته است، با کارهای مهندسی که شامل طراحی سرد، صاف کردن، اشاره کردن، و تجهیزات تکمیل میله و لوله می شود. این شرکت تأسیسات تولیدی در Dongguan و Yangjiang دارد و تجهیزات را برای مشتریان خارج از کشور تامین می کند.

نکته مهم برای یک خریدار میز متحرک تعداد ماشین های تولید شده نیست، بلکه این است که آیا سازنده می تواند دستگاه را در برابر لوله یا میله واقعی مشتری تایید کند. به همین دلیل، فرآیند تولید شامل مونتاژ مکانیکی، یکپارچه سازی الکتریکی، برنامه نویسی PLC و تست ماشین قبل از حمل و نقل است.

تولید و تست کارخانه

Four Lines Cold Drawing And Cutting Machine Factory

سفارش مهندسی:هولدرهای قالب، ترتیبات برش، چیدمان رشته ها و اتوماسیون مطابق با مشخصات محصول پیکربندی شده اند.

بازرسی قطعات:اجزای اصلی ساختاری و انتقال قبل از مونتاژ بررسی می شوند.

ماشینکاری و تراز:ریل های راهنما و اجزای نگهدارنده قالب بر اساس نیازهای ابعادی و تراز مشخص شده ماشین کاری می شوند.

مونتاژ مکانیکی:جعبه دنده، زنجیر، کالسکه، نگهدارنده قالب، سیستم برش و سیستم دریافت قبل از یکپارچه سازی نهایی مونتاژ و بررسی می شوند.

ادغام برق و PLC:سیستم کنترل برای ترسیم، اندازه گیری طول، برش و دنباله تخلیه مورد نیاز برنامه ریزی شده است.

تست پذیرش کارخانه:ماشین آلات قبل از حمل و نقل کار می کنند. در جایی که نمونه‌های مشتری ارائه می‌شود، می‌توان از لوله‌ها یا میله‌های واقعی برای تأیید عملکرد ترسیم، ترتیب برش و ابعاد نهایی استفاده کرد.

این آزمایش به ویژه برای خریدارانی که برای اولین بار خریداری می کنند مفید است، زیرا دستگاه را می توان قبل از نصب در کارخانه مشتری در برابر مشخصات واقعی مواد و محصول ارزیابی کرد.

Four Lines Cold Drawing And Cutting Machine Production Process

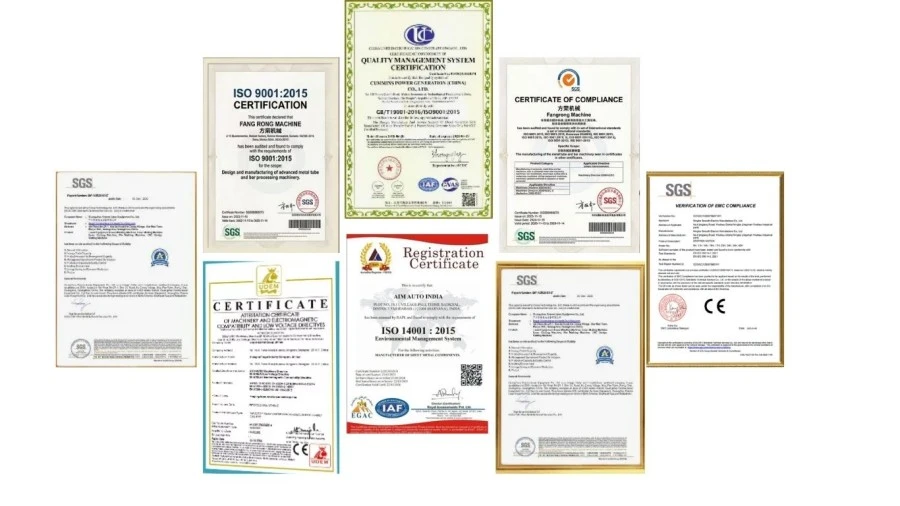
گواهینامه و استانداردهای قابل اجرا

Four Lines Cold Drawing And Cutting Machine CE Certification

ISO 9001:2015:FangRong یک سیستم مدیریت کیفیت را اجرا می کند که فعالیت های مربوط به طراحی، ساخت، نصب و خدمات را پوشش می دهد. گواهی شماره UQ231211R1 در اطلاعات شرکت ارائه شده ارائه شده است.

نشان CE:دستگاه های استاندارد سری FR را می توان با اسناد انطباق CE برای ماشین آلات اروپایی و الزامات ایمنی الکتریکی قابل اجرا ارائه کرد. استانداردهای دقیق و مدارک انطباق باید برای ماشین سفارش داده شده تایید شود زیرا الزامات قابل اجرا به پیکربندی نهایی ماشین و بازار مقصد بستگی دارد.

ایمنی برق و ماشین آلات:در صورت نیاز پروژه، ماشین را می توان بر اساس استانداردهای قابل اجرا مانندEN ISO 12100برای ارزیابی ریسک ماشین آلات وEN 60204-1برای تجهیزات الکتریکی ماشین آلات لیست استاندارد انطباق نهایی باید در توافقنامه فنی بیان شود نه اینکه از نام محصول فرض شود.

بازرسی SGS:بازرسی شخص ثالث می تواند در صورت نیاز توسط خریدار ترتیب داده شود. بازرسی SGS یک سرویس بازرسی است و نباید با علامت گواهی محصول اشتباه گرفته شود.

الزامات UL:UL به عنوان یک گواهی استاندارد برای پیکربندی استاندارد سری FR در مشخصات ارائه شده ذکر نشده است. اگر دستگاه در آمریکای شمالی نصب می‌شود و خریدار به اجزای شناخته‌شده UL یا کنترل پنل سازگار با UL نیاز دارد، این الزام باید قبل از خرید قطعات الکتریکی مشخص شود.

قیمت گذاری، MOQ، FOB و تحویل

ماشین کشش و برش سرد چهار خط یک تجهیزات صنعتی است و معمولاً براساس پیکربندی نهایی به جای قیمت ثابت آنلاین قیمت گذاری می شود. تعداد خطوط کشش، روش برش، ابزار، استاندارد الکتریکی، الزامات اتوماسیون و مقصد، همگی می توانند هزینه نهایی دستگاه را تغییر دهند.

مقدار سفارش مبنای قیمت ترتیب نقل قول معمولی
1 مجموعه سفارش تک ماشینی نقل قول پیکربندی فردی
2-4 ست سفارش دسته ای کوچک قیمت حجم با توجه به پیکربندی مشابه یا ترکیبی موجود است
5+ ست سفارش پروژه یا دسته ای نقل قول و برنامه تولید بر اساس پروژه

MOQ: 1 مجموعه.برای میزهای کششی صنعتی، سفارش بیش از یک دستگاه ممکن است واجد شرایط قیمت واحد متفاوتی باشد، اما قیمت لایه واقعی باید در قیمت تجاری تأیید شود نه اینکه از کاتالوگ استنتاج شود.

FOB:قیمت FOB را می توان با بندر حمل و نقل مورد توافق مندرج در پیش فاکتور و قرارداد فروش نقل کرد. از آنجایی که FangRong دارای امکانات تولیدی در گوانگدونگ است، بندر FOB دقیق باید با تیم فروش با توجه به محل بارگیری نهایی کارخانه و ترتیب حمل و نقل تأیید شود. به عنوان مثال، نقل قول باید به صراحت پورت نامگذاری شده را بیان کندFOB [بندر توافق شده چین]، به جای استفاده از "FOB China" بدون نام پورت.

زمان سفارش استاندارد:پیکربندی استاندارد FR-16 معمولاً نیاز دارد30-60 روزپس از تایید فنی و دریافت پرداخت توافق شده.

FR-25 یا زمان سفارش سفارشی:به طور معمول90-120 روزبسته به سیستم برش، پیکربندی الکتریکی، ابزار، اتوماسیون و سایر نیازهای پروژه.

سفارش تسریع شده:یک برنامه تولید تسریع شده را می توان برای پروژه های فوری با توجه به ظرفیت فعلی کارگاه، در دسترس بودن اجزا و پیکربندی ارزیابی کرد. قبل از قرار دادن سفارش، زمان تحویل سریع باید به صورت کتبی تأیید شود. نباید تصور کرد که یک سفارش فوری می تواند از برنامه استاندارد 30-60 روزه استفاده کند.

بسته بندی و حمل و نقل

Four Lines Cold Drawing And Cutting Machine Packaging And Shipping

دستگاه چهار خط سرد کشش و برش برای حمل و نقل صادراتی با بسته بندی محافظ مناسب برای حمل و نقل در مسافت های طولانی آماده شده است. روش بسته بندی باید ابعاد دستگاه، کابینت الکتریکی، اجزای هیدرولیک یا پنوماتیک و سطوح حساس به خوردگی را در نظر بگیرد.

قبل از حمل و نقل، خریدار باید لیست بسته بندی، ابعاد دستگاه، نقاط بالابر، الزامات الکتریکی، نقشه های پایه، قطعات یدکی و اسناد نصب را تایید کند. این اطلاعات به ویژه برای FR-25 مهم است زیرا ابعاد استاندارد آن تقریباً 12000 × 2900 × 1500 میلی متر است.

سوالات متداول

1. چگونه می توانم بین مدل های FR-16 Hydraulic، FR-16 Pneumatic و FR-25 Saw Cutting یکی را انتخاب کنم؟

فاکتورهای اصلی انتخاب عبارتند از قطر لوله یا میله، استحکام مواد، تعداد خطوط و روش برش. FR-16 Hydraulic برای تولید 2 خط تا Ø15 میلی متر مناسب است که برش هیدرولیک ترجیح داده می شود. FR-16 Pneumatic از 2 خط تا Ø15 میلی متر یا 4 خط تا Ø12 میلی متر پشتیبانی می کند، که وقتی خروجی بالاتر مهم تر است، مناسب است. برش اره ای FR-25 تا 50 کیلو نیوتن نیروی کششی را ارائه می دهد و محصولاتی تا Ø25 میلی متر را کنترل می کند، با برش اره مناسب برای کاربردهایی که به جای برش هیدرولیکی یا پنوماتیکی به اره مکانیکی نیاز دارند.

2. آیا دستگاه می تواند دو یا چهار لوله را همزمان بکشد و برش دهد؟

بله. مدل های FR-16 Hydraulic و FR-25 Saw Cutting برای تولید 2 خطی پیکربندی شده اند، در حالی که FR-16 Pneumatic را می توان برای 2 یا 4 خط پیکربندی کرد. هنگامی که قطر لوله و نیروی کششی مورد نیاز در محدوده کاری دستگاه باشد، پیکربندی 4 خطی خروجی را افزایش می دهد. صرفاً اضافه کردن خطوط بیشتر نیست. تنظیم قالب، مواد، کاهش قطر و نیروی کششی موجود باید همگی با نیاز تولید مطابقت داشته باشند.

3. برای انتخاب صحیح ماشین و پیکربندی نقشه چه اطلاعاتی لازم است؟

درجه مواد، قطر خارجی شروع، قطر نهایی، نوع لوله یا میله، ضخامت دیوار در صورت وجود، طول نهایی مورد نیاز، خروجی روزانه یا ماهانه مورد نیاز، و تعداد خطوط تولید مورد نیاز را ارائه دهید. برای لوله ها، شرایط مواد و برنامه کاهش نیز مهم است زیرا کاهش بیش از حد در یک پاس می تواند نیروی کششی را افزایش دهد و کیفیت سطح را تحت تأثیر قرار دهد. این پارامترها برای تعیین مدل مناسب، آرایش قالب، نیروی کشش و پیکربندی برش استفاده می شود.

4. برش با طول ثابت چقدر دقیق است؟

طول برش از طریق سیستم PLC دستگاه همراه با تشخیص طول و تغذیه یا دنباله کشیدن کنترل می شود. دقت واقعی برش به کشش مواد، صافی، شرایط کشش، روش برش و تنظیم دستگاه بستگی دارد. برای کاربردهایی مانند لوله های تهویه مطبوع یا قطعاتی که نیاز به طول مونتاژ ثابت دارند، تحمل نهایی باید قبل از سفارش به جای تکیه بر یک رقم دقت عمومی، از روی مواد واقعی و طول هدف تأیید شود.

5. آیا دستگاه می تواند فولاد ضد زنگ، فولاد کربن، مس و آلومینیوم را پردازش کند؟

بله، دستگاه را می توان برای محصولات فلزی مختلف، از جمله فولاد کربن، فولاد آلیاژی، فولاد ضد زنگ، مس و آلومینیوم پیکربندی کرد. با این حال، پیکربندی یکسان نباید برای هر ماده ای مناسب فرض شود. فولاد ضد زنگ و آلیاژهای با استحکام بالا عموماً به نیروی کششی بیشتر و کنترل کاهش دقیق تری نیاز دارند، در حالی که مس و آلومینیوم ممکن است به مواد قالب و شرایط روانکاری متفاوتی برای محافظت از پوشش سطح نیاز داشته باشند. بنابراین درجه و اندازه مواد باید در هنگام انتخاب دستگاه تأیید شود.

6. آیا دستگاه شامل اشاره گر است یا به دستگاه اشاره گر جداگانه نیاز است؟

دستگاه طراحی و برش سرد چهار خطی در درجه اول برای ادغام طراحی سرد با برش خودکار با طول ثابت طراحی شده است. اگر لوله یا میله ورودی را نمی توان مستقیماً از طریق قالب رسم وارد کرد، ممکن است قبل از کشیدن به آماده سازی اشاره یا انتهای آن نیاز باشد. اینکه آیا به یک ماشین اشاره گر جداگانه نیاز است یا خیر بستگی به ماده اولیه، شرایط پایانی و طراحی قالب دارد. فرآیند کامل زمانی قابل ارزیابی است که نمونه‌های مواد اولیه و برنامه نقشه‌کشی مشتری ارائه شود.

7-تفاوت برش هیدرولیک، پنوماتیک و اره ای چیست؟

برش هیدرولیک و پنوماتیک برای تولید خودکار با طول ثابت که در آن عملیات چرخه سریع و ادغام با دنباله ترسیم مورد نیاز است، مناسب هستند. برش پنوماتیک به ویژه در پیکربندی چهار خطی FR-16 که خروجی تولید در اولویت است مفید است. برش اره روش برش متفاوتی را ارائه می دهد و در مدل FR-25 استفاده می شود که ظرفیت کشش بالاتری دارد و از محصولات بزرگتر تا Ø25 میلی متر پشتیبانی می کند. بهترین گزینه به مواد، قطر، نیازهای سطح انتهایی و ماشینکاری پایین دست بستگی دارد.

8. قبل از ثبت سفارش چه چیزی را باید تایید کنم؟

قبل از سفارش، مواد و ابعاد محصول، کاهش کشش، طول نهایی، خروجی مورد نیاز، تعداد خطوط همزمان، روش برش، الزامات الکتریکی، شرایط نصب و الزامات اتوماسیون را تایید کنید. برای پروژه‌های صادراتی، اینکوترم و بندر حمل و نقل مورد توافق، برنامه تحویل، بسته قطعات یدکی، روش راه‌اندازی و الزامات ایمنی یا الکتریکی قابل اجرا مانند اسناد CE را تأیید کنید. ارائه نمونه های واقعی لوله یا میله زمانی توصیه می شود که نیازهای ابعادی یا سطحی تنگ درگیر باشد.

ارسال استعلام
اطلاعات تماس
  • نشانی

    NO.163، جاده شاتونگ، منطقه صنعتی شابو دوم، شهر دالانگ، شهر دونگوان، گوانگدونگ، چین

  • پست الکترونیک

    frsale@dgfangrong.com

در مورد مواد، مشخصات محصول، فرآیند تولید و تجهیزات مورد نیاز خود به ما بگویید. FangRong می تواند در مورد ماشین کشش سرد مناسب، قالب کشی، ماشین صاف کننده و راه حل های سفارشی برای برنامه شما بحث کند.
رتبه بندی:
5.0
X
ما از کوکی ها استفاده می کنیم تا تجربه مرور بهتری به شما ارائه دهیم، ترافیک سایت را تجزیه و تحلیل کنیم و محتوا را شخصی سازی کنیم. با استفاده از این سایت، شما با استفاده ما از کوکی ها موافقت می کنید. سیاست حفظ حریم خصوصی
رد کردنقبول کنید