Whatsapp
ما طیف گسترده ای از تجهیزات پردازش فلزات دقیق، از جمله صاف کردن، کشش سرد، اشاره، پخ زدن، برش، ماشین های نورد نخ و قالب های کشش را ارائه می دهیم که برای مواد لوله، میله و سیم در صنایع مختلف طراحی شده است.
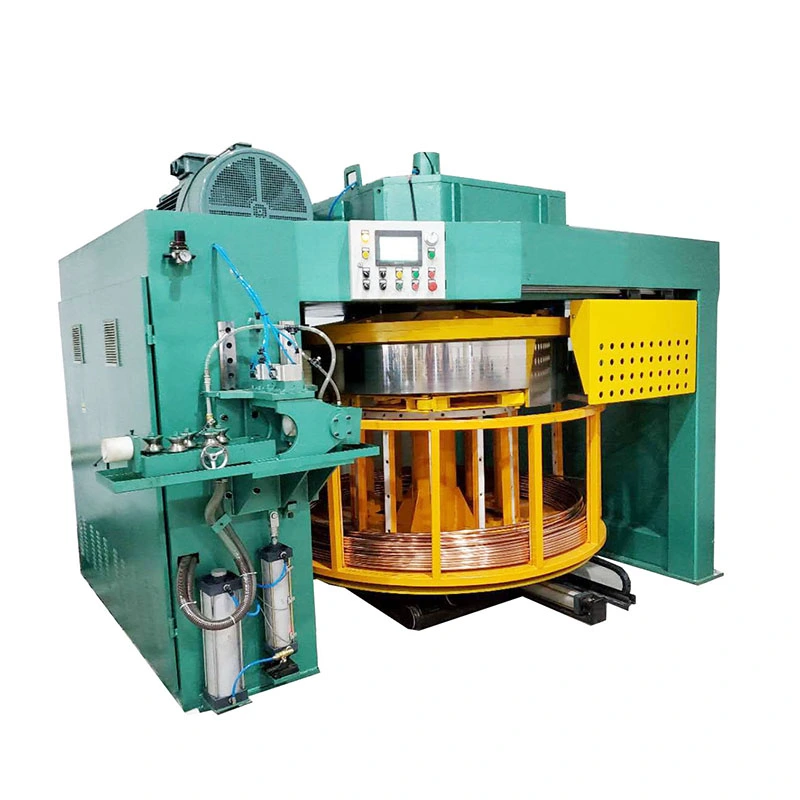
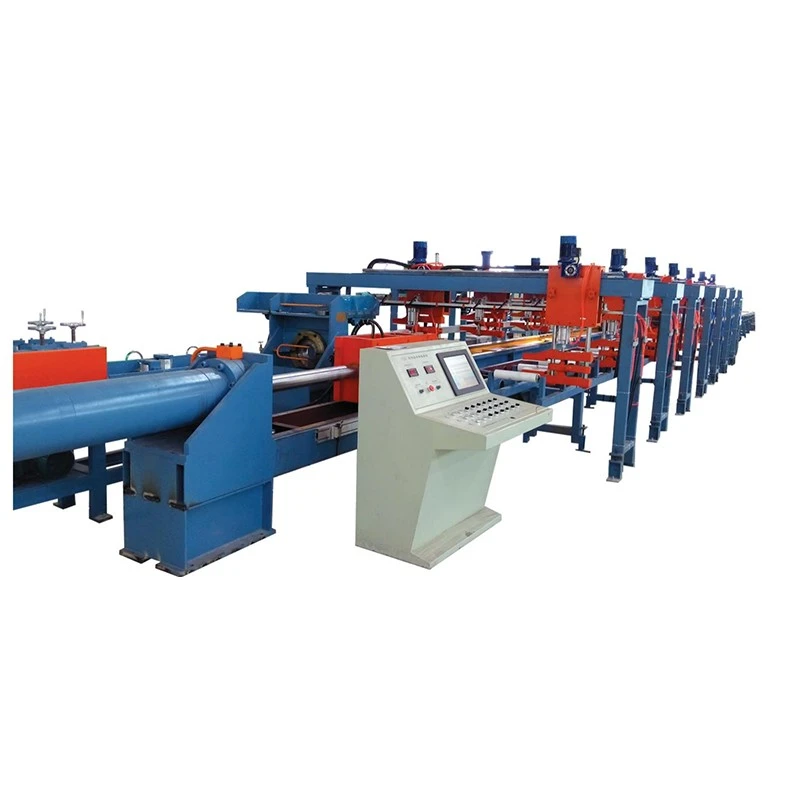
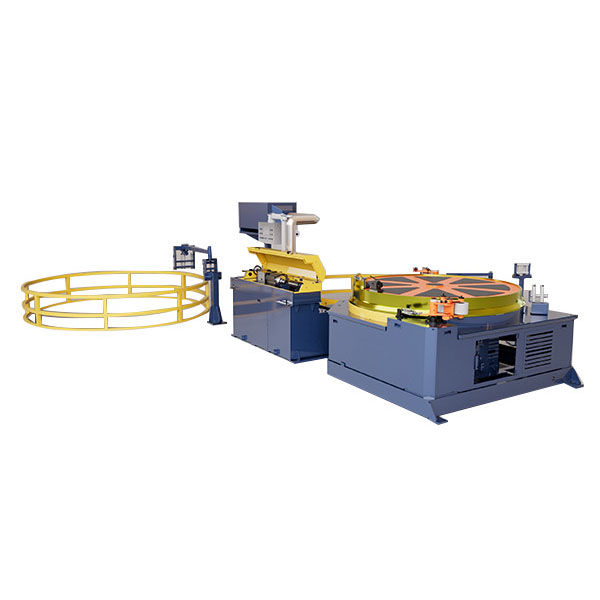
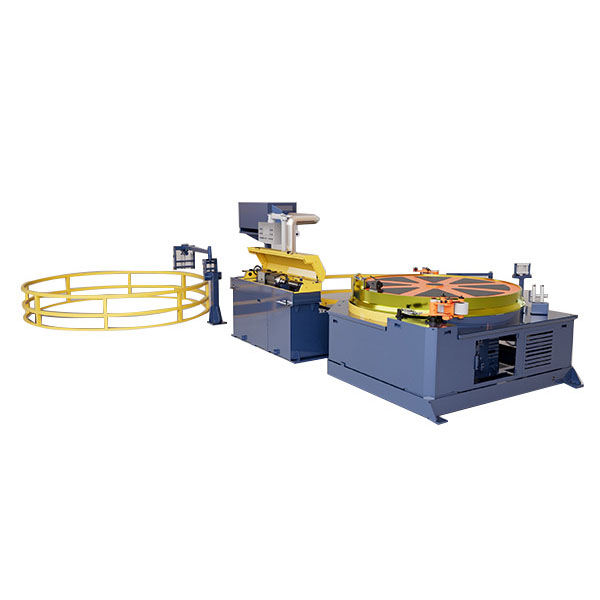
دستگاه اشاره گر هیدرولیک فولاد کربنی، قبل از کشیدن سرد، انتهای لوله های فولادی کربنی یا میله های جامد را کاهش داده و تشکیل می دهد. قطعه کار در قالب قالب قرار می گیرد، به صورت هیدرولیکی بسته می شود و به قطر انتهایی کوچکتر فشرده می شود تا بتواند وارد قالب کشش شود یا توسط تجهیزات کشش نگه داشته شود.
برای فولاد کربنی با قطر بیرونی بزرگ، دیواره های ضخیم یا استحکام مواد بالا، بار شکل دهی می تواند قابل توجه باشد. این دستگاه از یک سیلندر هیدرولیک با تناژ بالا برای تولید نیروی شکلدهی مورد نیاز در یک حرکت کنترلشده استفاده میکند، و آن را برای آمادهسازی لولهها و میلههای سنگین در جایی که تجهیزات اشاره سبکتر ممکن است ظرفیت کافی را فراهم نکنند، مناسب است.
قالب کشش سرد به طور معمول نمی تواند تمام قطر بیرونی لوله یا میله ورودی را بپذیرد. ابتدا باید یک انتها کوچک شود تا قسمتی نوک تیز تشکیل شود که بتواند از قالب عبور کند و توسط سیستم کشش گرفته شود. کیفیت این بخش نوک تیز به طور مستقیم بر مرحله اول ترسیم تأثیر می گذارد.
برای لوله های فولادی کربنی، قطر نوک هدف به طور مستقل از فرآیند ترسیم انتخاب نمی شود. باید همراه با ورودی قالب، ضخامت دیوار، درجه مواد، نسبت کاهش، روش گرفتن و طول اشاره مورد نیاز در نظر گرفته شود. یک نقطه بزرگ می تواند ورود قالب را دشوار کند، در حالی که کاهش بیش از حد می تواند تغییر شکل موضعی و خطر ترک یا چین و چروک را افزایش دهد.
لوله یا میله در یک موقعیت مشخص در داخل قالب قرار می گیرد. سیلندرهای گیره هیدرولیک قطعه کار را در برابر حرکت نگه می دارند در حالی که سیلندر هیدرولیک اصلی قالب شکل دهی را به حرکت در می آورد. قالب مواد را به تدریج فشرده می کند تا زمانی که به قطر و شکل انتهایی مشخص شده برسد.
پس از شکل گیری، قالب جمع می شود و گیره ها قطعه کار را آزاد می کنند. سپس انتهای نوک تیز برای عملیات بعدی، مانند کشیدن سرد، گرفتن، یا فرآیند تشکیل لوله دیگر آماده است.
نتیجه شکل دهی به بیش از فشار هیدرولیک بستگی دارد. استحکام تسلیم مواد، قطر بیرونی، ضخامت دیوار، نسبت کاهش، هندسه قالب، فاصله قالب و طول موقعیت همگی بر شکل نهایی تأثیر میگذارند. برای تولید تکرار، حفظ این شرایط برای حفظ همان ابعاد انتهایی از قطعه ای به قطعه دیگر مهم است.
اشاره دستی یا ناسازگار پایان می تواند شرایط شروع متفاوتی را برای فرآیند ترسیم ایجاد کند. این دستگاه یک روش شکل دهی قابل تکرار برای قسمت جلویی قطعه کار ایجاد می کند و به تیم های تولید کمک می کند چندین مشکل رایج را کنترل کنند:
ابعاد انتهایی ناسازگار:حرکت هیدرولیک کنترل شده و هندسه قالب ثابت یک حرکت شکل دهی قابل تکرار را فراهم می کند.
ورود دشوار ترسیم قالب:بخش نوک تیز را می توان به ابعادی مطابق با قالب کششی پایین دست و آرایش گرفتن تولید کرد.
تغییر شکل ناهموار:طراحی مناسب قالب و موقعیت قطعه کار به کنترل انتقال بین قطر لوله اصلی و انتهای کاهش یافته کمک می کند.
بار شکل دهی بالا:سیلندر هیدرولیک نیروی مورد نیاز برای مواد فولاد کربنی با قطر بزرگ، دیواره ضخیم و با استحکام بالاتر را فراهم می کند.
ترسیم پایین دست ناپایدار:انتهای نوک تیز سازگارتر، تغییرات در شرایط شروع هر قطعه کار را کاهش می دهد.
ضایعات مواد و ابزار:ابعاد اشاره صحیح نیاز به آماده سازی یا رد مکرر ناشی از هندسه نامناسب انتهایی را کاهش می دهد.
برای یک ماشین اشاره گر هیدرولیک، حداکثر فشار هیدرولیک تنها بخشی از انتخاب ماشین است. نیاز واقعی شکل دهی با مواد و مقدار تغییر شکل مورد نیاز در انتهای لوله تعیین می شود.
فولاد کربنی با استحکام بالاتر به نیروی شکل دهی بیشتری نسبت به مواد کم کربن تحت کاهش ابعاد یکسان نیاز دارد. ضخامت دیواره نیز تاثیر مستقیمی بر شکل گیری مقاومت دارد. بنابراین، ماشینی که فقط با قطر خارجی انتخاب میشود، ممکن است برای لولهای با دیواره ضخیم کمتر از اندازه باشد.
تفاوت بین قطر اصلی و قطر نوک تیز تعیین کننده میزان تغییر شکل است. کاهش باید با مواد و هندسه قالب سازگار باشد. کاهش بیش از حد یک مرحله ای می تواند باعث کمانش موضعی، آسیب سطحی، ترک خوردگی یا ناحیه انتقال ناپایدار شود.
قالب شکل دهی مشخصات نهایی را تعیین می کند و نحوه جریان مواد در طول فشرده سازی را کنترل می کند. فاصله قالب بسیار کوچک می تواند مقاومت شکل گیری و سایش را افزایش دهد، در حالی که فاصله بیش از حد می تواند منجر به تغییر ابعاد شود. به همین دلیل، ابزارسازی باید حول قطر واقعی لوله، ضخامت دیواره، درجه مواد و مشخصات نوک تیز مورد نیاز طراحی شود.
طول اشاره باید به اندازه کافی بخش کاهش یافته را برای قالب کشش و سیستم گرفتن فراهم کند. همچنین باید امکان انتقال کنترل شده از بخش اصلی لوله به انتهای کاهش یافته را فراهم کند. بنابراین طول مورد نیاز باید همراه با تجهیزات کشش پایین دست تایید شود نه اینکه به عنوان یک پارامتر ماشین مستقل در نظر گرفته شود.
دستگاه اشاره گر هیدرولیک فولاد کربنی از ساختار تک قالبی ترکیب شده با گیره هیدرولیک و یک سیلندر اصلی با تناژ بالا استفاده می کند. این پیکربندی برای کاربردهایی در نظر گرفته شده است که در آنها نیروی تقلیل انتها قابل توجهی مورد نیاز است و هندسه نوک تیز را می توان از طریق یک قالب تشکیل دهنده اختصاصی تولید کرد.
یک سیستم کنترل مبتنی بر PLC توالی شکلگیری را مدیریت میکند، در حالی که مدار هیدرولیک حرکت سیلندر و فشار کاری را کنترل میکند. دستگاه را می توان با قالب های مختلف برای اندازه های مختلف قطعه کار پیکربندی کرد. هنگامی که دستگاه اشاره گر به عنوان بخشی از خط تولید با حجم بالاتر نصب می شود، بارگیری و تخلیه خودکار نیز می تواند یکپارچه شود.
| مورد | پارامتر |
| محدوده قطر اشاره | φ0mm-φ400mm |
| راندمان کاری (به استثنای زمان چرخش) | 4-7 در دقیقه |
| سیلندر با قطر اشاره گر | φ280T |
| سیلندر بست | φ200T × 3 |
| حداکثر فشار سیستم هیدرولیک | 25 مگاپاسکال |
| قدرت موتور | 37 کیلو وات / 1460 دور در دقیقه |
| ابعاد کلی (L× W× H) | 2600mm × 1500mm × 1650mm |
| وزن دستگاه | 4500 کیلوگرم |
مشخصات سفارشی برای درجه های مختلف مواد، ابعاد قطعه کار، الزامات اشاره و طرح های تولید موجود است. داده های فوق برای مرجع است. پارامترهای واقعی ماشین باید با توجه به مواد و الزامات شکل گیری تأیید شود.
مفیدترین اطلاعات برای انتخاب ماشین صرفاً حداکثر قطر لوله نیست. FangRong قبل از تأیید پیکربندی دستگاه، شرایط شکلدهی کامل را ارزیابی میکند.
| داده های مورد نیاز | چرا اهمیت دارد |
| گرید فولاد کربن | استحکام مواد و مقاومت شکل دهی را تعیین می کند |
| قطر بیرونی لوله | اندازه قالب و محدوده کار ماشین را تعیین می کند |
| ضخامت دیوار | بر تشکیل نیرو و رفتار تغییر شکل تأثیر می گذارد |
| قطر نوک تیز مورد نیاز | مقدار مورد نیاز کاهش پایانی را تعریف می کند |
| طول اشاره | باید با قالب طراحی و روش گرفتن مطابقت داشته باشد |
| طول قطعه کار | بر تعیین موقعیت و ترتیب بارگذاری تأثیر می گذارد |
| خروجی مورد نیاز | زمان چرخه و الزامات اتوماسیون را تعیین می کند |
| منبع تغذیه | برای پیکربندی سیستم الکتریکی برای محل نصب استفاده می شود |
برای یک نقل قول، نقشه ها یا نمونه هایی از انتهای نوک تیز مورد نیاز زمانی مفید هستند که هندسه با یک بعد استاندارد تعریف نشده باشد. این اجازه می دهد تا پیکربندی قالب و توالی شکل گیری در برابر نیاز واقعی تولید بررسی شود.
این دستگاه در جایی استفاده میشود که لولهها یا میلههای فولادی کربنی قبل از فرآیند بعدی نیاز به کاهش انتهای کنترلشده دارند. کاربردهای معمولی عبارتند از کشش سرد لوله های بدون درز و جوش، پردازش میله فولادی، تولید لوله و قطعات خودرو، پردازش لوله نفت و گاز، محصولات فولادی ساختمانی، اجزای مکانیکی و ساخت فلز عمومی.
مرتبط ترین کاربرد آن به عنوان مرحله آماده سازی نهایی قبل از کشیدن سرد است. در یک خط کشی کامل، نتیجه اشارهای بر این موضوع تأثیر میگذارد که چگونه قطعه کار به راحتی وارد قالب ترسیم میشود و چگونه میتوان اولین عملیات کشیدن را با اطمینان شروع کرد.
FangRong در سال 1998 تاسیس شد و بیش از 26 سال تجربه در طراحی و ساخت تجهیزات کشش سرد، ماشین های صاف کننده و ماشین آلات متالورژی مرتبط دارد. تجربه ما تجهیزات مورد استفاده قبل، حین، و بعد از عملیات شکلدهی لوله و میله را پوشش میدهد، که اجازه میدهد الزامات اشارهکردن همراه با فرآیند تولید پاییندست در نظر گرفته شود.
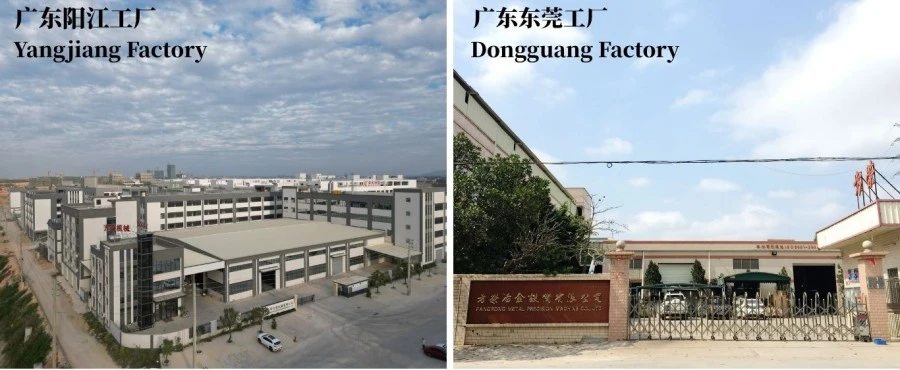
FangRong دارای دو مرکز تولیدی است: Dongguan Fangrong Metallurgical Equipment Co., Ltd. و Yangjiang Fangrong Machinery Co., Ltd. تجهیزات برای بیش از 10000 مشتری در بیش از 60 صنعت عرضه شده و به بیش از 60 کشور و منطقه صادر شده است.
برای تجهیزات اشاره گر سفارشی، کار فنی ما با قطعه کار شروع می شود تا مدل ماشین استاندارد. درجه مواد، ابعاد لوله، هندسه نوک تیز مورد نیاز، ظرفیت تولید، پیکربندی قالب، ظرفیت هیدرولیک و اتصال با فرآیند زیر قبل از تایید پیکربندی نهایی بررسی میشوند.
شرکت تجهیزات متالورژی Dongguan Fangrong, Ltd.در شهر دالانگ، شهر دونگوان واقع شده است و به عنوان دفتر مرکزی و پایگاه تولید اولیه FangRong عمل می کند. این مرکز ماشین های کشش سرد دقیق، ماشین های صاف کننده، تجهیزات نورد نخ و ماشین آلات پردازش فلزات مرتبط را تولید می کند.
شرکت ماشین آلات یانگجیانگ فانگرونگ با مسئولیت محدوددر منطقه یانگدونگ، شهر یانگجیانگ واقع شده است. این مرکز ظرفیت تولید را افزایش می دهد و از تولید و تحویل برای پروژه های تجهیزات بزرگتر پشتیبانی می کند.
یک ماشین اشارهگر باید بارهای شکلدهی مکرر را تحمل کند، بنابراین فرآیند تولید بهجای ظاهر به تنهایی بر روی استحکام قاب، عملکرد سیلندر، همترازی قالب، پایداری هیدرولیکی و حرکت تکرارپذیر تمرکز میکند.
داده های قطعه کار مشتری ابتدا بررسی می شود، از جمله مواد، قطر خارجی، ضخامت دیوار، قطر نوک تیز، طول اشاره، نرخ تولید، و الزامات طراحی پایین دست. سپس طرح مکانیکی، مدار هیدرولیک، آرایش قالب و ترتیب کنترل تعریف می شود.
صفحات فولادی و اجزای سازه ای بر اساس طراحی دستگاه برش و جوش داده می شوند. عملیات تنش زدایی و ماشینکاری در جایی که برای کنترل تغییر شکل و حفظ تراز اجزای تشکیل دهنده لازم است انجام می شود.
سیلندرهای هیدرولیک قبل از نصب ماشین کاری شده و از نظر دقت ابعادی بررسی می شوند. قالب های شکل دهی با توجه به محدوده قطعه کار مورد نیاز و مشخصات نوک تیز ساخته می شوند. مواد قالب و عملیات حرارتی با توجه به بار شکلدهی مورد انتظار و شرایط تولید انتخاب میشوند.
واحد برق هیدرولیک، بلوک سوپاپ، سیلندرها، شیلنگ ها و لوله های مربوطه به عنوان یک مدار کامل نصب و بررسی می شوند. آزمایش فشار و بررسی حرکت سیلندر قبل از آزمایشات تولید انجام می شود.
کابینت الکتریکی و سیستم کنترل PLC از طریق توالی عملیاتی واقعی، از جمله بستن، حرکت قالب، شکلدهی، بازگشت و تخلیه آزمایش میشوند. اینترلاک ها و عملکردهای ایمنی قبل از آزمایش بار بررسی می شوند.
دستگاه تکمیل شده ابتدا بدون بار و سپس با مواد تست مناسب تست می شود. ابعاد انتهایی شکل، حرکت ماشین، فشار هیدرولیک، زمان چرخه و پایداری عملیاتی در برابر الزامات مورد توافق بررسی می شود.
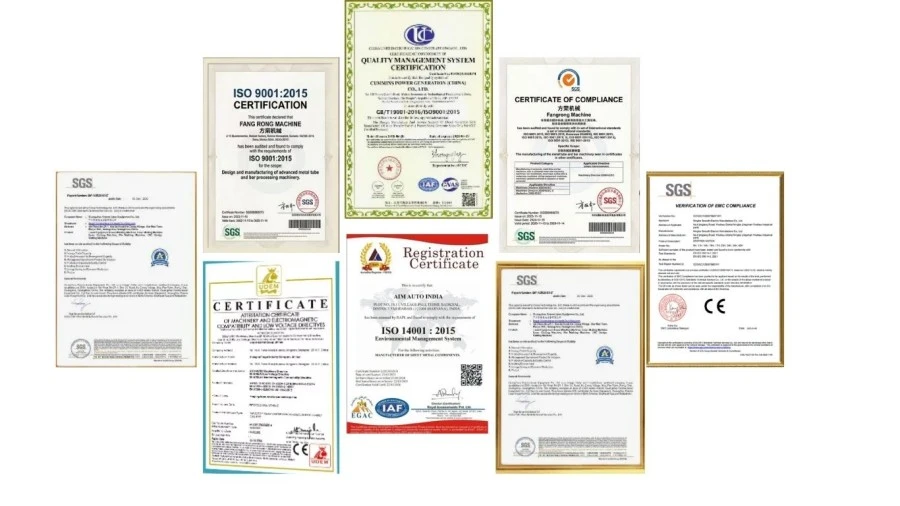
ISO 9001:2015:سیستم مدیریت کیفیت که طراحی، تولید، نصب و خدمات را پوشش می دهد. شماره گواهی UQ231211R1.
علامت CE:پیکربندی ماشین با الزامات مربوط به دستورالعمل ماشین آلات 2006/42/EC، از جمله عملکردهای ایمنی مشخص شده مانند توقف اضطراری، کنترلهای دو دستی و پردههای نور مطابقت دارد.
بازرسی SGS:خدمات بازرسی مستقل برای عملکرد ماشین و الزامات مربوط به ایمنی در دسترس است.
اختراعات:FangRong دارای 32 اختراع اختراع و بیش از 100 پتنت مدل کاربردی است. به عنوان مثال می توان به 2013207829011 برای دستگاه تنش زنجیری، 2008300532117 برای نگهدارنده قالب چند رشته ای و ZL2015 2 0842922.7 برای سیستم سنبه با تغییر سریع اشاره کرد.
قبل از حمل و نقل، دستگاه اشاره گر هیدرولیک فولاد کربنی با پیکربندی تایید شده بررسی می شود و مطابق با الزامات حمل و نقل آن آماده می شود. قطعات هیدرولیک و الکتریکی در برابر آسیب در هنگام جابجایی و حمل و نقل محافظت می شوند، در حالی که ابزارهای قابل جابجایی و لوازم جانبی در صورت لزوم به طور جداگانه بسته بندی می شوند.
برای پروژه های خارج از کشور، آماده سازی حمل و نقل را می توان با توجه به شرایط نصب مشتری، منبع تغذیه، چیدمان کارگاه و ترتیبات تخلیه هماهنگ کرد.
1. این دستگاه اشاره گر هیدرولیک یک دای چه موادی را می تواند پردازش کند؟
این دستگاه عمدتاً برای لوله های فولادی کربنی، لوله های فولادی بدون درز، لوله های فولادی جوش داده شده، میله های فولادی جامد و سایر مواد فلزی آهنی طراحی شده است. سایر مواد را می توان با توجه به مقاومت، ابعاد و الزامات شکل دهی آنها ارزیابی کرد.
2. چه قطر لوله می تواند دستگاه پردازش کند؟
مشخصات مرجع محدوده قطر اشارهای از φ0mm-φ400mm را فهرست میکند. محدوده کار عملی به قطر لوله یا میله، ضخامت دیوار، درجه مواد، قطر نوک تیز و طول شکل مورد نیاز بستگی دارد.
3. آیا می تواند هم لوله ها و هم میله های جامد را پردازش کند؟
بله. دستگاه را می توان برای لوله ها یا میله های جامد با قالب های شکل دهی مناسب پیکربندی کرد. ابزار باید با توجه به هندسه و جنس قطعه کار انتخاب شود.
4. چگونه تشخیص می دهید که آیا اشاره کردن با یک دای مناسب است؟
این تصمیم به قطر قطعه کار، ضخامت دیواره، استحکام مواد، کاهش مورد نیاز، پروفیل نوک تیز، حجم تولید و فرآیند کشش پایین دست بستگی دارد. این پارامترها باید با هم بررسی شوند نه اینکه دستگاه را فقط بر اساس قطر انتخاب کنید.
5. چه اطلاعاتی برای یک نقل قول مورد نیاز است؟
لطفاً درجه مواد، نوع لوله یا میله، قطر بیرونی، ضخامت دیوار، قطر نوک تیز مورد نیاز، طول نقطه کار، طول قطعه کار، ظرفیت تولید مورد نیاز و منبع تغذیه محلی را ارائه دهید. یک نقاشی یا نمونه از انتهای نوک تیز برای ابزارهای سفارشی مفید است.
6. آیا می توان قالب اشاره را سفارشی کرد؟
بله. قالب ها را می توان برای ابعاد مختلف لوله و میله، قطر نوک تیز، طول اشاره و پروفیل انتهایی طراحی کرد. مجموعه های قالب های متعدد نیز می تواند برای محصولات مختلف عرضه شود.
7. آیا می توان بارگیری و تخلیه خودکار را اضافه کرد؟
بله. بارگیری و تخلیه خودکار را می توان با توجه به طرح تولید و زمان چرخه مورد نیاز یکپارچه کرد. سطح اتوماسیون معمولاً پس از تأیید روش بارگیری قطعه کار و تجهیزات بالادست و پایین دست تعیین می شود.
8. زمان تولید استاندارد چیست؟
دستگاه های استاندارد معمولاً ظرف 30 تا 60 روز کاری پس از تأیید سفارش تحویل می شوند. ماشینهای سفارشی ممکن است بسته به ابزار، پیکربندی هیدرولیک، اتوماسیون و تست نیاز به زمان بیشتری داشته باشند.
9. دستگاه اشاره گر هیدرولیک وان استیل کربنی شامل چه مواردی است؟
بسته استاندارد به طور کلی شامل ماشین اصلی، مجموعه قالب استاندارد، سیستم هیدرولیک، کابینت کنترل الکتریکی، کتابچه راهنمای عملیات، و ابزار تعمیر و نگهداری اولیه است. قالب های اضافی و لوازم جانبی اختیاری را می توان با توجه به پروژه تهیه کرد.
10. چه ضمانتی ارائه می شود؟
گارانتی استاندارد 12 ماه از زمان نصب دستگاه است. پشتیبانی فنی و خدمات قطعات یدکی پس از مدت گارانتی در دسترس است.
11. آیا آموزش نصب و اپراتور ارائه می دهید؟
بله. FangRong دستورالعملهای عملیات، پشتیبانی فنی آنلاین، راهاندازی از راه دور، نصب و آموزش اپراتور در خارج از کشور را در صورت لزوم ارائه میکند.
12. آیا می توانید مدل دستگاه را از مشخصات لوله ما تأیید کنید؟
بله. درجه مواد، قطر لوله، ضخامت دیوار، قطر و طول نوک تیز مورد نیاز، طول قطعه کار، هدف تولید، و پارامترهای فرآیند کشیدن را در صورت وجود ارسال کنید. تیم فنی FangRong می تواند الزامات شکل دهی را بررسی کرده و پیکربندی ماشین و قالب مناسب را توصیه کند.
نشانی
NO.163، جاده شاتونگ، منطقه صنعتی شابو دوم، شهر دالانگ، شهر دونگوان، گوانگدونگ، چین
تلفن
پست الکترونیک